Каждую неделю наша проектная команда рассматривает запросы предложений (RFQ) от американских покупателей, которым нужны бесшовные детали из листового металла, но они не уверены, какой процесс формовки подходит лучше всего. процесс холодного формования 1. Путаница реальна. Выбор неправильного метода означает пустые траты на оснастку, срыв сроков и детали, не прошедшие проверку.
Глубокая вытяжка — это процесс холодной формовки, при котором пуансон и матрица преобразуют плоские заготовки из листового металла в бесшовные, полые трехмерные детали, глубина которых превышает их диаметр. Для поиска качественных деталей, изготовленных методом глубокой вытяжки, необходимо оценить сертификаты поставщиков, опыт работы с оснасткой, строгость контроля качества и устойчивость цепочки поставок.
Это руководство поможет вам разобраться в основных принципах глубокой вытяжки, как определить, подходит ли она для вашего проекта, какие сертификаты важны, как снизить затраты на единицу продукции за счет более продуманного дизайна и какой контроль качества вы должны требовать от любого поставщика. плоские заготовки из листового металла 2. Давайте приступим.
Как определить, является ли глубокая вытяжка наиболее экономичным методом для моих металлических деталей?
Наши инженеры задают этот вопрос почти ежедневно. Клиент присылает чертеж цилиндрического корпуса или чашеобразного кожуха, и первое, что мы делаем, — это сравниваем затраты на различные методы формовки. Выбор неправильного процесса на начальном этапе может привести к высоким затратам на единицу продукции на протяжении всего срока производства этой детали.
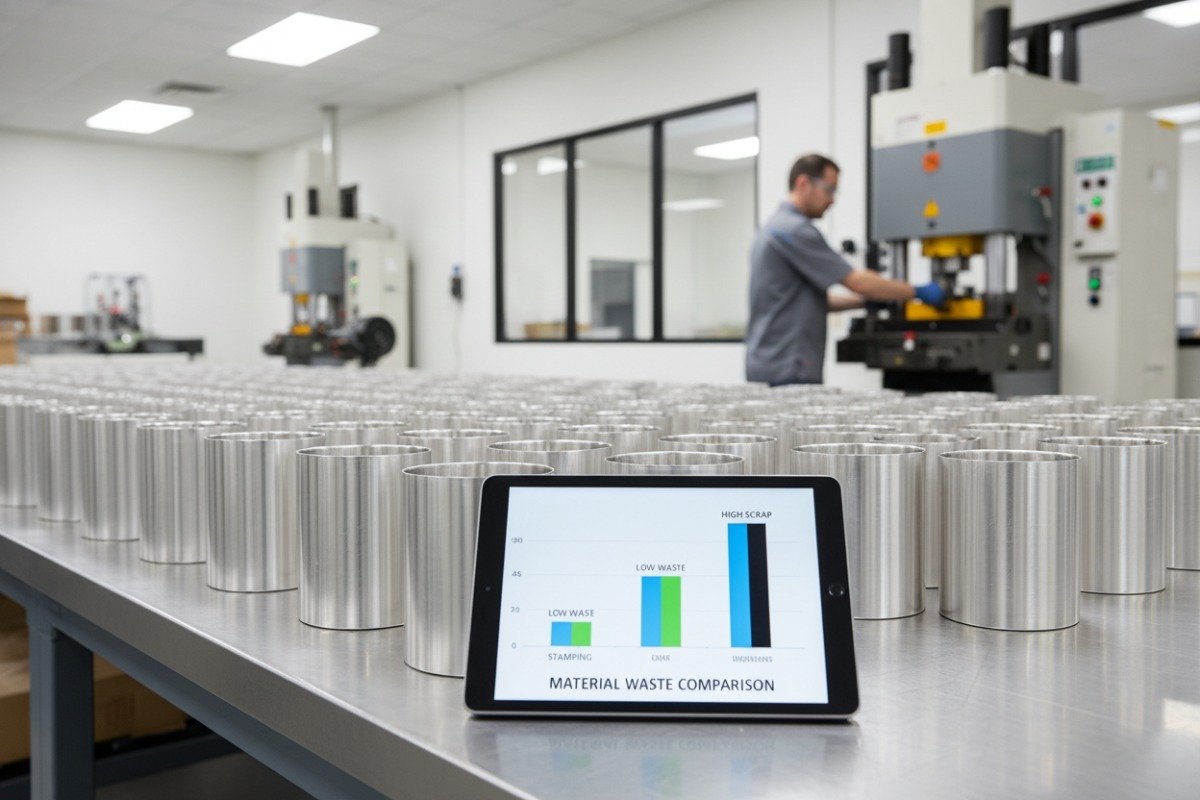
Глубокая вытяжка наиболее экономична, когда ваша деталь является полой, бесшовной и производится в средних и высоких объемах. Она снижает отходы материала по сравнению с обработкой на станках с ЧПУ, устраняет сварные швы и амортизирует затраты на оснастку при больших партиях, что делает ее идеальной для цилиндрических или чашеобразных компонентов.
Когда глубокая вытяжка превосходит другие методы
Решение начинается с геометрии. Если глубина вашей детали больше ее радиуса и она должна быть бесшовной, глубокая вытяжка — почти всегда лучший вариант. Точеные детали, изготовленные на токарном станке с ЧПУ, требуют цельного прутка или стержня из сырья. Станок удаляет большую часть этого материала для создания полой формы. Это означает, что вы платите за металл, который выбрасываете. Глубокая вытяжка начинается с плоской заготовки, которая формуется в нужную форму. Очень мало материала тратится впустую.
Сварные узлы 3 — еще одна альтернатива. Можно вырезать плоские детали, согнуть их и сварить вместе. Но каждый сварной шов — это потенциальная точка отказа. Сварные швы могут треснуть под нагрузкой или усталостью. Они также требуют вторичной обработки для чистого внешнего вида. Детали, изготовленные методом глубокой вытяжки, не имеют швов. Они прочнее и выглядят лучше сразу после прессования.
Факторы стоимости для оценки
Вот основные факторы, определяющие, сэкономит ли вам глубокая вытяжка деньги:
| Фактор затрат | Глубокая вытяжка | Обработка на станках с ЧПУ 4 | Сварная сборка |
|---|---|---|---|
| Стоимость оснастки | Высокие первоначальные затраты | Низкая предоплата | Низкая предоплата |
| Отходы материала | Очень низкий (5–15%) | Высокий (40–70%) | Умеренный (15–30%) |
| Стоимость за единицу при объеме более 10 000 шт. | Низкие | Высокие | Moderate |
| Обработка швов/сварки | Не требуется | Не требуется | Требуется |
| Время цикла на деталь | Быстро (секунды) | Медленно (минуты) | Moderate |
| Структурная целостность | Отлично (бесшовно) | Отличная | Слабее в местах соединения |
Таблица делает это очевидным. Если ваш годовой объем превышает несколько тысяч штук, глубокая вытяжка выигрывает по стоимости за единицу. Инвестиции в оснастку реальны — изготовление специальных штампов и пуансонов может стоить тысячи долларов — но эти затраты распределяются тонким слоем по большим партиям.
Пороговые значения объема имеют значение
Для очень малых объемов — скажем, от 50 до 200 штук — обработка на станках с ЧПУ или даже гидроформирование может быть дешевле, поскольку вы избегаете затрат на оснастку. Но как только вы переходите к тысячам, глубокой вытяжке трудно найти равных. Мы видели, как клиенты экономили 30–40% на стоимости за единицу, переходя от обработанных деталей к деталям, изготовленным методом глубокой вытяжки, при объемах более 5 000 единиц в год.
Проверка совместимости материалов
Не каждый металл подходит для глубокой вытяжки. Материал должен быть достаточно пластичным, чтобы растягиваться без разрывов. Распространенные варианты включают нержавеющую сталь (304, 316), низкоуглеродистую сталь, алюминий (1100, 3003, 5052), латунь и медь. Если ваш дизайн предполагает использование очень твердого или хрупкого сплава, глубокая вытяжка может не подойти, и вам придется искать альтернативы.
Расчет точки безубыточности
Попросите вашего поставщика предоставить анализ безубыточности. Он показывает точный объем, при котором глубокая вытяжка становится дешевле механической обработки или изготовления. Хороший поставщик выполнит этот расчет для вас на этапе составления предложения. Если они не могут или не хотят этого делать, это тревожный сигнал об их инженерных возможностях.
Итог: штамповка методом глубокой вытяжки — ваш лучший выбор, когда вам нужны бесшовные полые детали в средних и больших объемах, изготовленные из пластичных металлов 5, с неизменным качеством каждой детали.
Какие ключевые сертификаты следует искать при выборе партнера по глубокой вытяжке для моего бизнеса?
Когда мы привлекаем нового поставщика во Вьетнаме или в других странах Азии для проекта глубокой вытяжки, первые документы, которые мы запрашиваем, — это сертификаты. Сертификаты — это не просто украшение стен. Они показывают, есть ли на заводе реальные системы — или они работают наугад и надеются на лучшее.
Ищите ISO 9001 в качестве базовой сертификации системы менеджмента качества. Для автомобильных деталей требуйте IATF 16949. Для медицинских компонентов требуйте ISO 13485. Дополнительные сертификаты, такие как ISO 14001 (экологический) и NADCAP (аэрокосмический), свидетельствуют о передовых возможностях и приверженности контролю процессов.
Почему сертификаты имеют большее значение, чем вы думаете
Сертификация, такая как ISO 9001 6 означает, что на заводе есть документированные процедуры для каждого этапа — от проверки поступающих материалов до окончательной упаковки. Это означает, что они проводят внутренние аудиты. Это означает, что существует процесс корректирующих действий, когда что-то идет не так. Без этой основы вы полагаетесь на отдельных людей, которые каждый раз должны помнить правильные шаги. Люди забывают. Системы — нет.
Мы проверяли заводы, которые утверждали, что имеют процессы, "эквивалентные ISO", но не имели фактической сертификации. Почти во всех случаях мы обнаруживали пробелы: отсутствие отчетов об испытаниях поступающих материалов, отсутствие записей о проверке в процессе производства, отсутствие прослеживаемости от сырья до готовой детали. "Эквивалентный" не означает "сертифицированный"."
Руководство по сертификации по отраслям
| Отрасль | Обязательная сертификация | Почему это важно |
|---|---|---|
| Общее промышленное применение | ISO 9001:2015 | Baseline quality management system |
| Автомобильная промышленность | IATF 16949 7:2016 | Охватывает требования PPAP, APQP, FMEA, SPC |
| Медицинские изделия | ISO 13485 8:2016 | Обеспечивает прослеживаемость и контроль биосовместимости |
| Аэрокосмическая промышленность | AS9100D / NADCAP | Адресует специальные меры контроля процессов и безопасность полетов |
| Соответствие экологическим нормам | ISO 14001:2015 | Демонстрирует ответственное управление отходами и энергопотреблением |
| Экспорт в ЕС | Маркировка CE / REACH / RoHS | Соответствие материалов и безопасности для европейских рынков |
За пределами сертификата: что проверить
Сертификат на стене — это первый шаг. Второй шаг — проверка того, что фабрика действительно следует своим собственным процедурам. Вот что мы проверяем во время аудитов поставщиков:
- Область сертификации. Убедитесь, что сертификат охватывает именно глубокую вытяжку, а не просто "металлообработку" в целом. Фабрика, сертифицированная для лазерной резки, может не иметь необходимых мер контроля для операций формовки.
- Сертифицирующий орган. Аккредитован ли аудиторский орган? Ищите аккредитацию от членов IAF (Международный форум по аккредитации). Сертификаты от неизвестных или неаккредитованных аудиторов имеют меньший вес.
- Срок действия. Сертификаты истекают. Просроченный сертификат ISO 9001 означает, что фабрика давно не проходила аудит. Это вызывает беспокойство.
- Записи надзорных аудитов. Стандарты ISO требуют ежегодных надзорных аудитов между полными циклами повторной сертификации. Попросите показать последний отчет о надзорном аудите.
PPAP и APQP: Золотой стандарт автомобильной промышленности
Если ваши детали используются в автомобильной промышленности — или если вы просто хотите высочайший уровень дисциплины процессов — ищите поставщиков, которые следуют PPAP (Процесс утверждения производственной оснастки) 9 и APQP (Планирование качества продукции на этапе разработки). Эти структуры требуют от поставщика доказать, с помощью документальных свидетельств, что их процесс может стабильно производить детали в пределах спецификаций до начала массового производства.
Даже за пределами автомобильного мира мы применяем принципы PPAP к нашим проектам глубокой вытяжки. Это позволяет выявить проблемы до того, как они станут дорогостоящими. Поставщик, который понимает PPAP, — это поставщик, который серьезно относится к качеству.
Как оптимизировать дизайн моего компонента для сокращения отходов материалов и снижения себестоимости единицы продукции?
Наша команда инженеров-конструкторов тратит много времени на анализ чертежей клиентов еще до того, как мы рассчитаем стоимость проекта. Небольшие изменения в геометрии — слегка больший радиус скругления, другой угол стенки — могут означать разницу между плавной операцией однократной вытяжки и дорогостоящим многостадийным процессом с высоким уровнем брака.
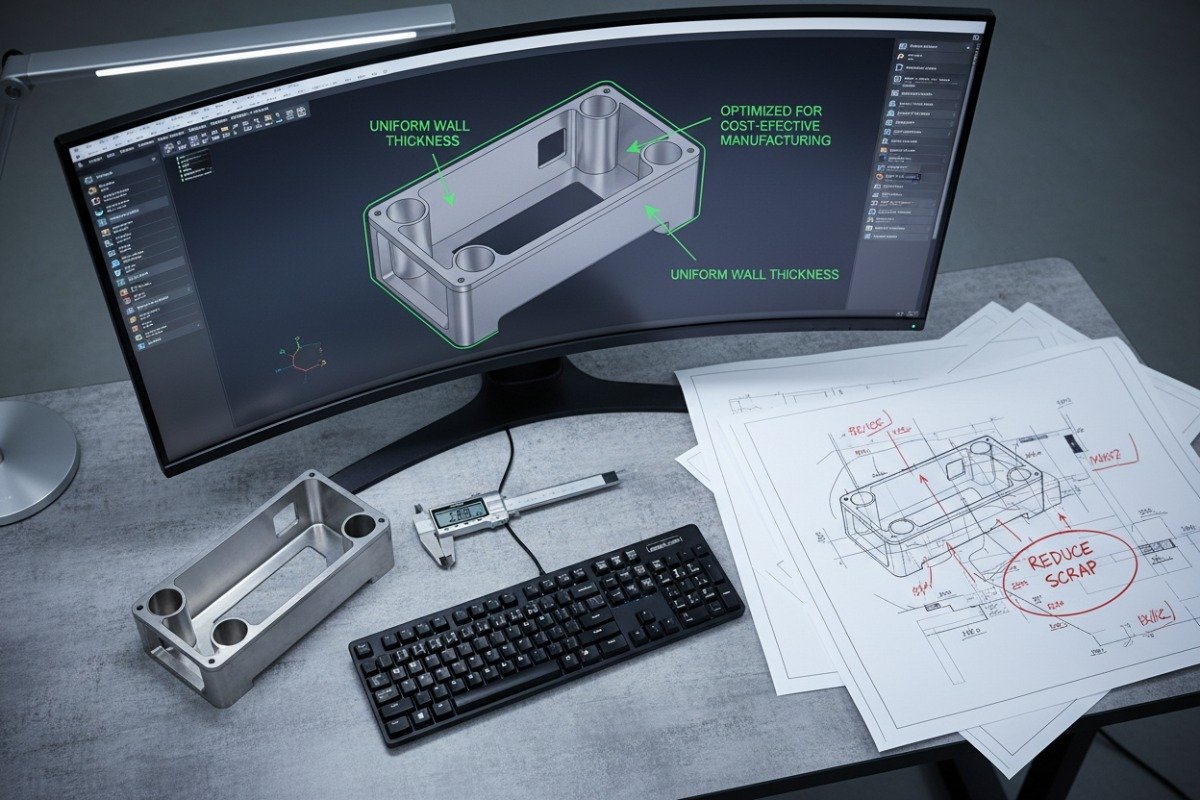
Оптимизируйте конструкции глубокой вытяжки, используя большие радиусы скругления углов, поддерживая равномерную толщину стенки, сохраняя коэффициент вытяжки ниже 2:1 для одинарных вытяжек и выбирая стандартные размеры заготовок. Эти корректировки снижают сложность оснастки, минимизируют отходы материала и значительно уменьшают себестоимость единицы продукции.
Правило коэффициента вытяжки
Коэффициент вытяжки — это соотношение между диаметром заготовки и диаметром готовой детали. Коэффициент 2:1 или меньше обычно может быть достигнут за один этап вытяжки. Превышение этого значения требует этапов повторной вытяжки. Каждый дополнительный этап означает еще одну матрицу, больше времени работы пресса и более высокую стоимость.
Вот практическая справка:
| Коэффициент вытяжки (Диаметр заготовки ÷ Диаметр детали) | Количество необходимых вытяжек | Влияние на стоимость |
|---|---|---|
| 1,5:1 или меньше | 1 вытяжка | Самая низкая стоимость |
| от 1,5:1 до 2,0:1 | 1–2 вытяжки | Низкая или умеренная стоимость |
| от 2,0:1 до 2,5:1 | 2–3 вытяжки | Умеренная стоимость |
| от 2,5:1 до 3,0:1 | 3–4 вытяжки | Более высокая стоимость |
| Выше 3,0:1 | 4+ вытяжек | Самая высокая стоимость, риск дефектов |
Если ваша деталь требует очень глубокой вытяжки, подумайте, можно ли разделить ее на два компонента, которые будут соединены позже. Иногда двухкомпонентная конструкция дешевле, чем глубокая вытяжка в пять этапов.
Радиусы углов: тихий фактор, влияющий на стоимость
Острые углы — враг глубокой вытяжки. Когда пуансон вдавливает металл в острый угол, материал должен сильно растягиваться. Это вызывает истончение, которое может привести к трещинам и разрывам. Результат? Более высокий процент брака и более низкая скорость производства.
Общее правило: радиус внутреннего угла должен быть как минимум равен толщине материала. Большие радиусы еще лучше. Если в вашем дизайне сейчас указан радиус 0,5 мм для детали толщиной 1,0 мм, увеличение его до 1,0 мм или 1,5 мм может значительно снизить процент брака.
Однородность толщины стенки
Глубокая вытяжка естественным образом вызывает некоторую вариацию толщины стенки. Дно детали имеет тенденцию оставаться близким к исходной толщине заготовки, в то время как боковые стенки немного истончаются по мере растяжения металла. Проектирование с учетом этого помогает. Избегайте указания чрезвычайно жестких допусков на толщину стенок, если это не требуется вашим приложением. Более жесткие допуски означают больше проверок, больше брака и более высокую стоимость.
Оптимизация размера заготовки
Работайте с вашим поставщиком над оптимизацией размера заготовки относительно стандартных ширин рулонов. Если ваша заготовка может быть эффективно размещена на стандартном рулоне, вы минимизируете отходы обрезки края. Заготовка, которая лишь немного больше, чем нужно для эффективного размещения на рулоне шириной 1000 мм, может идеально подойти на рулоне шириной 1200 мм — или наоборот. Это разговор, который стоит провести на ранней стадии проектирования.
Используйте FEA-моделирование перед резкой стали
Программное обеспечение для конечно-элементного анализа (FEA) 10 может в цифровом виде смоделировать весь процесс глубокой вытяжки. Оно предсказывает, где произойдет истончение, образование складок или разрывы. Оно показывает, как металл течет на каждой стадии вытяжки. Запуск моделирования перед изготовлением штампа экономит огромное количество времени и денег. Мы используем моделирование для каждого сложного проекта. Обычно это стоит лишь часть того, что стоил бы неудачный первый прогон инструмента.
Краткое изложение практических советов по проектированию
- Сделайте глубину вытяжки как можно меньше, насколько позволяет ваше приложение.
- Используйте радиусы не менее 1× толщины материала на всех углах.
- Избегайте ненужных элементов (отверстий, прорезей) в зоне вытяжки — добавляйте их как вторичные операции.
- Указывайте реалистичные допуски. Более жесткие, чем необходимо, только увеличивают стоимость.
- Проконсультируйтесь с инженерной командой вашего поставщика на этапе проектирования, а не после его завершения.
Хорошее проектирование с учетом технологичности (DFM) — это самый важный рычаг, который у вас есть для контроля затрат. 10-минутный разговор с опытным инженером-технологом может сэкономить тысячи долларов за весь срок службы производственной программы.
Какие процессы контроля качества я должен ожидать от своего поставщика, чтобы гарантировать соответствие моих компонентов строгим допускам?
Когда мы управляем проектами штамповки глубокой вытяжки для наших клиентов из США, план контроля качества разрабатывается до начала производства, а не выясняется после того, как первая партия не прошла входной контроль. Слишком многие покупатели усваивают этот урок на собственном горьком опыте. Они получают контейнер деталей, обнаруживают, что 8% не соответствуют спецификации, а затем спешно договариваются о возврате или переделке.
Ожидайте, что ваш поставщик будет проводить входной контроль материалов, контроль первой статьи (FAI), мониторинг статистического контроля процессов (SPC) в процессе производства, окончательный размерный контроль с использованием оборудования КИМ и полную документацию по прослеживаемости. Надежная система контроля качества выявляет дефекты у источника и гарантирует, что каждая деталь соответствует спецификациям ваших чертежей.
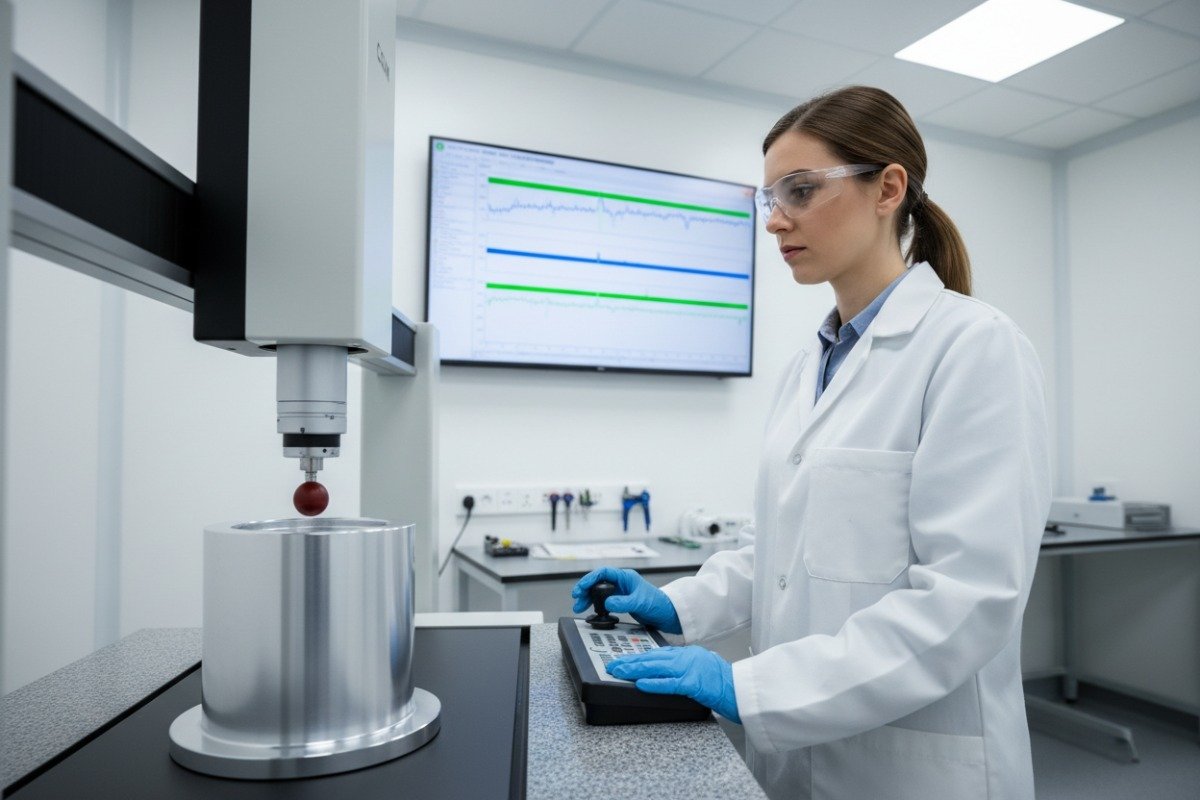
Входной контроль материалов
Качество начинается еще до запуска пресса. Ваш поставщик должен проверить каждую поступающую катушку или лист металла по сертификату на материал (сертификат завода-изготовителя). Это включает проверку химического состава, механических свойств (предел прочности на растяжение, предел текучести, удлинение) и физических размеров (толщина, ширина). Если сырье не соответствует спецификации, каждая деталь, изготовленная из него, также не будет соответствовать спецификации.
Мы требуем от наших поставщиков проводить измерения толщины в нескольких точках каждой катушки и сохранять образцы для прослеживаемости. Если проблема качества возникает спустя месяцы, мы можем проследить ее до конкретной катушки и номера плавки.
Первичная инспекция изделия (FAI)
До начала массового производства поставщик должен изготовить небольшую партию деталей с использованием производственной оснастки и измерить их по каждому размеру на чертеже. Это называется инспекцией первой статьи (First Article Inspection). Она доказывает, что оснастка, материал и настройки процесса работают вместе для производства соответствующих деталей.
Надлежащий отчет FAI включает:
- Измеренные значения для каждого размера на чертеже
- Статус прохождения/непрохождения для каждого размера
- Отчет об испытаниях материала для конкретной использованной катушки
- Фотографии детали под разными углами
- Любые отмеченные отклонения и их решение
Если ваш поставщик не может предоставить подробный отчет об инспекции первой статьи, он, вероятно, не сможет контролировать качество и во время массового производства.
Статистический контроль процесса (SPC) в процессе производства
Во время производства критические размеры должны контролироваться с помощью SPC. Это означает, что оператор измеряет образцы через регулярные промежутки времени — скажем, каждые 50 или 100 деталей — и наносит результаты на контрольную карту. SPC обнаруживает отклонения до того, как они станут дефектами. Если размер приближается к верхнему пределу спецификации, оператор может отрегулировать пресс до того, как детали выйдут за пределы допуска.
Ключевые метрики SPC, о которых стоит спросить:
- Cp and Cpk values. A Cpk of 1.33 or higher means the process is capable and centered. Below 1.0 means the process is not capable of consistently meeting your tolerance.
- Control chart frequency. How often are samples measured? Every 30 minutes? Every 100 parts? More frequent is better for tight tolerances.
Final Inspection and CMM Measurement
After production, a final inspection should cover dimensional checks, visual inspection, and any functional requirements. For tight-tolerance deep drawn parts, Coordinate Measuring Machine (CMM) inspection is essential. A CMM can measure complex geometries to micron-level accuracy, far beyond what manual gauges can achieve.
Your supplier should provide an inspection report with every shipment. This report should reference the drawing revision, list all measured dimensions, and include the actual measured values—not just "pass" or "fail."
Отслеживаемость и документация
Full traceability means you can trace any finished part back to its raw material source, production date, machine, operator, and inspection results. This is critical for industries like automotive and medical, but it's good practice for any application. If a field failure occurs, traceability lets you determine the scope of the problem quickly.
What a Complete QC System Looks Like
Here's a summary of what you should expect at each stage:
| Стадия производства | QC Activity | Результат |
|---|---|---|
| Raw material receiving | Mill cert verification, thickness check | Отчет об испытании материала |
| Tooling setup | First Article Inspection | FAI report with full dimensional data |
| Массовое производство | SPC on critical dimensions | Контрольные карты, данные Cp/Cpk |
| Постпроизводственный этап | Окончательная проверка КИМ, визуальный осмотр | Отчет о проверке за партию |
| Упаковка и отгрузка | Аудит упаковки, проверка маркировки | Упаковочный лист, записи об отслеживаемости |
Не предполагайте — проверяйте
Самое важное, что вы можете сделать как покупатель, — это проверить. Посетите фабрику или отправьте аудитора. Изучите фактические записи о проверках, а не только руководство по качеству. Попросите показать контрольные карты с недавней производственной партии. Поставщик, который приветствует такую проверку, — это поставщик, которому нечего скрывать.
Мы проводим окончательные проверки от имени наших клиентов перед отправкой любой партии с завода. Этот дополнительный уровень проверки предотвратил бесчисленное количество пропущенных дефектов за эти годы. Это немного дороже на начальном этапе, но значительно экономит на забракованных партиях, остановках производственной линии и испорченных отношениях с клиентами.
Заключение
Штамповка глубокой вытяжкой — это мощный процесс для производства бесшовных, высокоточных полых металлических компонентов. Успех в поиске зависит от выбора правильного процесса, проверки сертификатов, оптимизации дизайна и требования строгого контроля качества от вашего поставщика.
Сноски
1. Представляет общий обзор холодной формовки в металлургии. ↩︎
2. Объясняет вырубку листового металла, которая производит плоские заготовки для формовки. ↩︎
3. Описывает сложные сварные узлы в промышленном производстве. ↩︎
4. Предоставляет исчерпывающий обзор процесса обработки с ЧПУ. ↩︎
5. Обсуждает ключевые свойства и лучшие металлы для глубокой вытяжки, подчеркивая пластичность. ↩︎
6. Официальная страница ISO для стандарта системы менеджмента качества ISO 9001. ↩︎
7. Официальная страница IATF, предоставляющая информацию о стандарте IATF 16949. ↩︎
8. Википедия предоставляет обзор ISO 13485 для медицинских изделий. ↩︎
9. Найден подробный справочник по PPAP от Fictiv, который ссылается на Ассоциацию автомобильной промышленности (AIAG). ↩︎
10. Ansys дает четкое объяснение FEA и ее применений. ↩︎
 English
 Español de México
 Deutsch
 Français
 Русский
 العربية