Cada semana, nuestro equipo de proyecto revisa las RFQ de compradores de EE. UU. que necesitan piezas huecas de metal sin costuras pero no están seguros de qué proceso de conformado se adapta mejor proceso de conformado en frío 1. La confusión es real. Elegir el método incorrecto significa presupuestos de herramientas desperdiciados, plazos incumplidos y piezas que fallan en la inspección.
El estampado de embutición profunda es un proceso de conformado en frío que utiliza un punzón y una matriz para transformar piezas planas de chapa metálica en componentes tridimensionales huecos y sin costuras cuya profundidad excede su diámetro. Obtener piezas de embutición profunda de calidad requiere evaluar las certificaciones del proveedor, la experiencia en herramientas, el rigor en el control de calidad y la resiliencia de la cadena de suministro.
Esta guía lo guía a través de la mecánica central del estampado de embutición profunda, cómo juzgar si es adecuado para su proyecto, qué certificaciones importan, cómo reducir los costos por unidad a través de un diseño más inteligente y qué control de calidad debe exigir a cualquier proveedor. blancos de chapa metálica plana 2. Vamos a profundizar.
¿Cómo determino si el estampado de embutición profunda es el método más rentable para mis piezas metálicas?
Nuestros ingenieros responden a esta pregunta casi a diario. Un cliente envía un dibujo para una carcasa cilíndrica o un recinto en forma de copa, y lo primero que hacemos es ejecutar una comparación de costos entre los métodos de conformado. Elegir el proceso incorrecto desde el principio puede bloquearlo en altos costos por unidad durante toda la vida útil de producción de esa pieza.
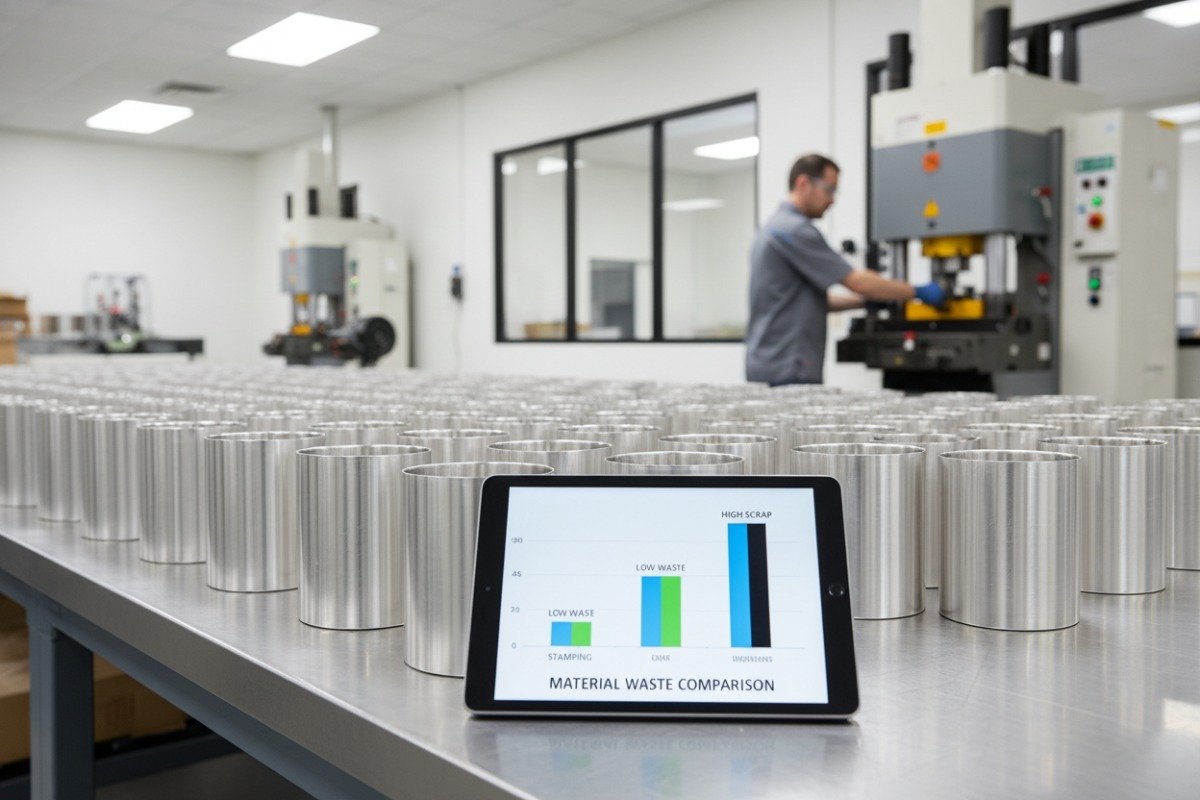
El estampado de embutición profunda es más rentable cuando su pieza es hueca, sin costuras y se produce en volúmenes medios a altos. Reduce el desperdicio de material en comparación con el mecanizado CNC, elimina las costuras de soldadura y amortiza los costos de las herramientas en tiradas grandes, lo que la hace ideal para componentes cilíndricos o en forma de copa.
Cuando la embutición profunda supera a otros métodos
La decisión comienza con la geometría. Si su pieza tiene una profundidad mayor que su radio y necesita ser sin costuras, la embutición profunda es casi siempre la respuesta. Las piezas torneadas hechas en un torno CNC requieren una barra o varilla sólida de materia prima. La máquina corta la mayor parte de ese material para crear la forma hueca. Eso significa que paga por metal que desecha. La embutición profunda comienza con un blanco plano y lo forma. Se desperdicia muy poco material.
Ensamblajes soldados 3 son otra alternativa. Puede cortar piezas planas, doblarlas y soldarlas. Pero cada soldadura es un punto de falla potencial. Las soldaduras pueden agrietarse bajo estrés o fatiga. También requieren un acabado secundario para verse limpios. Las piezas embutidas en profundidad no tienen costuras en absoluto. Son más fuertes y se ven mejor al salir de la prensa.
Impulsores de costos a evaluar
Estos son los principales factores que determinan si la embutición profunda le ahorra dinero:
| Factor de costo | Estampado de embutición profunda | Mecanizado CNC 4 | Ensamblaje soldado |
|---|---|---|---|
| Coste de herramientas | Alto costo inicial | Bajo pago inicial | Bajo pago inicial |
| Desperdicio de material | Muy bajo (5–15%) | Alto (40–70%) | Moderado (15–30%) |
| Costo por unidad a más de 10,000 unidades | Low | Alto | Moderado |
| Acabado de costura/soldadura | No necesario | No necesario | Requerido |
| Tiempo de ciclo por pieza | Rápido (segundos) | Lento (minutos) | Moderado |
| Integridad estructural | Excelente (sin costuras) | Excelente | Más débil en las uniones |
La tabla lo deja claro. Si su volumen anual supera unos pocos miles de piezas, el embutición profunda gana en costo por unidad. La inversión en herramientas es real —los troqueles y punzones personalizados pueden costar miles de dólares— pero ese costo se diluye en grandes lotes.
Los umbrales de volumen importan
Para volúmenes muy bajos —digamos, de 50 a 200 piezas— el mecanizado CNC o incluso el hidroformado pueden ser más baratos porque se evita el gasto en herramientas. Pero una vez que se cruza el umbral de los miles, la embutición profunda es difícil de superar. Hemos visto a clientes ahorrar entre un 30 y un 40% en costos por unidad al cambiar de piezas mecanizadas a piezas embutidas en volúmenes superiores a 5,000 unidades al año.
Verificación de compatibilidad de materiales
No todos los metales son adecuados para la embutición profunda. El material debe ser lo suficientemente dúctil como para estirarse sin romperse. Las opciones comunes incluyen acero inoxidable (304, 316), acero bajo en carbono, aluminio (1100, 3003, 5052), latón y cobre. Si su diseño requiere una aleación muy dura o quebradiza, la embutición profunda puede no funcionar y deberá explorar alternativas.
El cálculo del punto de equilibrio
Pida a tu proveedor un análisis de punto de equilibrio. Esto muestra el volumen exacto en el que el embutido profundo es más barato que el mecanizado o la fabricación. Un buen proveedor realizará este cálculo para ti durante la fase de cotización. Si no pueden o no quieren, eso es una señal de alerta sobre su capacidad de ingeniería.
La conclusión: el estampado por embutición profunda es tu mejor opción cuando necesitas piezas huecas sin costuras en volúmenes medios a altos, hechas de metales dúctiles 5, con una calidad constante en cada pieza.
¿Qué certificaciones clave debo buscar al elegir un socio de estampado de embutición profunda para mi negocio?
Cuando incorporamos un nuevo proveedor en Vietnam o en cualquier otro lugar de Asia para un proyecto de embutición profunda, los primeros documentos que solicitamos son las certificaciones. Las certificaciones no son solo decoraciones de pared. Te dicen si una fábrica tiene sistemas reales en funcionamiento, o si se las están arreglando y esperando lo mejor.
Busque la ISO 9001 como certificación de gestión de calidad de referencia. Para piezas de automoción, exija la IATF 16949. Para componentes médicos, solicite la ISO 13485. Certificaciones adicionales como la ISO 14001 (ambiental) y NADCAP (aeroespacial) señalan una capacidad avanzada y un compromiso con el control de procesos.
Por qué las certificaciones importan más de lo que crees
Una certificación como ISO 9001 6 significa que la fábrica tiene procedimientos documentados para cada paso, desde la inspección del material entrante hasta el embalaje final. Significa que realizan auditorías internas. Significa que existe un proceso de acción correctiva cuando algo sale mal. Sin esta base, dependes de personas individuales para recordar los pasos correctos cada vez. Las personas olvidan. Los sistemas no.
Hemos auditado fábricas que afirmaban tener procesos "equivalentes a ISO" pero que no tenían ninguna certificación real. En casi todos los casos, encontramos lagunas: no había informes de pruebas de materiales entrantes, no había registros de inspección en proceso, no había trazabilidad desde la materia prima hasta la pieza terminada. "Equivalente" no es lo mismo que "certificado"."
Guía de Certificación por Industria
| Industria | Certificación requerida | Por qué importa |
|---|---|---|
| Industrial general | ISO 9001:2015 | Sistema de gestión de calidad básico |
| Automotriz | IATF 16949 7:2016 | Cubre los requisitos de PPAP, APQP, FMEA, SPC |
| Dispositivos médicos | ISO 13485 8:2016 | Garantiza la trazabilidad y los controles de biocompatibilidad |
| Aeroespacial | AS9100D / NADCAP | Aborda controles de procesos especiales y seguridad de vuelo |
| Cumplimiento ambiental | ISO 14001:2015 | Demuestra una gestión responsable de residuos y energía |
| Exportación a la UE | Marcado CE / REACH / RoHS | Cumplimiento de materiales y seguridad para los mercados europeos |
Más allá del certificado: Qué verificar
Un certificado en la pared es el primer paso. El segundo paso es verificar que la fábrica realmente sigue sus propios procedimientos. Esto es lo que comprobamos durante las auditorías de proveedores:
- Alcance de la certificación. Asegúrese de que el certificado cubra específicamente el estampado de embutición profunda, no solo la "fabricación de metales" en general. Una fábrica certificada para corte por láser puede no tener controles implementados para operaciones de conformado.
- Organismo de certificación. ¿Está acreditado el organismo de auditoría? Busque la acreditación de los organismos miembros de la IAF (Foro Internacional de Acreditación). Los certificados de auditores desconocidos o no acreditados tienen menos peso.
- Fecha de caducidad. Las certificaciones caducan. Un certificado ISO 9001 caducado significa que la fábrica no ha sido auditada recientemente. Eso es una preocupación.
- Registros de auditorías de vigilancia. Las normas ISO exigen auditorías de vigilancia anuales entre ciclos completos de recertificación. Pida ver el último informe de auditoría de vigilancia.
PPAP y APQP: El estándar de oro automotriz
Si sus piezas se utilizan en aplicaciones automotrices, o si simplemente desea el más alto nivel de disciplina de procesos, busque proveedores que sigan PPAP (Proceso de Aprobación de Piezas de Producción) 9 y APQP (Planificación Avanzada de la Calidad del Producto). Estos marcos exigen que el proveedor demuestre, con evidencia documentada, que su proceso puede producir consistentemente piezas dentro de las especificaciones antes de que comience la producción en masa.
Incluso fuera del mundo automotriz, aplicamos los principios de PPAP a nuestros proyectos de embutición profunda. Detecta problemas antes de que se vuelvan costosos. Un proveedor que entiende el PPAP es un proveedor que se toma la calidad en serio.
¿Cómo puedo optimizar el diseño de mi componente para reducir el desperdicio de material y disminuir mis costos por unidad?
Nuestro equipo de ingeniería de diseño dedica mucho tiempo a revisar los planos de los clientes antes de cotizar un proyecto. Pequeños cambios en la geometría —un radio de esquina ligeramente mayor, un ángulo de pared diferente— pueden marcar la diferencia entre una operación de embutición simple y fluida y un costoso proceso de múltiples etapas con altas tasas de desperdicio.
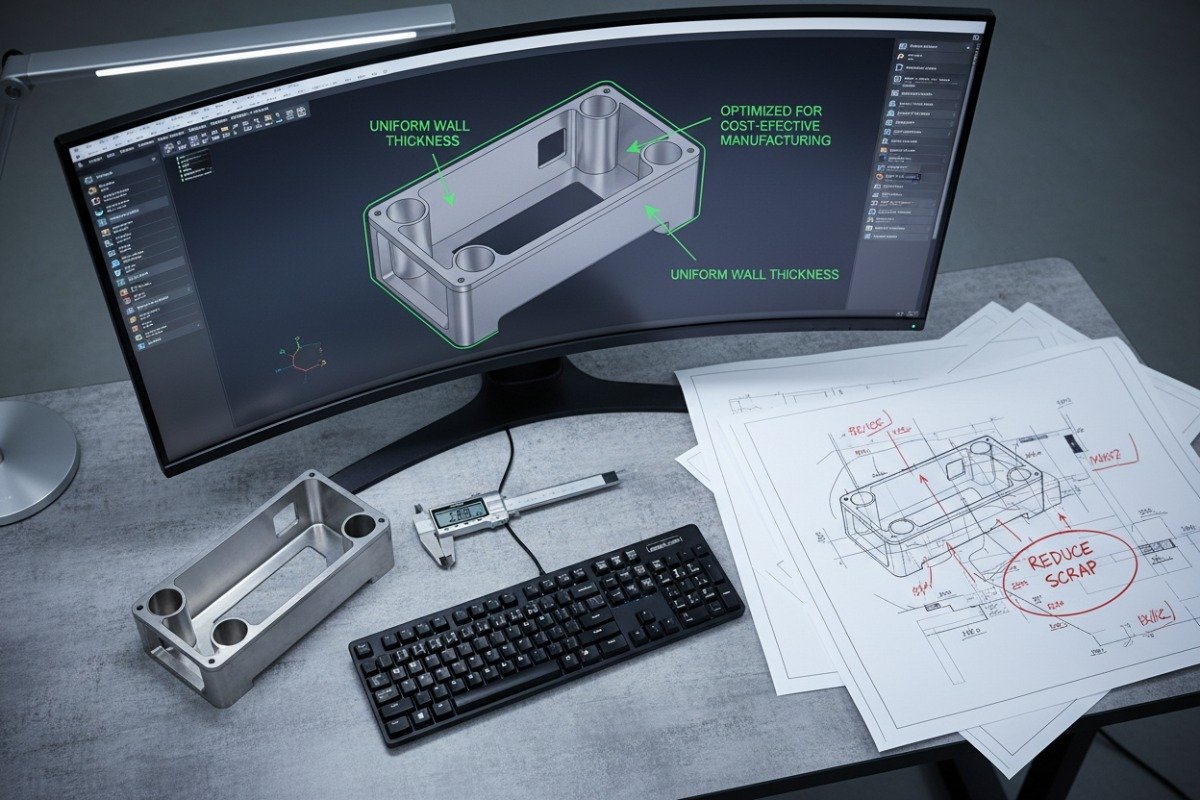
Optimice los diseños de embutición profunda utilizando radios de esquina generosos, manteniendo un espesor de pared uniforme, manteniendo la relación de embutición por debajo de 2:1 para embuticiones simples y seleccionando tamaños de troquel estándar. Estos ajustes reducen la complejidad de las herramientas, minimizan el desperdicio de material y reducen significativamente los costos de producción por unidad.
La regla de la relación de embutición
La relación de embutición es la relación entre el diámetro del disco y el diámetro de la pieza terminada. Una relación de 2:1 o menos generalmente se puede lograr en una sola embutición. Si se supera eso, se necesitan etapas de reembutición. Cada etapa adicional significa una matriz más, más tiempo de prensa y un mayor costo.
Aquí hay una referencia práctica:
| Relación de embutición (Diámetro del disco ÷ Diámetro de la pieza) | Número de embuticiones necesarias | Impacto en el costo |
|---|---|---|
| 1.5:1 o menos | 1 extracción | Costo más bajo |
| 1.5:1 a 2.0:1 | 1–2 extracciones | Costo bajo a moderado |
| 2.0:1 a 2.5:1 | 2–3 extracciones | Costo moderado |
| 2.5:1 a 3.0:1 | 3–4 extracciones | Costo más alto |
| Superior a 3.0:1 | 4+ extracciones | Costo más alto, riesgo de defectos |
Si su pieza requiere una extracción muy profunda, considere si puede dividirla en dos componentes que se unirán más tarde. A veces, un diseño de dos piezas es más barato que una extracción profunda de cinco etapas.
Radios de Esquina: El Impulsor de Costos Silencioso
Las esquinas afiladas son el enemigo del embutido profundo. Cuando el punzón fuerza el metal en una esquina estrecha, el material tiene que estirarse drásticamente. Esto provoca adelgazamiento, lo que puede provocar grietas y roturas. ¿El resultado? Mayores tasas de desperdicio y velocidades de producción más lentas.
Una regla general: el radio interior de la esquina debe ser al menos igual al espesor del material. Los radios más grandes son aún mejores. Si su diseño especifica actualmente un radio de 0,5 mm en una pieza de 1,0 mm de espesor, aumentarlo a 1,0 mm o 1,5 mm puede reducir significativamente su tasa de rechazo.
Uniformidad del espesor de la pared
El embutido profundo causa naturalmente cierta variación en el espesor de la pared. El fondo de la pieza tiende a permanecer cerca del espesor original de la chapa, mientras que las paredes laterales se adelgazan ligeramente a medida que el metal se estira. Diseñar teniendo esto en cuenta ayuda. Evite especificar tolerancias de espesor de pared extremadamente ajustadas en las paredes laterales a menos que su aplicación realmente lo requiera. Tolerancias más ajustadas significan más inspección, más rechazos y mayor costo.
Optimización del tamaño de la chapa
Trabaje con su proveedor para optimizar el tamaño de la chapa en relación con los anchos de bobina estándar. Si su chapa se puede anidar eficientemente en una bobina estándar, minimiza el desperdicio de recorte de bordes. Una chapa que es solo un poco demasiado grande para un anidamiento eficiente en una bobina de 1000 mm podría caber perfectamente en una bobina de 1200 mm, o viceversa. Esta es una conversación que vale la pena tener al principio de la fase de diseño.
Utilice la simulación FEA antes de cortar acero
El software de Análisis de Elementos Finitos (FEA) 10 puede simular todo el proceso de embutido profundo digitalmente. Predice dónde ocurrirán adelgazamientos, arrugas o roturas. Muestra cómo fluye el metal durante cada etapa de embutido. Ejecutar una simulación antes de construir el troquel ahorra una enorme cantidad de tiempo y dinero. Utilizamos simulación en cada proyecto complejo. Típicamente cuesta una fracción de lo que costaría una primera ejecución de herramienta fallida.
Resumen de consejos de diseño prácticos
- Mantenga la profundidad de embutido lo más superficial posible según lo permita su aplicación.
- Utilice radios de al menos 1 × el espesor del material en todas las esquinas.
- Evite características innecesarias (agujeros, ranuras) en el área embutida; agréguelas como operaciones secundarias.
- Especifique tolerancias realistas. Más ajustadas de lo necesario solo aumentan el costo.
- Consulte al equipo de ingeniería de su proveedor durante la fase de diseño, no después de que esté finalizada.
Un buen diseño para la fabricación (DFM) es la palanca más importante que tiene para controlar el costo. Una conversación de 10 minutos con un ingeniero de herramientas experimentado puede ahorrar miles de dólares durante la vida útil de un programa de producción.
¿Qué procesos de control de calidad debo esperar de mi proveedor para asegurar que mis componentes cumplan con tolerancias estrictas?
Cuando gestionamos proyectos de estampado de embutición profunda para nuestros clientes en EE. UU., el plan de control de calidad es algo que construimos antes de que comience la producción, no algo que resolvemos después de que el primer envío falle la inspección de entrada. Demasiados compradores aprenden esta lección de la manera difícil. Reciben un contenedor de piezas, encuentran que el 8% está fuera de especificación y luego se apresuran a negociar devoluciones o retrabajos.
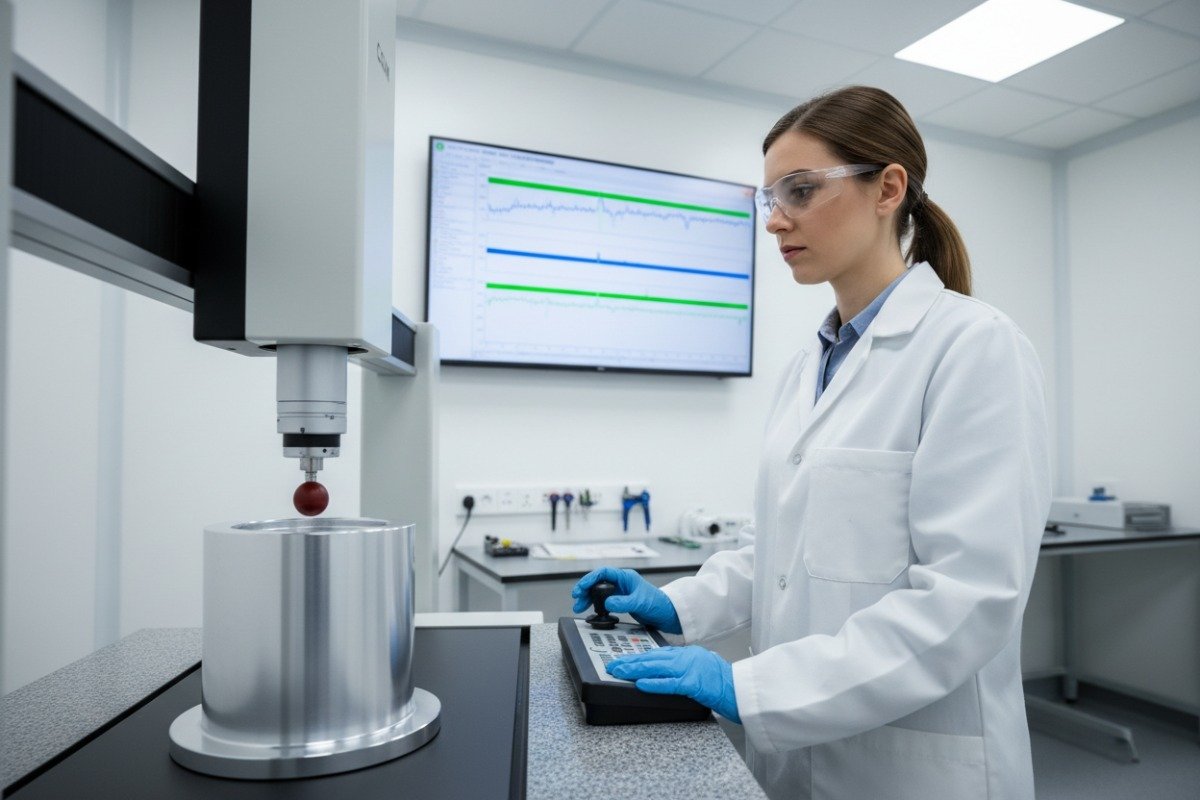
Espere que su proveedor proporcione inspección de materiales entrantes, inspección de primer artículo (FAI), monitoreo SPC en proceso, inspección dimensional final con equipo CMM y documentación de trazabilidad completa. Un sistema de control de calidad robusto detecta defectos en la fuente y garantiza que cada pieza cumpla con las especificaciones de su dibujo.
Inspección de material entrante
La calidad comienza antes de que la prensa siquiera funcione. Su proveedor debe verificar cada bobina o lámina de metal entrante contra el certificado de material (certificado de molino). Esto significa verificar la composición química, las propiedades mecánicas (resistencia a la tracción, límite elástico, alargamiento) y las dimensiones físicas (espesor, ancho). Si la materia prima está fuera de especificación, cada pieza hecha con ella también estará fuera de especificación.
Exigimos a nuestros proveedores que realicen mediciones de espesor en varios puntos de cada bobina y que conserven muestras para su trazabilidad. Si surge un problema de calidad meses después, podemos rastrearlo hasta la bobina y el número de colada exactos.
Inspección del primer artículo (FAI)
Antes de que comience la producción en masa, el proveedor debe producir un pequeño lote de piezas con las herramientas de producción y medirlas con respecto a cada dimensión del dibujo. Esta es la Inspección del Primer Artículo. Demuestra que las herramientas, el material y la configuración del proceso funcionan juntos para producir piezas conformes.
Un informe FAI adecuado incluye:
- Valores medidos para cada dimensión en el dibujo
- Estado de aprobación/rechazo para cada dimensión
- Informe de prueba de material para la bobina específica utilizada
- Fotos de la pieza desde varios ángulos
- Cualquier desviación anotada y dispuesta
Si su proveedor no puede producir un informe FAI exhaustivo, probablemente tampoco pueda controlar la calidad durante la producción en masa.
Control Estadístico de Procesos (SPC) en Proceso
Durante la producción, las dimensiones críticas deben ser monitoreadas usando SPC. Esto significa que el operador mide muestras a intervalos regulares, digamos, cada 50 o 100 piezas, y grafica los resultados en un gráfico de control. El SPC detecta la deriva antes de que se convierta en un defecto. Si una dimensión tiende hacia el límite superior de especificación, el operador puede ajustar la prensa antes de que las piezas queden fuera de tolerancia.
Métricas clave de SPC sobre las que preguntar:
- Valores de Cp y Cpk. Un Cpk de 1.33 o superior significa que el proceso es capaz y está centrado. Por debajo de 1.0 significa que el proceso no es capaz de cumplir consistentemente su tolerancia.
- Frecuencia del gráfico de control. ¿Con qué frecuencia se miden las muestras? ¿Cada 30 minutos? ¿Cada 100 piezas? Cuanto más frecuente sea, mejor para tolerancias ajustadas.
Inspección final y medición CMM
Después de la producción, una inspección final debe cubrir verificaciones dimensionales, inspección visual y cualquier requisito funcional. Para piezas embutidas de tolerancia ajustada, la inspección con máquina de medición por coordenadas (CMM) es esencial. Una CMM puede medir geometrías complejas con precisión a nivel de micras, mucho más allá de lo que pueden lograr los calibres manuales.
Su proveedor debe proporcionar un informe de inspección con cada envío. Este informe debe hacer referencia a la revisión del dibujo, enumerar todas las dimensiones medidas e incluir los valores medidos reales, no solo "pasa" o "falla"."
Trazabilidad y Documentación
La trazabilidad completa significa que puede rastrear cualquier pieza terminada hasta su fuente de materia prima, fecha de producción, máquina, operador y resultados de inspección. Esto es fundamental para industrias como la automotriz y la médica, pero es una buena práctica para cualquier aplicación. Si ocurre una falla en el campo, la trazabilidad le permite determinar rápidamente el alcance del problema.
Cómo se ve un sistema de control de calidad completo
Aquí hay un resumen de lo que debe esperar en cada etapa:
| Etapa de Producción | Actividad de control de calidad | Entregable |
|---|---|---|
| Recepción de materia prima | Verificación del certificado del molino, verificación del espesor | Informe de prueba de material |
| Configuración de herramientas | Inspección de primer artículo | Informe FAI con datos dimensionales completos |
| Producción en masa | SPC en dimensiones críticas | Gráficos de control, datos Cp/Cpk |
| Postproducción | Inspección final CMM, verificación visual | Informe de inspección por envío |
| Empaque y envío | Auditoría de empaque, verificación de etiquetado | Lista de empaque, registros de trazabilidad |
No asumas, verifica
Lo más importante que puedes hacer como comprador es verificar. Visita la fábrica o envía un auditor. Revisa los registros de inspección reales, no solo el manual de calidad. Pide ver los gráficos de control de una corrida de producción reciente. Un proveedor que acepta este escrutinio es un proveedor que no tiene nada que ocultar.
Realizamos inspecciones finales en nombre de nuestros clientes antes de que cualquier envío salga de la fábrica. Esta capa adicional de verificación ha evitado innumerables fallas de calidad a lo largo de los años. Cuesta un poco más por adelantado, pero ahorra mucho más en envíos rechazados, paradas de línea de producción y relaciones dañadas con los clientes.
Conclusión
El estampado de embutición profunda es un proceso potente para producir componentes metálicos huecos sin costuras y de alta precisión. El éxito del abastecimiento depende de elegir el proceso correcto, verificar las certificaciones, optimizar el diseño y exigir un control de calidad riguroso a su proveedor.
Notas al pie
1. Proporciona una visión general de la conformación en frío en metalurgia. ↩︎
2. Explica el corte de chapa metálica, que produce piezas planas para conformar. ↩︎
3. Describe ensamblajes soldados complejos en la fabricación industrial. ↩︎
4. Proporciona una visión general completa del proceso de mecanizado CNC. ↩︎
5. Discute las propiedades clave y los mejores metales para el embutido profundo, enfatizando la ductilidad. ↩︎
6. Página oficial de la ISO para el estándar del sistema de gestión de calidad ISO 9001. ↩︎
7. Página oficial de la IATF que proporciona información sobre el estándar IATF 16949. ↩︎
8. Wikipedia proporciona una visión general de la ISO 13485 para dispositivos médicos. ↩︎
9. Encontré una guía completa de PPAP de Fictiv, que hace referencia al Automotive Industry Action Group (AIAG). ↩︎
10. Ansys proporciona una explicación clara de FEA y sus aplicaciones. ↩︎
 English
 Español de México
 Deutsch
 Français
 Русский
 العربية