Jede Woche prüft unser Projektteam RFQs von US-Käufern, die nahtlose Hohlmetallteile benötigen, aber nicht sicher sind, welcher Umformprozess am besten geeignet ist Kaltumformverfahren 1. Die Verwirrung ist real. Die Wahl der falschen Methode bedeutet verschwendete Werkzeugbudgets, verpasste Fristen und Teile, die die Inspektion nicht bestehen.
Tiefziehen ist ein Kaltumformverfahren, bei dem ein Stempel und eine Matrize flache Blechzuschnitte in nahtlose, hohle dreidimensionale Bauteile umwandeln, deren Tiefe ihren Durchmesser übersteigt. Die Beschaffung von qualitativ hochwertigen Tiefziehteilen erfordert die Bewertung von Lieferantenqualifikationen, Werkzeugkompetenz, Qualitätskontrollstandards und der Widerstandsfähigkeit der Lieferkette.
Dieser Leitfaden führt Sie durch die Kernmechanismen des Tiefziehstanzens, wie Sie beurteilen können, ob es für Ihr Projekt geeignet ist, welche Zertifizierungen wichtig sind, wie Sie die Stückkosten durch intelligenteres Design senken können und welche Qualitätskontrolle Sie von jedem Lieferanten verlangen sollten flache Blechzuschnitte 2. Legen wir los.
Wie bestimme ich, ob Tiefziehen die kostengünstigste Methode für meine Metallteile ist?
Unsere Ingenieure beantworten diese Frage fast täglich. Ein Kunde schickt eine Zeichnung für ein zylindrisches Gehäuse oder eine becherförmige Einhausung, und das erste, was wir tun, ist ein Kostenvergleich über verschiedene Umformmethoden hinweg. Die Wahl des falschen Prozesses im Vorfeld kann Sie zu hohen Stückkosten für die gesamte Produktionslebensdauer dieses Teils binden.
Tiefziehen ist am kostengünstigsten, wenn Ihr Teil hohl, nahtlos und in mittleren bis hohen Stückzahlen produziert wird. Es reduziert Materialabfall im Vergleich zur CNC-Bearbeitung, eliminiert Schweißnähte und amortisiert Werkzeugkosten über große Auflagen, was es ideal für zylindrische oder becherförmige Bauteile macht.
Wenn Tiefziehen andere Methoden schlägt
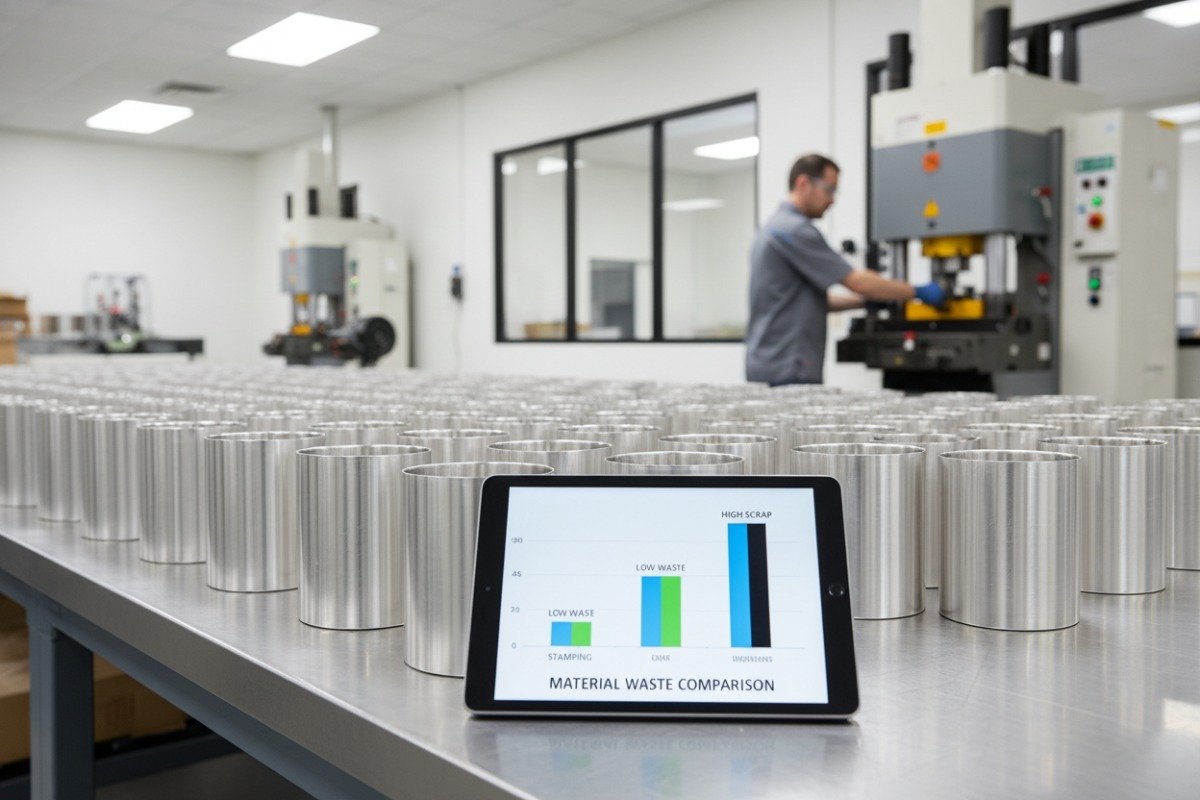
Die Entscheidung beginnt mit der Geometrie. Wenn Ihr Teil eine Tiefe hat, die größer ist als sein Radius, und nahtlos sein muss, ist Tiefziehen fast immer die Antwort. Gedrehte Teile, die auf einer CNC-Drehmaschine hergestellt werden, erfordern einen massiven Barren oder Stab aus Rohmaterial. Die Maschine schneidet den größten Teil dieses Materials ab, um die Hohlform zu erzeugen. Das bedeutet, Sie bezahlen für Metall, das Sie wegwerfen. Tiefziehen beginnt mit einem flachen Zuschnitt und formt ihn in die gewünschte Form. Sehr wenig Material wird verschwendet.
Geschweißte Baugruppen 3 sind eine weitere Alternative. Sie können flache Teile zuschneiden, biegen und miteinander verschweißen. Aber jede Schweißnaht ist ein potenzieller Schwachpunkt. Schweißnähte können unter Belastung oder Ermüdung reißen. Sie erfordern auch eine nachträgliche Bearbeitung, um sauber auszusehen. Tiefgezogene Teile haben überhaupt keine Nähte. Sie sind stärker und sehen aus der Presse besser aus.
Zu bewertende Kostentreiber
Hier sind die Hauptfaktoren, die bestimmen, ob Tiefziehen Ihnen Geld spart:
| Kostenfaktor | Tiefziehstanzung | CNC-Bearbeitung 4 | Welded Assembly |
|---|---|---|---|
| Werkzeugkosten | Hohe Vorabkosten | Geringe Vorauszahlung | Geringe Vorauszahlung |
| Materialverschwendung | Sehr niedrig (5–15%) | Hoch (40–70%) | Moderat (15–30%) |
| Stückkosten bei 10.000+ Stück | Niedrig | Hoch | Moderat |
| Naht-/Schweißnahtbearbeitung | Nicht benötigt | Nicht benötigt | Erforderlich |
| Zykluszeit pro Teil | Schnell (Sekunden) | Langsam (Minuten) | Moderat |
| Strukturelle Integrität | Ausgezeichnet (nahtlos) | Ausgezeichnet | Schwächer an den Verbindungsstellen |
Die Tabelle macht es deutlich. Wenn Ihr Jahresvolumen über einige tausend Stück liegt, ist Tiefziehen bei den Stückkosten überlegen. Die Werkzeugkosten sind real – kundenspezifische Matrizen und Stempel können Tausende von Dollar kosten –, aber diese Kosten verteilen sich dünn über große Chargen.
Mengenschwellen sind wichtig
Für sehr geringe Stückzahlen – sagen wir 50 bis 200 Stück – kann CNC-Bearbeitung oder sogar Hydroforming günstiger sein, da Sie die Werkzeugkosten vermeiden. Aber sobald Sie in den Tausenderbereich vordringen, ist Tiefziehen kaum zu schlagen. Wir haben gesehen, wie Kunden 30–40% an Stückkosten gespart haben, indem sie bei Volumina von über 5.000 Einheiten pro Jahr von bearbeiteten Teilen auf tiefgezogene Teile umgestiegen sind.
Materialverträglichkeitsprüfung
Nicht jedes Metall ist für das Tiefziehen geeignet. Das Material muss duktil genug sein, um sich zu dehnen, ohne zu reißen. Gängige Materialien sind Edelstahl (304, 316), niedriglegierter Stahl, Aluminium (1100, 3003, 5052), Messing und Kupfer. Wenn Ihr Design eine sehr harte oder spröde Legierung erfordert, ist Tiefziehen möglicherweise nicht praktikabel, und Sie müssen Alternativen prüfen.
Die Break-Even-Berechnung
Bitten Sie Ihren Lieferanten um eine Break-Even-Analyse. Diese zeigt das genaue Volumen, bei dem Tiefziehen günstiger ist als Bearbeiten oder Fertigen. Ein guter Lieferant wird diese Berechnung für Sie in der Angebotsphase durchführen. Wenn er dies nicht kann oder will, ist das ein Warnsignal für seine technische Kompetenz.
Das Fazit: Tiefziehstanzen ist Ihre beste Wahl, wenn Sie nahtlose Hohlteile in mittleren bis hohen Stückzahlen benötigen, hergestellt aus duktilen Metallen 5, mit gleichbleibender Qualität bei jedem einzelnen Teil.
Auf welche wichtigen Zertifizierungen sollte ich bei der Auswahl eines Tiefziehstanzpartners für mein Unternehmen achten?
Wenn wir einen neuen Lieferanten in Vietnam oder anderswo in Asien für ein Tiefziehprojekt gewinnen, sind die ersten Dokumente, die wir anfordern, Zertifizierungen. Zertifizierungen sind keine Wanddekorationen. Sie sagen Ihnen, ob eine Fabrik über echte Systeme verfügt – oder ob sie improvisiert und auf das Beste hofft.
Suchen Sie nach ISO 9001 als Basis für Qualitätsmanagementzertifizierungen. Für Automobilteile fordern Sie IATF 16949. Für medizinische Komponenten verlangen Sie ISO 13485. Zusätzliche Zertifizierungen wie ISO 14001 (Umwelt) und NADCAP (Luft- und Raumfahrt) signalisieren fortgeschrittene Fähigkeiten und Engagement für Prozesskontrolle.
Warum Zertifizierungen wichtiger sind, als Sie denken
Eine Zertifizierung wie ISO 9001 6 bedeutet, dass die Fabrik dokumentierte Verfahren für jeden Schritt hat – von der Eingangsprüfung des Materials bis zur Endverpackung. Das bedeutet, dass sie interne Audits durchführen. Das bedeutet, dass es einen Korrekturmaßnahmenprozess gibt, wenn etwas schiefgeht. Ohne diese Grundlage verlassen Sie sich darauf, dass einzelne Personen jedes Mal die richtigen Schritte befolgen. Menschen vergessen. Systeme nicht.
Wir haben Fabriken auditiert, die "ISO-äquivalente" Prozesse beanspruchten, aber keine tatsächliche Zertifizierung hatten. In fast allen Fällen fanden wir Lücken: keine Prüfberichte für eingehende Materialien, keine Aufzeichnungen über die Inprozesskontrolle, keine Rückverfolgbarkeit vom Rohmaterial bis zum fertigen Teil. "Äquivalent" ist nicht dasselbe wie "zertifiziert"."
Zertifizierungsleitfaden nach Branchen
| Branche | Erforderliche Zertifizierung | Warum es wichtig ist |
|---|---|---|
| Allgemeiner Industriebedarf | ISO 9001:2015 | Basis-Qualitätsmanagementsystem |
| Automobilindustrie | IATF 16949 7:2016 | Beinhaltet PPAP-, APQP-, FMEA-, SPC-Anforderungen |
| Medizinprodukte | ISO 13485 8:2016 | Gewährleistet Rückverfolgbarkeit und Biokompatibilitätskontrollen |
| Luft- und Raumfahrt | AS9100D / NADCAP | Adressiert spezielle Prozesskontrollen und Flugsicherheit |
| Umweltkonformität | ISO 14001:2015 | Demonstriert verantwortungsvolles Abfall- und Energiemanagement |
| Export in die EU | CE-Kennzeichnung / REACH / RoHS | Material- und Sicherheitskonformität für europäische Märkte |
Über das Zertifikat hinaus: Was zu überprüfen ist
Ein Zertifikat an der Wand ist der erste Schritt. Der zweite Schritt ist die Überprüfung, ob die Fabrik ihre eigenen Verfahren tatsächlich einhält. Hier ist, was wir bei Lieferantenaudits überprüfen:
- Geltungsbereich der Zertifizierung. Stellen Sie sicher, dass das Zertifikat speziell Tiefziehen abdeckt und nicht nur "Metallbearbeitung" im Allgemeinen. Eine für Laserschneiden zertifizierte Fabrik hat möglicherweise keine Kontrollen für Umformungsprozesse.
- Zertifizierungsstelle. Ist die prüfende Stelle akkreditiert? Achten Sie auf Akkreditierung von Mitgliedsorganisationen des IAF (International Accreditation Forum). Zertifikate von unbekannten oder nicht akkreditierten Prüfern haben weniger Gewicht.
- Ablaufdatum. Zertifikate laufen ab. Ein abgelaufenes ISO 9001-Zertifikat bedeutet, dass die Fabrik nicht kürzlich auditiert wurde. Das ist ein Problem.
- Aufzeichnungen über Überwachungsaudits. ISO-Normen schreiben jährliche Überwachungsaudits zwischen vollständigen Re-Zertifizierungszyklen vor. Bitten Sie darum, den neuesten Bericht über das Überwachungsaudit einzusehen.
PPAP und APQP: Der Goldstandard für die Automobilindustrie
Wenn Ihre Teile in Automobilanwendungen eingesetzt werden – oder wenn Sie einfach das höchste Maß an Prozessdisziplin wünschen –, suchen Sie nach Lieferanten, die PPAP (Production Part Approval Process) 9 und APQP (Advanced Product Quality Planning). Diese Rahmenwerke verlangen vom Lieferanten, dass er mit dokumentierten Beweisen nachweist, dass sein Prozess Teile konsistent innerhalb der Spezifikationen produzieren kann, bevor die Massenproduktion beginnt.
Auch außerhalb der Automobilwelt wenden wir PPAP-Prinzipien auf unsere Tiefziehprojekte an. Es deckt Probleme auf, bevor sie teuer werden. Ein Lieferant, der PPAP versteht, ist ein Lieferant, der Qualität ernst nimmt.
Wie kann ich mein Komponentendesign optimieren, um Materialverschwendung zu reduzieren und meine Stückkosten zu senken?
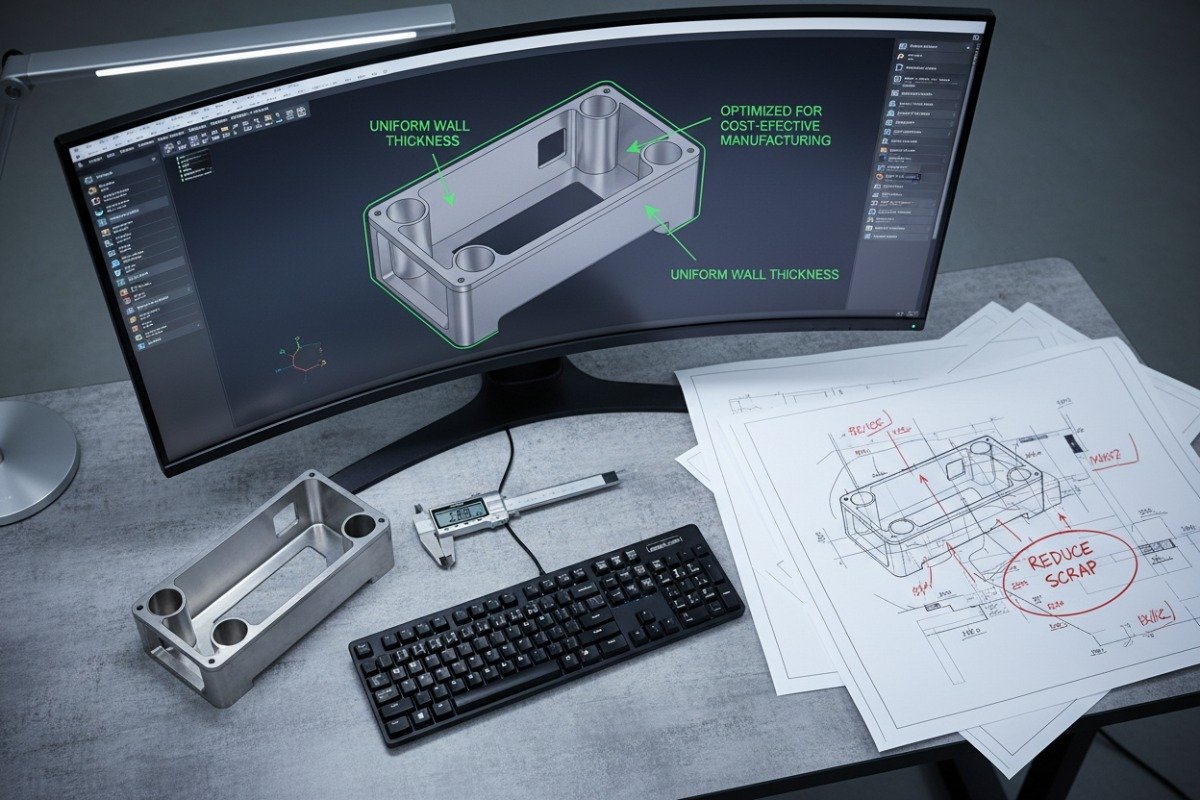
Unser Design-Engineering-Team verbringt viel Zeit mit der Überprüfung von Kundenzeichnungen, bevor wir überhaupt ein Projekt anbieten. Kleine Änderungen in der Geometrie – ein etwas größerer Eckradius, ein anderer Wandwinkel – können den Unterschied zwischen einem reibungslosen Einziehvorgang und einem kostspieligen mehrstufigen Prozess mit hohen Ausschussraten bedeuten.
Optimieren Sie Tiefziehkonstruktionen durch die Verwendung großzügiger Eckradien, die Beibehaltung einer gleichmäßigen Wandstärke, die Einhaltung eines Ziehverhältnisses von weniger als 2:1 für Einzelzüge und die Auswahl von Standard-Zuschnittgrößen. Diese Anpassungen reduzieren die Werkzeugkomplexität, minimieren Materialverschwendung und senken die Stückkosten erheblich.
Die Ziehverhältnis-Regel
Das Ziehverhältnis ist die Beziehung zwischen dem Durchmesser des Rohlings und dem Durchmesser des fertigen Teils. Ein Verhältnis von 2:1 oder weniger kann normalerweise in einem einzigen Ziehvorgang erreicht werden. Geht man darüber hinaus, benötigt man Nachziehstufen. Jede zusätzliche Stufe bedeutet eine weitere Matrize, mehr Pressenzeit und höhere Kosten.
Hier ist eine praktische Referenz:
| Ziehverhältnis (Rohlingsdurchmesser ÷ Teiledurchmesser) | Benötigte Ziehvorgänge | Kostenfolgen |
|---|---|---|
| 1,5:1 oder weniger | 1 Ziehung | Niedrigste Kosten |
| 1,5:1 bis 2,0:1 | 1–2 Ziehungen | Niedrige bis moderate Kosten |
| 2,0:1 bis 2,5:1 | 2–3 Ziehungen | Moderate Kosten |
| 2,5:1 bis 3,0:1 | 3–4 Ziehungen | Höhere Kosten |
| Über 3,0:1 | 4+ Ziehungen | Höchste Kosten, Risiko von Defekten |
Wenn Ihr Teil eine sehr tiefe Ziehung erfordert, überlegen Sie, ob Sie es in zwei Komponenten aufteilen können, die später verbunden werden. Manchmal ist ein zweiteiliges Design billiger als eine fünfstufige Tiefziehung.
Eckradien: Der stille Kostentreiber
Scharfe Ecken sind der Feind des Tiefziehens. Wenn der Stempel Metall in eine enge Ecke zwingt, muss sich das Material dramatisch dehnen. Dies führt zu einer Ausdünnung, die zu Rissen und Brüchen führen kann. Das Ergebnis? Höhere Ausschussraten und langsamere Produktionsgeschwindigkeiten.
Eine allgemeine Regel: Der Innenradius der Ecke sollte mindestens der Materialdicke entsprechen. Größere Radien sind noch besser. Wenn Ihr Design derzeit einen Radius von 0,5 mm für ein 1,0 mm dickes Teil vorsieht, kann eine Erhöhung auf 1,0 mm oder 1,5 mm Ihre Ausschussrate erheblich reduzieren.
Gleichmäßigkeit der Wandstärke
Das Tiefziehen verursacht naturgemäß einige Schwankungen in der Wandstärke. Der Boden des Teils bleibt tendenziell nahe der ursprünglichen Zuschnittdicke, während sich die Seitenwände beim Dehnen des Metalls leicht ausdünnen. Ein Design, das dies berücksichtigt, hilft. Vermeiden Sie die Angabe extrem enger Toleranzen für die Wandstärke an den Seitenwänden, es sei denn, Ihre Anwendung erfordert dies wirklich. Engere Toleranzen bedeuten mehr Inspektion, mehr Ausschuss und höhere Kosten.
Optimierung der Zuschnittgröße
Arbeiten Sie mit Ihrem Lieferanten zusammen, um die Zuschnittgröße im Verhältnis zu den Standard-Coilbreiten zu optimieren. Wenn Ihr Zuschnitt effizient auf einem Standard-Coil verschachtelt werden kann, minimieren Sie den Randbeschnittabfall. Ein Zuschnitt, der für eine effiziente Verschachtelung auf einem 1.000-mm-Coil nur geringfügig zu groß ist, passt möglicherweise perfekt auf ein 1.200-mm-Coil – oder umgekehrt. Dies ist eine Unterhaltung, die sich früh in der Designphase lohnt.
Verwenden Sie FEA-Simulationen, bevor Sie Stahl schneiden
Finite-Elemente-Analyse (FEA)-Software 10 kann den gesamten Tiefziehprozess digital simulieren. Sie prognostiziert, wo Ausdünnung, Faltenbildung oder Risse auftreten werden. Sie zeigt, wie sich das Metall in jeder Ziehstufe bewegt. Das Ausführen einer Simulation, bevor das Werkzeug gebaut wird, spart enorm viel Zeit und Geld. Wir verwenden Simulationen bei jedem komplexen Projekt. Sie kostet in der Regel nur einen Bruchteil dessen, was ein fehlgeschlagener erster Werkzeuglauf kosten würde.
Zusammenfassung praktischer Design-Tipps
- Halten Sie die Zieh tiefe so gering wie Ihre Anwendung zulässt.
- Verwenden Sie Radien von mindestens dem 1-fachen der Materialdicke an allen Ecken.
- Vermeiden Sie unnötige Merkmale (Löcher, Schlitze) im gezogenen Bereich – fügen Sie diese als Sekundäroperationen hinzu.
- Geben Sie realistische Toleranzen an. Enger als nötig kostet nur zusätzlich.
- Konsultieren Sie das Ingenieurteam Ihres Lieferanten während der Designphase, nicht nachdem es abgeschlossen ist.
Gutes Design für die Herstellbarkeit (DFM) ist der wichtigste Hebel, den Sie zur Kostenkontrolle haben. Ein 10-minütiges Gespräch mit einem erfahrenen Werkzeugingenieur kann über die Lebensdauer eines Produktionsprogramms Tausende von Dollar sparen.
Welche Qualitätskontrollprozesse sollte ich von meinem Lieferanten erwarten, um sicherzustellen, dass meine Komponenten enge Toleranzen einhalten?
Wenn wir Tiefziehstanzprojekte für unsere US-Kunden managen, ist der Qualitätskontrollplan etwas, das wir vor Produktionsbeginn erstellen – nicht etwas, das wir nach dem ersten fehlgeschlagenen Wareneingangstest herausfinden. Zu viele Käufer lernen diese Lektion auf die harte Tour. Sie erhalten einen Container mit Teilen, stellen fest, dass 8% außerhalb der Spezifikation liegt, und versuchen dann, Rückgaben oder Nacharbeiten zu verhandeln.
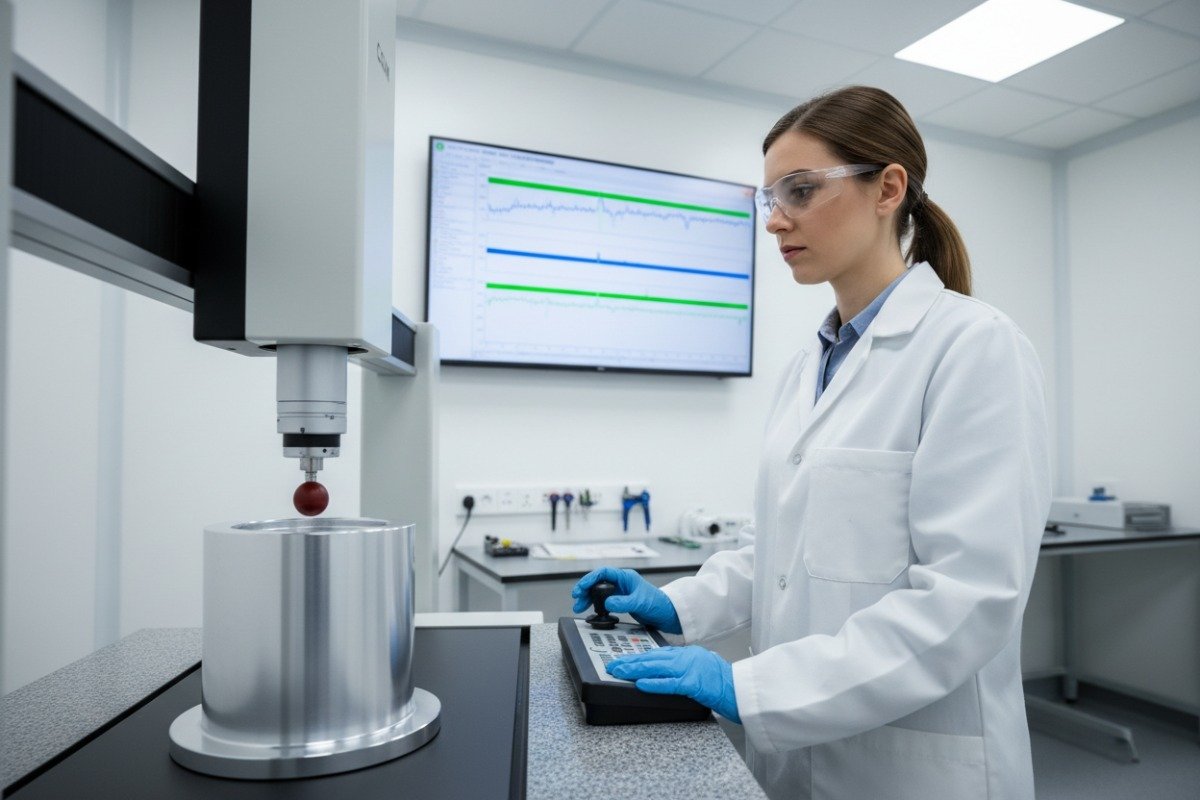
Erwarten Sie von Ihrem Lieferanten die Prüfung eingehender Materialien, die Erststückprüfung (FAI), die Überwachung der laufenden SPC, die Endmaßprüfung mit KMG-Ausrüstung und eine vollständige Rückverfolgbarkeitsdokumentation. Ein robustes Qualitätskontrollsystem erkennt Fehler an der Quelle und stellt sicher, dass jedes Teil Ihren Zeichnungsspezifikationen entspricht.
Eingangsmaterialprüfung
Qualität beginnt, bevor die Presse überhaupt läuft. Ihr Lieferant sollte jede eingehende Spule oder jedes Blech anhand des Materialzertifikats (Mill Cert) überprüfen. Das bedeutet, die chemische Zusammensetzung, die mechanischen Eigenschaften (Zugfestigkeit, Streckgrenze, Dehnung) und die physikalischen Abmessungen (Dicke, Breite) zu prüfen. Wenn das Rohmaterial außerhalb der Spezifikation liegt, wird jedes daraus hergestellte Teil ebenfalls außerhalb der Spezifikation liegen.
Wir verlangen von unseren Lieferanten, dass sie Dickenmessungen an mehreren Punkten über jede Spule durchführen und Proben zur Rückverfolgbarkeit aufbewahren. Wenn Monate später ein Qualitätsproblem auftritt, können wir es auf die genaue Spule und die Chargennummer zurückführen.
Erstmusterprüfung (FAI)
Bevor die Massenproduktion beginnt, sollte der Lieferant eine kleine Charge von Teilen aus dem Produktionswerkzeug herstellen und diese anhand jeder Abmessung auf der Zeichnung messen. Dies ist die Erststückprüfung (First Article Inspection). Sie beweist, dass das Werkzeug, das Material und die Prozesseinstellungen zusammenarbeiten, um konforme Teile herzustellen.
A proper FAI report includes:
- Measured values for every dimension on the drawing
- Bestanden/Nicht bestanden Status für jede Abmessung
- Materialprüfbericht für die verwendete spezifische Spule
- Fotos des Teils aus mehreren Blickwinkeln
- Alle festgestellten Abweichungen und deren Behandlung
Wenn Ihr Lieferant keinen gründlichen FAI-Bericht erstellen kann, kann er wahrscheinlich auch während der Massenproduktion keine Qualität kontrollieren.
Statistische Prozesskontrolle (SPC) während des Prozesses
Während der Produktion sollten kritische Abmessungen mithilfe von SPC überwacht werden. Das bedeutet, dass der Bediener in regelmäßigen Abständen – sagen wir, alle 50 oder 100 Teile – Stichproben misst und die Ergebnisse auf einem Kontrolldiagramm aufträgt. SPC erkennt Abweichungen, bevor sie zu Fehlern werden. Wenn sich eine Abmessung dem oberen Grenzwert nähert, kann der Bediener die Presse einstellen, bevor die Teile außerhalb der Toleranz geraten.
Wichtige SPC-Kennzahlen, nach denen Sie fragen sollten:
- Cp- und Cpk-Werte. Ein Cpk von 1,33 oder höher bedeutet, dass der Prozess fähig und zentriert ist. Unter 1,0 bedeutet, dass der Prozess nicht in der Lage ist, Ihre Toleranz konsistent einzuhalten.
- Regelmäßigkeit von Regelkarten. Wie oft werden Proben gemessen? Alle 30 Minuten? Alle 100 Teile? Häufiger ist besser für enge Toleranzen.
Endkontrolle und KMG-Messung
Nach der Produktion sollte eine Endkontrolle Maßprüfungen, Sichtprüfungen und alle funktionalen Anforderungen umfassen. Für tiefgezogene Teile mit engen Toleranzen ist die Messung mit einer Koordinatenmessmaschine (KMG) unerlässlich. Eine KMG kann komplexe Geometrien mit einer Genauigkeit im Mikrometerbereich messen, weit mehr als manuelle Messgeräte leisten können.
Ihr Lieferant sollte mit jeder Lieferung einen Inspektionsbericht vorlegen. Dieser Bericht sollte die Revisionsnummer der Zeichnung angeben, alle gemessenen Abmessungen auflisten und die tatsächlichen gemessenen Werte enthalten – nicht nur "bestanden" oder "nicht bestanden"."
Rückverfolgbarkeit und Dokumentation
Vollständige Rückverfolgbarkeit bedeutet, dass Sie jedes fertige Teil auf seine Rohmaterialquelle, sein Produktionsdatum, seine Maschine, seinen Bediener und seine Inspektionsergebnisse zurückführen können. Dies ist entscheidend für Branchen wie die Automobil- und Medizinbranche, aber es ist eine gute Praxis für jede Anwendung. Wenn ein Ausfall im Feld auftritt, können Sie mit der Rückverfolgbarkeit den Umfang des Problems schnell ermitteln.
Wie ein vollständiges Qualitätskontrollsystem aussieht
Hier ist eine Zusammenfassung dessen, was Sie in jeder Phase erwarten sollten:
| Produktionsstufe | Qualitätskontrollaktivität | Liefergegenstand |
|---|---|---|
| Wareneingang Rohmaterial | Überprüfung des Mill-Zertifikats, Dickenprüfung | Materialprüfbericht |
| Werkzeugeinrichtung | Erststückprüfung | FAI-Bericht mit vollständigen Maßdaten |
| Massenproduktion | SPC für kritische Abmessungen | Regelkarten, Cp/Cpk-Daten |
| Nach der Produktion | KMG-Endkontrolle, Sichtprüfung | Inspektionsbericht pro Lieferung |
| Verpackung & Versand | Verpackungsprüfung, Kennzeichnungsprüfung | Packliste, Rückverfolgbarkeitsaufzeichnungen |
Nicht annehmen – überprüfen
Das Wichtigste, was Sie als Käufer tun können, ist zu überprüfen. Besuchen Sie die Fabrik oder senden Sie einen Auditor. Überprüfen Sie tatsächliche Inspektionsaufzeichnungen, nicht nur das Qualitätshandbuch. Bitten Sie um Regelkarten aus einer kürzlichen Produktionscharge. Ein Lieferant, der diese Prüfung begrüßt, ist ein Lieferant, der nichts zu verbergen hat.
Wir führen Endkontrollen im Namen unserer Kunden durch, bevor eine Lieferung das Werk verlässt. Diese zusätzliche Überprüfungsebene hat im Laufe der Jahre unzählige Qualitätsmängel verhindert. Es kostet anfangs etwas mehr, spart aber weitaus mehr bei zurückgewiesenen Lieferungen, Produktionsstillständen und beschädigten Kundenbeziehungen.
Fazit
Tiefziehen ist ein leistungsfähiger Prozess zur Herstellung nahtloser, hochpräziser hohler Metallkomponenten. Der Erfolg der Beschaffung hängt von der Wahl des richtigen Prozesses, der Überprüfung von Zertifizierungen, der Optimierung des Designs und der Forderung nach strenger Qualitätskontrolle von Ihrem Lieferanten ab.
Footnotes
1. Bietet einen allgemeinen Überblick über die Kaltumformung in der Metallurgie. ↩︎
2. Erklärt das Stanzen von Blechen, das flache Zuschnitte für die Umformung erzeugt. ↩︎
3. Beschreibt komplexe Schweißbaugruppen in der industriellen Fertigung. ↩︎
4. Bietet einen umfassenden Überblick über den CNC-Bearbeitungsprozess. ↩︎
5. Diskutiert wichtige Eigenschaften und die besten Metalle für das Tiefziehen, wobei die Duktilität hervorgehoben wird. ↩︎
6. Offizielle ISO-Seite für den Standard des Qualitätsmanagementsystems ISO 9001. ↩︎
7. Offizielle IATF-Seite mit Informationen über den Standard IATF 16949. ↩︎
8. Wikipedia bietet einen Überblick über ISO 13485 für Medizinprodukte. ↩︎
9. Eine umfassende Anleitung zu PPAP von Fictiv gefunden, die sich auf die Automotive Industry Action Group (AIAG) bezieht. ↩︎
10. Ansys bietet eine klare Erklärung von FEA und seinen Anwendungen. ↩︎
 English
 Español de México
 Deutsch
 Français
 Русский
 العربية