
Управление нестандартными сварочными проектами, выходящими за пределы международных границ, часто похоже на полет вслепую. нестандартные сварочные проекты 1 Когда наша команда во Вьетнаме получает сложный набор чертежей, мы знаем, что клиент беспокоится, что молчание равносильно задержкам. Вам нужна прозрачность процесса, не утопая в ежедневных электронных письмах и не контролируя цех, однако найти этот баланс — одна из самых сложных частей удаленного поиска поставщиков.
Для большинства нестандартных сварочных заказов запрашивайте еженедельный отчет о состоянии, чтобы сбалансировать контроль и эффективность. Однако увеличьте его до ежедневных обновлений для “горячих” заказов или деталей, критически важных для безопасности, и требуйте доказательства на определенных этапах, таких как получение материалов, прихваточная сварка и окончательная проверка неразрушающим контролем.
Давайте рассмотрим точный график отчетности, который позволяет проектам идти по плану и предотвращает неожиданности на поздних стадиях.
Какие конкретные детали мне следует искать в отчете о состоянии сварочного производства?
Мы часто получаем общие отчеты от субпоставщиков, в которых просто говорится "по графику", скрывая при этом значительные проблемы. На нашем предприятии во Вьетнаме мы усвоили, что расплывчатые обновления обычно означают назревающие проблемы, поэтому мы настаиваем на детальных данных, чтобы гарантировать соответствие алюминиевых решетчатых конструкций строгим спецификациям. алюминиевые решетчатые конструкции 2
Комплексный сварочный отчет должен выходить за рамки простого процентного выполнения. Вам следует требовать конкретные данные, включая номера партий материалов, ход прихваточной сварки, текущие показатели прохождения/непрохождения неразрушающего контроля и обновленные уровни запасов расходных материалов. Эти детальные данные раскрывают истинное состояние производства.
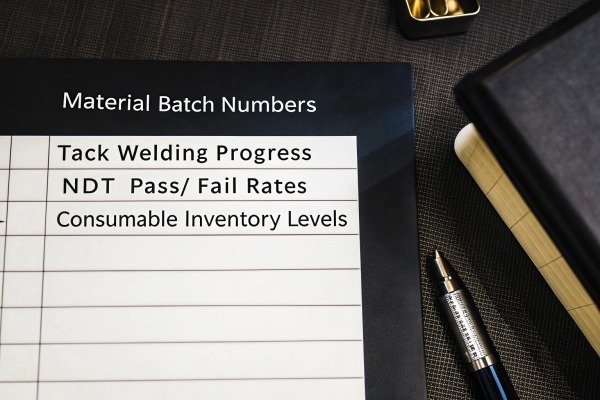
При рассмотрении отчета о состоянии вы не просто ставите галочку; вы удаленно проверяете состояние производственного процесса. Показатель процентного выполнения субъективен и часто оптимистичен. Вместо этого мы обучаем наших инженеров по качеству требовать фактические данные, которые коррелируют с физическим прогрессом и соблюдением качества.
Прослеживаемость и проверка материалов
Первый раздел любого надежного отчета должен охватывать прослеживаемость. Для алюминиевых профилей, используемых в ваших посеребренных рамах, это означает перечисление конкретных номеров плавки или партий, находящихся в настоящее время на раскрое. Если поставщик не может связать текущую незавершенную работу с конкретным отчетом об испытании материалов (MTR), у вас есть пробел в прослеживаемости. В наших внутренних аудитах мы ищем подтверждение того, что соблюдается спецификация сварочной процедуры (WPS). Спецификации сварочной процедуры (WPS) 3 Спецификация сварочной процедуры 4 В отчете должно быть явно указано, какая WPS активна для текущей партии.
Метрики качества и уровень выхода
Самая важная деталь, отсутствующая в стандартных отчетах, — это выход с первой попытки (FPY). Выход с первой попытки (FPY) 5 Этот показатель показывает, какой процент сварных швов прошел проверку с первого раза. Если поставщик сообщает о 50% завершения, но не упоминает 30% уровень брака по соединениям решетки, ваш срок поставки находится под угрозой. Высокий уровень переделок потребляет незапланированные рабочие часы и материалы. Запрашивая еженедельный показатель FPY, вы можете оценить, испытывает ли цех трудности с геометрией вашего дизайна.
Статус расходных материалов
Наконец, обратите внимание на данные о расходных материалах. Это кажется незначительным, но отсутствие определенной сварочной проволоки или защитного газа является частой причиной неожиданных задержек в Азии. Хороший отчет укажет, если запасы расходных материалов упадут ниже уровня страхового запаса.
| Элемент отчета | "Ленивая" запись в отчете | Действенная запись в отчете |
|---|---|---|
| Прогресс | "Изготовление 40% завершено" | "40% сварено; 20 рам прихвачено; 10 рам на финальном НК." |
| Качество | "Качество хорошее" | "Выход с первой попытки: 92%. 3 рамы потребовали переделки из-за пористости." |
| Material | "Материал в наличии" | "Используется алюминий партии 1%TAL-2044; Сертификаты прилагаются. Подача газа стабильна." |
| Риски | "Без проблем" | "Высокая влажность; требуется предварительный подогрев для предотвращения пористости." |
Достаточно ли еженедельного обновления для моих нестандартных сварочных заказов?
Большинство наших клиентов из США по умолчанию просят еженедельные электронные письма, но такой ритм не подходит для каждого этапа производственного цикла. Когда мы запускаем новую конструкцию рамы, неделя — это слишком долго, чтобы ждать обратной связи, тогда как во время массовой обработки она может быть вполне достаточной.
Еженедельные обновления различаются в зависимости от фазы проекта и его сложности. В то время как еженедельная отчетность достаточна для стандартных производственных циклов, вам следует требовать двухнедельных или ежедневных обновлений во время начальной настройки и фазы изготовления "золотого образца", чтобы немедленно выявлять ошибки в размерах.

Определение правильной частоты заключается в согласовании потока информации со скоростью принятия решений. Если ошибка происходит в понедельник, а вы узнаете о ней только в пятницу, пять дней производства могут быть списаны. Это особенно верно для сложных геометрических конструкций, таких как решетчатые рамы, где одна ошибка в размерах распространяется по всей структуре.
Исключение "горячего" заказа
Когда сроки сжаты — то, что мы называем "горячими" заказами — стандартные протоколы должны быть отброшены. Если общее производственное окно составляет менее трех недель, еженедельный отчет бесполезен, поскольку он охватывает 33% графика проекта. график проекта 6 В этих сценариях мы внедряем ежедневное электронное письмо "стендап". Это маркированный список, отправляемый в конце смены поставщика (утром в США), подтверждающий, что именно было перемещено в этот день. Это оказывает давление на производственную команду и позволяет мгновенно корректировать курс.
Планирование в зависимости от фазы
Мы выступаем за динамичный график отчетности. Во время Фаза предпроизводства, обновления должны быть основаны на событиях (например, "Материал прибыл", "Инструментальная оснастка готова"). Во время Фаза первого образца (золотого образца), связь должна быть ежедневной. Вам нужно немедленно видеть фотографии первой подгонки, первого корневого прохода и окончательной проверки размеров. Как только образец будет одобрен и Массовое производство начинается, вы можете перейти на еженедельные отчеты. Однако, если уровень дефектов резко возрастет, частота должна автоматически вернуться к ежедневной, пока процесс не стабилизируется.
Долгосрочные проекты
Для проектов, рассчитанных более чем на три месяца, еженедельные отчеты могут стать "шумом". Менеджеры по закупкам часто перестают внимательно их читать, если неделя за неделей ничего не меняется. Для таких долгосрочных проектов мы рекомендуем двухнедельный углубленный анализ в сочетании с правилом "управление по исключениям": сообщайте немедленно, если пропущен важный этап, в противном случае сообщайте каждые две недели.
| Производственная фаза | Рекомендуемая частота | Ключевая область фокусировки |
|---|---|---|
| Закупка материалов | Событийный | Подтверждение получения и проверка марки материала. |
| Первое изделие (PPAP) | Ежедневно | Точность размеров, эстетика сварки, зазоры при сборке. |
| Наращивание производства | 2-3 раза в неделю | Стабилизация процесса, мониторинг согласованности сварщиков. |
| Стабильное производство | Еженедельно | Объем производства, коэффициенты выхода, график отгрузки. |
| Финишная обработка | Еженедельно | Качество обработки поверхности, упаковка, составление MRB. |
На каких критических этапах я должен требовать фотодоказательства от производителя?
Мы всегда говорим нашим менеджерам цехов, что четкая фотография экономит тысячу электронных писем и предотвращает недели споров. Отправка клиенту фотографии плохого соединения перед тем, как сварщик начнет работу, позволяет избежать дорогостоящей переделки, особенно на алюминиевых рамах, где риск тепловой деформации является постоянным.
Вы должны требовать фотодоказательства высокого разрешения на трех критических этапах: прибытие материала для проверки марок, после прихваточной сварки для подтверждения соответствия размеров и после обработки поверхности. Эти визуальные контрольные точки предотвращают сокрытие структурных дефектов краской или порошковым покрытием.

Запрос фотографий — это не недоверие; это удаленная проверка. По нашему опыту, фотографии служат проверкой реальности с отметкой времени, которая преодолевает языковые барьеры и культурные колебания в сообщении плохих новостей.
Этап подгонки (самая критическая проверка)
Для решетчатой конструкции с множеством горизонтальных и вертикальных опор этап "прихваточной сварки" или подгонки — это ваша точка невозврата. После полной сварки исправление скрученной рамы почти невозможно без нарушения целостности металла. Мы требуем, чтобы наши поставщики отправляли фотографии рамы в кондукторе до того, как перед началом окончательной сварки. Мы ищем плотное прилегание стыков. Если мы видим большие зазоры, заполненные сварочной проволокой, мы знаем, что этот стык будет слабым и подверженным разрушению. Вид рамы, зажатой в приспособлении, дает уверенность в том, что геометрия контролируется механически, а не только рукой сварщика.
Визуализация корневого прохода против облицовочного шва
Для конструкционных алюминиевых деталей внешний вид поверхности может быть обманчивым. Красивый облицовочный шов "стопка монет" может скрывать отсутствие сплавления в корне. Хотя вы не можете просветить деталь по электронной почте, вы можете запросить фотографии корневого прохода на первых нескольких единицах. Кроме того, мы просим макрофотографии точек "начала и конца" сварных швов. Это наиболее распространенные места образования кратерных трещин.
Скрытая опасность обработки поверхности
Последний рубеж для фотодоказательств — сразу после после обработки поверхности (анодирование анодирование или покраска 7 анодирование 8 или покраска), но до того, как упаковка. Это делается для того, чтобы убедиться, что серебристый цвет соответствует контрольному образцу и, что более важно, что никто не использует краску для заполнения подрезов или пористости. подрезов или пористости 9 Мы видели, как поставщики пытались использовать толстое порошковое покрытие для сглаживания грубых сварных швов. Фотографии высокого разрешения на этом этапе помогут вам обнаружить неровности поверхности, которые указывают на скрытые проблемы с качеством.
Чек-лист фотодоказательств
- Сырье: Крупный план трафарета/штампа на алюминиевом профиле.
- Настройка оснастки: Широкий снимок, показывающий раму, зажатую в сварочном приспособлении.
- Прихваточная сварка: Крупный план критических соединений, показывающий допуск зазора.
- Готовый шов (необработанный): Макроснимок валика сварного шва перед шлифовкой или покраской.
- Упаковка: Фотография деталей внутри ящика для проверки обрешетки и защиты.
Как я могу использовать обновления производства, чтобы выявить потенциальные задержки до их возникновения?
За годы управления цепочками поставок во Вьетнаме и Китае управление цепочками поставок 10, мы узнали, что молчание или повторяющиеся данные — это самый громкий предупреждающий сигнал. Когда субпоставщик перестает сообщать конкретные показатели или когда данные выглядят "слишком последовательными", наша команда закупщиков знает, что задержка, вероятно, неизбежна.
Анализируйте свои отчеты на предмет отсутствующих данных или повторяющихся описаний статуса, которые часто сигнализируют о застопорившемся прогрессе. В частности, следите за снижением показателей выхода с первого раза (FPY) или молчанием относительно запасов расходных материалов, поскольку это является опережающими индикаторами предстоящих остановок производства.

Неподготовленному глазу отчет может показаться нормальным, но определенные закономерности предсказывают катастрофу. Вам нужно перейти от пассивного чтения отчетов к их анализу на предмет "негативного пространства" — того, что не не говорится.
Анализ коэффициента выхода как опережающего индикатора
Наиболее точным предсказателем срыва графика является коэффициент доработки. Если поставщик планирует сварить 100 рам в день, но бракует 20%, он фактически производит только 80. За месяц этот дефицит накапливается в огромных размерах. Если в отчете указано "Количество произведенной продукции: 100", но "Прошло контроль качества: 80", не смотрите на 100; смотрите на 80. Снижение коэффициента FPY обычно означает износ инструмента, усталость сварщика или плохую партию материала. Если вы заметите эту тенденцию на ранней стадии, вы можете заставить поставщика приостановиться и устранить первопричину, прежде чем они пропустят срок отгрузки.
Тревожные сигналы по запасам
Ранее мы упоминали расходные материалы, но вот как их использовать для выявления задержек. Если отчет перестает обновлять поле "Материалы на складе" или если значение остается неизменным в течение трех недель, в то время как производство якобы идет, данные ложны, или они скоро закончатся. Сварочный газ и специальные присадочные металлы часто имеют свои собственные сроки поставки. Если у поставщика закончится аргоновый газ, линия остановится мгновенно. Мы всегда спрашиваем: "Достаточно ли у вас расходных материалов для выполнения текущего заказа на покупку?" Если ответ становится расплывчатым, мы отправляем кого-нибудь на производственную площадку.
Стабильность рабочей силы
Еще одним тонким индикатором является количество сварщиков, активно работающих на вашей линии. Если в предыдущих отчетах было указано "5 сварщиков", а затем внезапно без объяснения причин указано "3 сварщика", ваша производительность упала на 40%. В Азии текучесть кадров может быть высокой, особенно в праздничные дни, такие как Тет или Китайский Новый год. Снижение численности персонала гарантирует задержку, если только они не добавят сверхурочную работу.
| Предупреждающий знак в отчете | Вероятная операционная реальность | Рекомендуемое действие |
|---|---|---|
| Статический процент завершения | Производство остановлено; ожидание деталей или ремонта. | Звоните немедленно; требуйте фото сегодняшнего производства. |
| Рост коэффициента доработки | Инструмент изнашивается или сварщики устали. | Запросите совещание "Остановка качества". |
| Отсутствие данных о материалах | Возможно, они использовали неправильный материал или потеряли прослеживаемость. | Немедленно требуйте MTR для текущей партии. |
| Сокращение штата | Рабочие переведены на проект "более срочного" клиента. | Повторить штрафы за срыв сроков; требовать полного укомплектования штата. |
Заключение
Определение правильной частоты отчетности заключается не в том, чтобы заполнить ваш почтовый ящик; это установление ритма, который обеспечивает прозрачность и подотчетность. Переходя от пассивных еженедельных обновлений к активному мониторингу на основе данных, особенно на критических этапах, таких как точечная сварка и проверка первой детали, вы получаете контроль над результатом. Помните, что нужно искать тонкие предупреждающие знаки в данных, такие как снижение выхода годных или нехватка рабочей силы, чтобы предотвратить задержки до того, как они повлияют на вашу цепочку поставок.
Сноски
1. Американское сварочное общество устанавливает мировые стандарты для управления сварочными проектами и сертификации. ↩︎
2. Википедия предоставляет общий обзор решетчатых конструкций в инженерии и дизайне. ↩︎
3. ASME Section IX является авторитетным стандартом, определяющим спецификации сварочных процедур. ↩︎
4. AWS является ведущим авторитетом в области спецификаций сварочных процедур и стандартов. ↩︎
5. ASQ предоставляет стандартное отраслевое определение и методы расчета для выхода с первой попытки. ↩︎
6. PMI устанавливает мировые стандарты для планирования проектов и управления сроками. ↩︎
7. Википедия предоставляет справочную информацию об электрохимическом процессе, используемом для отделки алюминиевых деталей. ↩︎
8. Совет алюминиевых анодировщиков является ведущим отраслевым авторитетом в области стандартов анодирования. ↩︎
9. TWI является ведущей исследовательской организацией, объясняющей распространенные дефекты сварки, такие как пористость. ↩︎
10. CSCMP является ведущей профессиональной ассоциацией по лучшим практикам управления цепочками поставок. ↩︎
 English
 Español de México
 Deutsch
 Français
 Русский
 العربية