Chaque semaine, notre équipe de projet examine les rapports d'audit des fournisseurs provenant d'usines en Asie FMEA (Analyse des modes de défaillance et de leurs effets) 1. Un schéma se répète : les acheteurs qui précipitent le processus de sélection finissent par payer plus cher en retouches, retards et frustration.
Choisir le bon fabricant de matriçage métallique personnalisé signifie évaluer les certifications telles que l'ISO 9001, évaluer les capacités des équipements, vérifier les systèmes de contrôle qualité et comparer le coût total de possession — pas seulement le prix unitaire — pour garantir une qualité constante, une livraison à temps et une valeur à long terme.
Choisir un partenaire d'estampage n'est pas une décision en une seule étape. Cela nécessite une vérification structurée selon plusieurs dimensions. Décomposons chaque facteur critique afin que vous puissiez construire une chaîne d'approvisionnement fiable dès le premier jour.
Quelles certifications spécifiques dois-je rechercher lors de l'évaluation d'un fabricant de matriçage de métal sur mesure ?
Nos ingénieurs qualité ont rejeté des fournisseurs qui semblaient excellents sur le papier mais qui ne pouvaient pas produire un seul document contrôlé lors de l'audit. Les certifications sont importantes, mais comprendre ce qu'elles prouvent réellement l'est encore plus.
Lors de l'évaluation d'un fabricant de matriçage de métaux sur mesure, privilégiez la norme ISO 9001:2015 pour la gestion de la qualité, l'IATF 16949 pour les applications automobiles et l'ISO 14001 pour la conformité environnementale. Ces certifications confirment que le fournisseur suit des processus documentés et audités plutôt que de s'appuyer sur des méthodes ad hoc.
Pourquoi ISO 9001:2015 est la référence
ISO 9001:2015 2 est la norme de gestion de la qualité la plus reconnue au monde. Elle exige qu'un fabricant documente ses processus, définisse des objectifs de qualité mesurables et subisse des audits réguliers par des tiers. Les données des repères industriels montrent que les estampiers certifiés ISO signalent des taux de livraison à temps d'environ 99 %, contre environ 85 % pour les ateliers non certifiés. Cet écart à lui seul peut vous faire économiser des semaines de retards de production par an.
Mais voici la nuance. Un certificat affiché au mur ne garantit pas de bonnes pièces. Vous devez demander comment le fabricant utilise le système au jour le jour. Suivent-ils les actions correctives ? Mènent-ils des revues de direction ? Peuvent-ils vous montrer leur calendrier d'audit interne ?
IATF 16949 pour les exigences de qualité automobile
Si vos pièces estampées sont destinées aux véhicules, IATF 16949 3 est non négociable. Cette norme s'appuie sur l'ISO 9001 et ajoute des exigences spécifiques à l'automobile telles que PPAP (Processus d'approbation des pièces de production) 4, l'AMDEC (Analyse des Modes de Défaillance et de leurs Effets) et les plans de contrôle. Lorsque nous préparons des dossiers PPAP pour nos clients américains, nous suivons ce cadre même pour les projets non automobiles car il impose la discipline.
Autres certifications à vérifier
| Certification | Ce qu'il couvre | Idéal pour |
|---|---|---|
| ISO 9001:2015 | Systèmes de management de la qualité | Toutes les industries |
| IATF 16949 | Management de la qualité automobile | Pièces automobiles |
| ISO 14001 5 | Gestion environnementale | Acheteurs axés sur la durabilité |
| AS9100 | Management de la qualité aérospatiale | Composants aérospatiaux |
| NADCAP | Accréditation de processus spéciaux | Traitement de surface, traitement thermique |
| RoHS / REACH | Restrictions relatives aux substances dangereuses | Électronique, exportations vers l'UE |
Le piège de la certification
Certains acheteurs se fient trop aux certifications. Un atelier plus petit avec 20 ans d'expertise en estampage de niche pourrait surpasser une grande usine certifiée ISO pour votre pièce spécifique. Les certifications confirment la discipline des processus, mais elles ne remplacent pas les compétences techniques. La meilleure approche consiste à utiliser les certifications comme filtre pour votre liste restreinte, puis à approfondir les capacités et les antécédents.
Nous disons toujours à nos clients : vérifiez le certificat, puis vérifiez l'atelier. Si les deux ne correspondent pas, partez.
Comment puis-je déterminer si un fournisseur dispose de l'équipement adéquat pour répondre à mes exigences complexes en matière d'emboutissage ?
Lorsque nous intégrons une nouvelle usine d'estampage au Vietnam ou ailleurs en Asie, la première chose que font nos ingénieurs est de parcourir l'atelier de production et de compter les presses. La gamme de tonnage, la vitesse des presses et les systèmes d'alimentation nous en disent plus que n'importe quelle brochure commerciale.
Pour déterminer si un fournisseur peut gérer l'emboutissage complexe, demandez une liste détaillée des équipements comprenant la plage de tonnage des presses, la taille de la table, la vitesse de course et le type d'alimentation. Ensuite, comparez ces spécifications à la géométrie de votre pièce, à l'épaisseur du matériau et aux exigences de tolérance pour confirmer l'adéquation technique.
Spécifications clés de l'équipement à évaluer
Toutes les presses d'estampage ne sont pas égales. Une presse mécanique de 200 tonnes gère un travail différent d'une presse servo de 600 tonnes. Voici ce qu'il faut regarder :
| Facteur d'équipement | Que demander | Pourquoi c'est important |
|---|---|---|
| Gamme de tonnage des presses | Tonnage minimum et maximum disponible | Doit dépasser la force de formage de votre pièce |
| Taille du plateau | Longueur × largeur du plateau de la presse | Doit accueillir les dimensions de votre matrice |
| Cadence de frappe | Coups par minute (SPM) | Affecte la vitesse de production et le coût |
| Type de presse | Mécanique, hydraulique ou servo | Les presses servo offrent un contrôle de vitesse variable pour les opérations d'emboutissage complexes |
| Système d'alimentation | Alimentation par rouleaux, alimentation par pinces ou transfert | Détermine la précision de la manipulation des matériaux |
| Outillage interne | Conçoivent-ils et fabriquent-ils les matrices ? | L'outillage interne réduit le délai de livraison de 20 à 30 % |
L'outillage interne est un avantage majeur
Les fabricants qui conçoivent et fabriquent leurs propres matrices progressives 6 ont beaucoup plus de contrôle sur la qualité et les délais. Lorsque l'outillage est externalisé, les lacunes de communication entre le fabricant de matrices et l'emboutisseur provoquent souvent des problèmes d'ajustement. Nous avons vu des projets retardés de quatre à six semaines en raison de cette déconnexion.
Demandez au fournisseur : Avez-vous un atelier d'outillage ? Combien d'outilleurs sont employés ? Pouvez-vous me montrer une matrice que vous avez fabriquée pour une pièce similaire ? Ces questions permettent de distinguer les capacités réelles des affirmations marketing.
Faire correspondre l'équipement à votre pièce
Commencez par le dessin de votre pièce. Identifiez la tolérance la plus serrée, l'emboutissage le plus profond et la section de matériau la plus mince. Demandez ensuite au fournisseur comment il la fabriquerait. Un fabricant compétent vous guidera à travers le processus — découpe, formage, perçage, ébavurage — et vous expliquera quelle presse et quelle configuration de matrice il utiliserait.
S'ils ne peuvent pas répondre clairement, c'est un signal d'alarme.
Prototypage et simulation
Les fournisseurs avancés utilisent des logiciels de modélisation solide 7 et des outils de simulation d'emboutissage pour prédire le flux de matière, le retour élastique et les fissures potentielles avant de découper l'acier pour la matrice. Cela réduit les essais et erreurs lors des essais. Cela vous donne également l'assurance que les premiers échantillons seront proches des spécifications.
Notre équipe d'ingénierie exécute des simulations sur les pièces critiques avant même d'émettre une commande d'outillage. Cela coûte un peu cher au départ, mais permet d'économiser beaucoup de retouches plus tard.
Quelles mesures dois-je prendre pour m'assurer que mon fabricant peut maintenir une qualité constante lors de productions à grand volume ?
Notre équipe d'inspection au Vietnam a une fois détecté une dérive dimensionnelle sur une série de 500 000 pièces au niveau de la 80 000ème pièce. La matrice s'était suffisamment usée pour faire sortir une dimension critique de la tolérance. Sans surveillance en temps réel, toute la série restante aurait été mise au rebut.
Pour garantir une qualité constante dans l'emboutissage de métaux à haut volume, exigez de votre fabricant qu'il mette en œuvre des capteurs dans la matrice, un contrôle statistique des processus (SPC) en temps réel, une maintenance programmée des outils et des plans d'inspection documentés avec des fréquences d'échantillonnage définies à chaque phase de production.
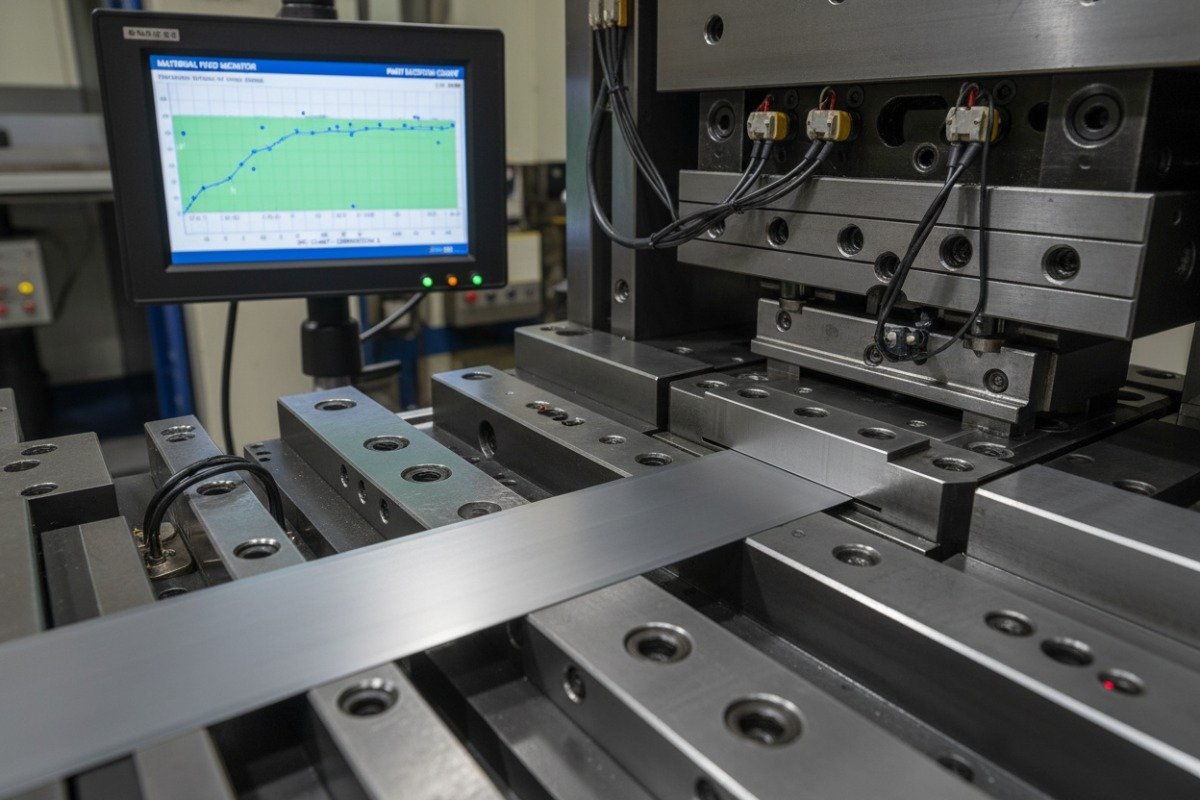
Les trois piliers de la qualité en grand volume
Une qualité constante sur des millions de pièces repose sur trois piliers : le contrôle des processus, la maintenance de l'outillage et la discipline d'inspection. Supprimez-en un seul, et les taux de défauts augmentent.
Contrôle des processus
Le contrôle statistique des processus suit les dimensions clés en temps réel. L'opérateur voit un graphique de contrôle sur un écran à côté de la presse. Si une mesure tend vers la limite de contrôle, il s'arrête et ajuste avant de produire des pièces défectueuses. Ce n'est pas une option pour le travail en grand volume. C'est la norme minimale.
Les capteurs intégrés ajoutent une autre couche. Ils détectent les défauts d'alimentation, la rétention de bavure, le manque de matière et le gauchissement de la bande à l'intérieur de l'outil à chaque course. Lorsqu'un problème survient, la presse s'arrête automatiquement. Cela évite les défauts en cascade.
Maintenance des outils
Les outils progressifs s'usent avec le temps. Les poinçons s'émoussent. Les inserts de formage se fissurent. Un bon fabricant suit le nombre de frappes de l'outil et planifie la maintenance préventive à intervalles définis, généralement toutes les 50 000 à 100 000 frappes, en fonction de la dureté du matériau et de la complexité de la pièce.
Demandez à votre fournisseur : Quel est votre programme de maintenance des outils ? Suivez-vous électroniquement le nombre de frappes de l'outil ? Pouvez-vous me montrer les journaux de maintenance d'un outil de production actuel ?
Discipline d'inspection
Même avec des contrôles de processus, vous avez besoin d'un plan d'inspection multicouche. Voici une structure typique :
| Stade d'inspection | Méthode | Fréquence |
|---|---|---|
| Inspection du premier article | Mesure par MMT ou optique | Chaque montage / changement d'outil |
| SPC en cours de production | Calibres passe/passe pas + cartes de contrôle | Toutes les 500 à 2 000 pièces |
| Surveillance intégrée à l'outil | Capteurs (charge, alimentation, défaut d'alimentation) | À chaque course (100%) |
| Inspection finale | Échantillonnage visuel + dimensionnel | Échantillonnage basé sur le contrôle AQL par lot |
| Étude de capacité (Cpk) | Analyse statistique | Au PPAP et annuellement |
Anti-erreur (Poka-Yoke)
Les meilleurs fabricants intègrent l'anti-erreur dans l'outil et le processus en aval. Les exemples incluent des capteurs qui détectent un trou manquant, des systèmes optiques qui vérifient l'orientation et des gabarits qui rejettent les pièces présentant des bavures supérieures à un seuil. Ce ne sont pas des ajouts coûteux. C'est une ingénierie intelligente qui empêche les pièces défectueuses d'atteindre votre quai.
Ce que le Cpk vous indique
Le Cpk est un indice de capabilité du processus. Un Cpk de 1,33 ou plus signifie que le processus est centré et capable de respecter les tolérances avec une marge. Si votre fournisseur ne peut pas fournir de données Cpk pour les dimensions critiques, il ne surveille pas son processus assez attentivement pour un travail à grand volume.
Nous incluons les exigences Cpk dans chaque dossier PPAP que nous gérons. Cela donne à nos clients une image claire et basée sur les données de la santé du processus.
Comment comparer les devis de différentes entreprises d'emboutissage pour trouver la meilleure valeur à long terme pour mon entreprise ?
Notre équipe commerciale répond à cette question chaque semaine. Un client reçoit trois devis, choisit le moins cher, et six mois plus tard nous appelle car le fournisseur a manqué la livraison trois fois et a expédié des pièces avec des bavures. Le prix le plus bas n'équivaut presque jamais au coût total le plus bas.
Pour comparer les devis d'emboutissage pour une valeur à long terme, décomposez chaque devis en coût d'outillage, prix unitaire, majoration des matériaux, opérations secondaires, frais d'inspection, emballage et logistique. Ensuite, prenez en compte le bilan qualité du fournisseur, le taux de livraison à temps et les conditions de paiement pour calculer le véritable coût total de possession.
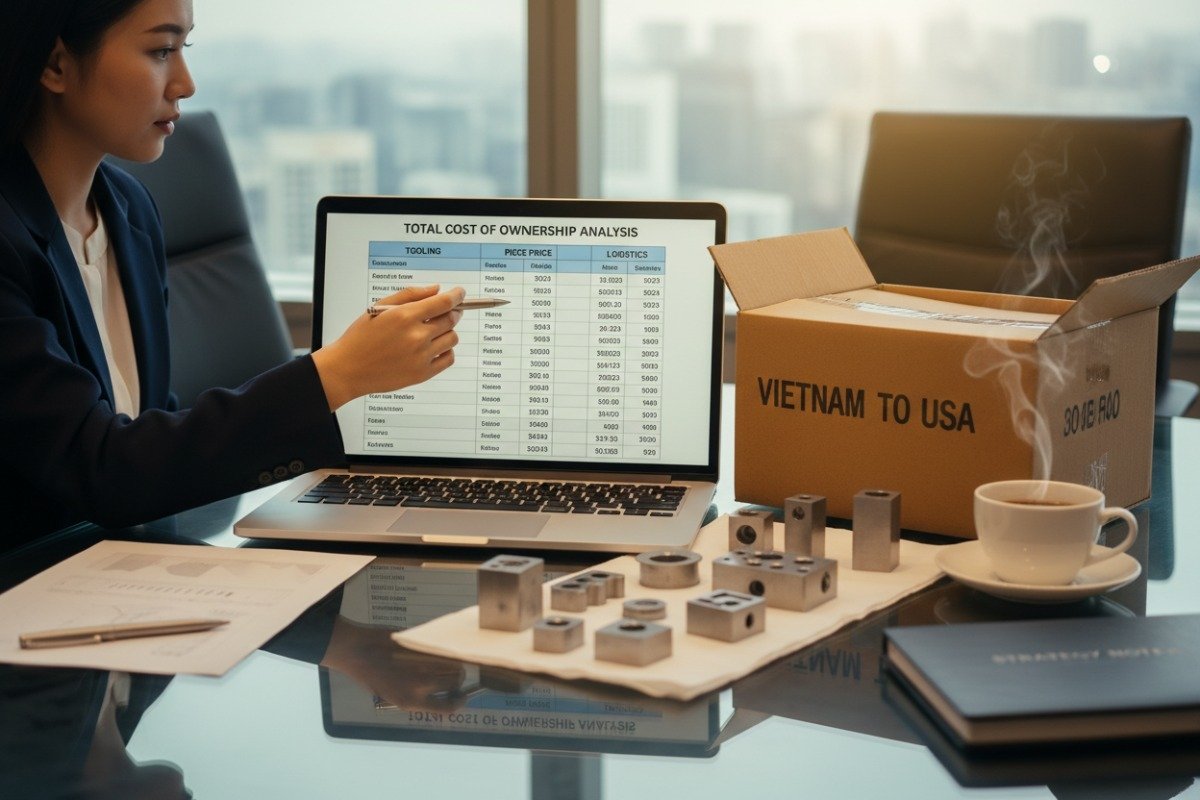
Les coûts cachés derrière un devis bas
Un devis qui semble 15% moins cher pourrait exclure la maintenance de l'outillage, la finition ou l'emballage. Ou le fournisseur pourrait utiliser un matériau plus fin que spécifié. Ou encore, il cite un temps de cycle rapide qu'il ne peut pas réellement maintenir, entraînant des retards.
Les audits industriels montrent que choisir l'offre la moins chère entraîne souvent des taux de défauts 10 à 20 % plus élevés et des coûts de retravail importants sur la durée du programme. Ces "économies" s'évaporent rapidement.
Comment structurer une comparaison équitable
Construisez un tableau comparatif qui normalise chaque élément de coût. Voici un modèle que nous utilisons en interne :
| Élément de coût | Fournisseur A | Fournisseur B | Fournisseur C |
|---|---|---|---|
| Outillage (unique) | $18,000 | $22,000 | $15,000 |
| Prix unitaire (par unité) | $0.42 | $0.38 | $0.45 |
| Spécification du matériau | SPCC-SD, 1,2 mm | SPCC-SD, 1,2 mm | SPCC-SD, 1,0 mm ❌ |
| Opérations secondaires incluses ? | Ébavurer + plaquer | Ébavurer + plaquer | Ébavurer seulement |
| Niveau d'inspection | SPC + CMM | SPC + CMM | Visuel seulement |
| Maintenance des outils | Inclus | $500/trimestre | Non mentionné |
| Packaging | Plateaux personnalisés | Plateaux personnalisés | Sac en vrac |
| Délai de livraison (première commande) | 8 semaines | 10 semaines | 6 semaines |
| Taux de livraison à temps | 98% | 95% | Inconnu |
| Conditions de paiement | Net 60 | Net 30 | T/T à l'avance |
Dans cet exemple, le fournisseur C semble le moins cher à première vue. Mais ils ont proposé un matériau plus fin, ont exclu le placage, n'offrent pas de SPC et exigent un paiement intégral à l'avance. Le coût réel sur un programme de 12 mois serait probablement le plus élevé des trois.
Réflexion sur le coût total de possession
Coût total de possession (TCO) 9 comprend tout, de la cotation à la livraison finale à votre entrepôt. Il couvre :
- Amortissement des outillages sur la durée de vie attendue de la matrice
- Prix unitaire × volume annuel
- Rebuts et retouches basé sur le taux de défauts historiques du fournisseur
- Logistique y compris le fret, les droits de douane et les frais de courtage en douane
- Échecs de qualité y compris le tri, les retours et les arrêts de ligne dans l'usine de votre client
- Impact sur les flux de trésorerie à partir des conditions de paiement (Net 60 vs. prépaiement)
Lorsque nous aidons nos clients à s'approvisionner en pièces embouties en Asie, nous construisons un modèle de coût total de possession (TCO) pour chaque fournisseur qualifié. Cela élimine l'émotion de la décision et laisse parler les chiffres.
La valeur des conditions de paiement
Les conditions de paiement sont souvent négligées dans les comparaisons de devis. Un fournisseur offrant des conditions Net 60 ou Net 90 libère votre fonds de roulement. Vous recevez les pièces, les vendez et payez le fournisseur avec les revenus. Un fournisseur exigeant un acompte de 50% et 50% avant expédition immobilise votre trésorerie pendant des mois.
Nous proposons des conditions de compte ouvert aux clients qualifiés spécifiquement parce que nous comprenons cette pression. C'est un avantage concurrentiel qui n'apparaît pas dans le prix unitaire mais qui a un impact réel sur votre entreprise.
Les visites sur site valident les affirmations
Les enquêtes montrent que 70% des équipementiers changent de fournisseur en raison de problèmes de qualité, et 80% des acheteurs qui effectuent des visites sur site confirment que les capacités du fournisseur correspondent à leurs affirmations. Une visite vous permet de voir les presses en marche, de rencontrer l'équipe qualité et d'observer l'entretien. Des sols propres et des salles d'outils organisées sont de forts indicateurs d'une opération disciplinée.
Si vous ne pouvez pas vous déplacer en personne, demandez une visite virtuelle par vidéo ou engagez une société d'audit tierce. Nous effectuons des audits de fournisseurs dans le cadre de nos services, afin que nos clients aient un aperçu de l'usine sans avoir à réserver de vol.
Conclusion
Choisir le bon fabricant de matriçage métallique personnalisé dépend d'une évaluation structurée : certifications, équipements, systèmes de qualité et coût total réel. Faites vos devoirs à l'avance, et votre chaîne d'approvisionnement vous remerciera pendant des années.
Notes de bas de page
1. Fournit des détails sur la méthodologie d'analyse des modes de défaillance et de leurs effets. ↩︎
2. Informations officielles sur la norme de gestion de la qualité. ↩︎
3. Informations officielles sur la norme de gestion de la qualité automobile. ↩︎
4. Remplacé par un guide complet sur le PPAP de Quality-One, un expert reconnu en gestion de la qualité. ↩︎
5. Remplacé par une page de l'Agence de protection de l'environnement des États-Unis (.gov), une source faisant autorité pour les systèmes de gestion environnementale. ↩︎
6. Remplacé par un guide détaillé sur le matriçage progressif de Kenmode, Inc., un leader de l'industrie. ↩︎
7. Fournit des informations sur l'utilisation de la modélisation solide dans la conception technique. ↩︎
8. Explique les principes et l'application du contrôle statistique des processus. ↩︎
9. Remplacé par la page Wikipédia sur le coût total de possession, offrant un aperçu large et accessible. ↩︎
 English
 Español de México
 Deutsch
 Français
 Русский
 العربية