نرى الكثير من المشاريع تعاني لأن المشترين يعتمدون فقط على الشهادات الورقية بدلاً من التحقق من العملية المادية. عندما نقوم بتطوير إطارات مخصصة للعملاء في الولايات المتحدة، نعلم أن الانحراف البعدي غير المتحقق منه يدمر خطوط التجميع ويقضي على هوامش الربح.
للتحقق من دقة تشغيل المورد، اطلب تقارير فحص المقالة الأولى (FAI) المدعومة ببيانات CMM واطلب عمليات تدقيق في الموقع لتصميمات التثبيت الخاصة بهم. يجب عليك أيضًا تقييم إجراءات تخفيف الإجهاد بعد اللحام وسجلات المعايرة لآلات CNC متعددة المحاور لضمان التحكم المتسق في التفاوتات.
إليك كيف يمكنك التحقق بشكل منهجي من قدرات الشركة المصنعة قبل توقيع عقد.
ما هي معدات التشغيل واللحام المحددة التي تضمن أضيق التفاوتات لأجزائي؟
عندما قمنا بإعداد خطوط الإنتاج لدينا في فيتنام، أعطينا الأولوية للآلات المؤتمتة لأن الإعدادات اليدوية تقدم خطأ بشريًا يقضي على الدقة. الآلات المؤتمتة 1 الاعتماد على طاولات اللحام الأساسية يضمن عدم الاتساق وإعادة العمل المكلفة للتجميعات المعقدة.
ابحث عن الموردين الذين يستخدمون مراكز تشغيل CNC ذات 5 محاور للدقة في إعداد واحد وخلايا لحام روبوتية توفر قابلية تكرار عالية. بالإضافة إلى ذلك، تحقق من وجود آلات القياس الإحداثي (CMM) ومتتبعات الليزر، وهي ضرورية للتحقق من التفاوتات الضيقة على التجميعات الملحومة المعقدة.
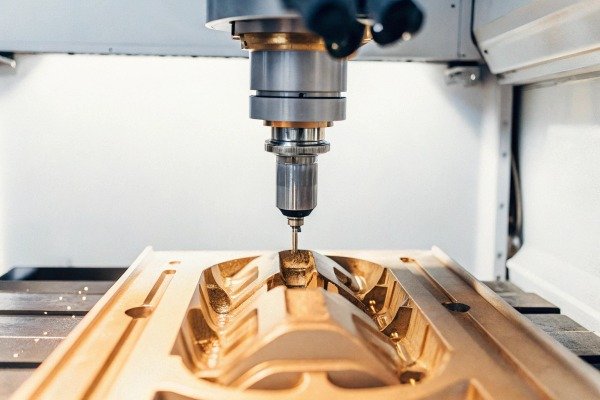
لفهم ما إذا كان المورد يمكنه تلبية مواصفاتك حقًا، يجب عليك تجاوز كتيباتهم التسويقية وتدقيق قائمة معداتهم. في التصنيع الدقيق، تحدد الآلة القدرة الأساسية. إذا اعتمد متجر بشكل كبير على آلات التفريز اليدوية ومصابيح اللحام المحمولة للأشكال الهندسية المعقدة، فسوف يكافحون للحفاظ على تفاوتات أضيق من ±0.5 مم خلال دورة الإنتاج.
ضرورة تشغيل CNC بخمسة محاور
بالنسبة للإطارات الملحومة، مثل الهيكل الألمنيومي الموضح في الصورة أعلاه، غالبًا ما تحتاج عملية التشغيل إلى أن تتم after اللحام لضمان أسطح تركيب مسطحة. إذا استخدم المورد آلة قياسية بثلاثة محاور، فقد يحتاج إلى فك المشبك وتدوير الجزء وإعادة تثبيته عدة مرات للوصول إلى جميع الجوانب. في كل مرة يتم فيها نقل جزء، يتغير نقطة المرجع (المرجع) قليلاً، مما يؤدي إلى "خطأ تراكمي"."
نستخدم آلات CNC ذات 5 محاور لأنها تسمح لأداة القطع بالاقتراب من الجزء من أي زاوية تقريبًا في إعداد واحد. آلات CNC ذات 5 محاور 2 This ensures that the geometric relationship between features—such as the parallelism between the front and back uprights—remains perfect.
Robotic Welding Cells
Manual welding varies by the operator's mood, fatigue level, and skill. In contrast, robotic welding cells control the torch angle, travel speed, and wire feed rate with mathematical precision. خلايا اللحام الروبوتية 3 This control is critical for tolerance. Consistent travel speed means consistent heat input. Consistent heat input means predictable thermal expansion and contraction. thermal expansion and contraction 4 If the heat varies, the metal warps unpredictably, making it impossible to hold tight dimensions.
Advanced Inspection Hardware
You cannot manufacture what you cannot measure. A tape measure is insufficient for precision parts. You need to see a Coordinate Measuring Machine (CMM) or a portable Laser Tracker on the shop floor. These tools map the physical part against the 3D CAD model, identifying deviations as small as a few microns.
Equipment Capability Comparison
| نوع المعدات | نطاق التفاوت النموذجي | Risk Level for Precision Parts |
|---|---|---|
| Manual Mill / Lathe | ± 0.1mm – 0.2mm | High: Dependent on operator skill; risk of human error. |
| 3-Axis CNC | ± 0.02mm – 0.05mm | متوسط: قد تؤدي الإعدادات المتعددة المطلوبة للأجزاء المعقدة إلى تراكم الأخطاء. |
| 5 محاور CNC | ± 0.005 مم – 0.01 مم | منخفض: يضمن الإعداد الفردي أقصى دقة نسبية بين الميزات. |
| اللحام الآلي | ± 0.5 مم (موضعي) | منخفض: يقلل إدخال الحرارة المتسق من التشوه غير المتوقع. |
| اللحام اليدوي | ± 1.0 مم – 3.0 مم | High: يسبب إدخال الحرارة المتغير تشوهًا غير متسق. |
كيف يمكنني تقييم عملية مراقبة الجودة لدى الشركة المصنعة لضمان دقة التشغيل الآلي؟
يقضي فريق الهندسة لدينا أسابيع في تحسين مخططات مراقبة الجودة لمشاريع التصدير الجديدة لأننا نعلم أن اكتشاف العيوب في النهاية يكون متأخرًا جدًا. بدون مراقبة العملية في الوقت الفعلي، تختبئ العيوب حتى التجميع النهائي في مستودعك.
قم بتقييم مراقبة الجودة عن طريق مراجعة بيانات التحكم الإحصائي في العمليات (SPC) ونقاط الفحص أثناء العملية. يجب أن تتضمن العملية القوية نقاط احتجاز إلزامية للفحوصات البعدية بعد اللحام الموضعي والتحقق بعد التشغيل الآلي باستخدام مقاييس معايرة لاكتشاف الانحراف مبكرًا.

غالبًا ما يُساء فهم مراقبة الجودة على أنها "فحص نهائي" قبل الشحن. ومع ذلك، بالنسبة لأجزاء اللحام الدقيقة، فإن فحص الجزء في النهاية فقط هو وصفة لكارثة. إذا كان إطار اللحام مشوهًا، فقد يؤدي تشغيله بشكل مسطح إلى أن تكون سماكة الجدار رفيعة جدًا، مما يضر بالسلامة الهيكلية. لذلك، يجب عليك تقييم المورد ضوابط العملية, ، وليس فقط غرفة الفحص النهائية الخاصة بهم.
تجاوز "النجاح/الفشل"
عندما نقوم بتدقيق الموردين أو إدارة خطوطنا الخاصة، فإننا نبحث عن البحث عن التحكم الإحصائي في العمليات 5 التحكم الإحصائي في العمليات (SPC). Statistical Process Control 6 يتضمن ذلك قياس الميزات الرئيسية في كل قطعة خامسة أو عاشرة ورسم البيانات على رسم بياني. إذا كانت الأبعاد تتجه ببطء نحو حد التفاوت العلوي - ربما لأن أداة القطع تتآكل - يمكن للمشغل إيقاف الجهاز وضبطه قبل تصبح الأجزاء سيئة. إذا لم يتمكن المورد الخاص بك من إظهار هذه المخططات الرقابية لك، فهو يخمن في الأساس.
نقاط التوقف الإلزامية
"نقطة التوقف" هي مرحلة في الإنتاج حيث يجب أن يتوقف العمل حتى يتم إجراء فحص. بالنسبة للحام الدقيق، نوصي بنقاط التوقف الحرجة التالية:
- التحقق من المواد: التحقق من أبعاد الأنابيب الخام قبل القطع.
- فحص اللحام المبدئي: التحقق من المحاذاة قبل تطبيق اللحام الكامل.
- بعد اللحام / قبل الآلة: التحقق مما إذا كان الإطار قد تشوه بما يتجاوز سماحية الآلة.
- الفحص النهائي: تقرير الأبعاد الكامل.
المعايرة غير قابلة للتفاوض
واجهنا ذات مرة موردًا كانت آلة القياس الإحداثي (CMM) الخاصة به تعطي نتائج مثالية، لكن الأجزاء لم تتناسب. اتضح أن أجهزتهم لم تتم معايرتها منذ ثلاث سنوات. يجب عليك أن تطلب رؤية شهادات المعايرة الحالية لمعدات القياس الخاصة بهم. يجب أن تكون هذه الشهادات قابلة للتتبع إلى المعايير الوطنية (مثل NIST أو ISO). إذا كان "المسطرة" التي يستخدمونها خاطئة، فستكون كل قطعة يشحنونها خاطئة.
مستندات الجودة الرئيسية المطلوب طلبها
| اسم المستند | الغرض | ما الذي تبحث عنه |
|---|---|---|
| خطة التحكم | يحدد خارطة طريق مراقبة الجودة بأكملها. | هل يسرد أدوات محددة (مثل "الفرجار الرقمي") لكل فحص؟ |
| FMEA (تحليل أوضاع الفشل وتأثيراته) | يتنبأ بما يمكن أن يحدث بشكل خاطئ. | هل لديهم خطة لـ "التشوه الحراري" أو "تآكل المثبتات"؟ |
| سجل المعايرة | يثبت دقة القياس. | هل التواريخ حديثة؟ هل يوجد ختم من مختبر معتمد؟ |
| تقرير عدم المطابقة (NCR) | يسجل الأخطاء السابقة. | سجل غير مملوء لعدم المطابقة (NCR) يثير الشك. ابحث عن كيفية إصلاحهم للمشاكل. |
ما الذي يجب أن أبحث عنه في تصميم المثبتات لدى المورد لمنع تشوه اللحام؟
غالبًا ما نعيد تصميم مثبتات العملاء لأن المشابك القياسية تسمح بالكثير من الحركة الحرارية أثناء دورة التسخين. الأدوات السيئة تخلق أجزاء ملتوية لا يمكن لأي قدر من التشغيل اللاحق إصلاحه، مما يؤدي إلى معدلات خردة هائلة.
يجب أن يتضمن تصميم المثبتات الفعال تثبيتًا قويًا لمقاومة التمدد الحراري ومشتتات حرارية مخصصة لإدارة مدخلات الطاقة. تحقق من أن المورد يستخدم مثبتات معيارية شديدة التحمل مع دبابيس تحديد دقيقة تحافظ على المحاذاة طوال دورة اللحام والتبريد بأكملها.
في اللحام الدقيق، يعتبر المثبت (التركيبة) بنفس أهمية آلة اللحام نفسها. عندما ينصهر المعدن، فإنه يتمدد؛ وعندما يبرد، فإنه ينكمش ويشد. بدون مثبت مصمم باحتراف، سيتحول الإطار المستطيل إلى متوازي أضلاع أو شكل ملتوي يشبه رقاقة البطاطس.
التثبيت القوي مقابل التقييد المفرط
هناك خط رفيع في تصميم التركيبات. يجب أن تكون المشابك قوية بما يكفي لتثبيت الأجزاء في مكانها ضد القوى الهائلة للمعدن المبرد. ومع ذلك، يجب أيضًا وضعها بشكل صحيح لتجنب "حبس" الإجهاد الذي سيجعل الجزء ينتفض في اللحظة التي يتم فيها إزالته من التركيبة.
عندما نقوم بتقييم تصميم التركيبة، نبحث عن:
- مشابك التبديل: مشابك سريعة التحرير تطبق ضغطًا عاليًا (غالبًا 500 رطل+).
- مبدأ تحديد الموقع 3-2-1: طريقة هندسية صحيحة لتثبيت جزء في الفضاء باستخدام 3 نقاط للمستوى، ونقطتين للخط، ونقطة واحدة للنقطة.
- بوكا-يوكي (منع الأخطاء): دبابيس أو كتل تجعل من المستحيل فعليًا تحميل الجزء بشكل عكسي.
استراتيجيات إدارة الحرارة
التركيبات الجيدة تعمل كمشتتات حرارية. غالبًا ما نستخدم قضبان دعم نحاسية في تركيباتنا. يمتص النحاس الحرارة بشكل أسرع بكثير من الفولاذ أو الألومنيوم. من خلال وضع كتل نحاسية خلف وصلة اللحام، نسحب الحرارة بعيدًا عن بقية الإطار. هذا يقلل من المنطقة المتأثرة بالحرارة (HAZ) ويقلل بشكل كبير من التشوه. إذا كان المورد يستخدم كتل فولاذية بسيطة أو خشبًا (نعم، لقد رأينا هذا)، فهم لا يتحكمون في الدورة الحرارية.
التقعر المسبق (الإعداد المسبق)
بالنسبة للعوارض أو الإطارات الطويلة، يستخدم مهندسو اللحام ذوو الخبرة "التقعر المسبق". إذا كانوا يعرفون أن اللحام سيجذب العارضة لأعلى بمقدار 2 مم، فإنهم يصممون التركيبة لثني العارضة لأسفل بمقدار 2 مم. قبل اللحام. بعد اللحام، تلغي القوى بعضها البعض، وينتهي الجزء مستقيمًا. اسأل المورد المحتمل الخاص بك عما إذا كانوا يستخدمون تقنيات الإعداد المسبق. ستخبرك إجابتهم على الفور ما إذا كانوا خبراء حقيقيين أم مجرد مجمعين أساسيين.
قائمة فحص تصميم التركيبات
| الميزة | الوظيفة | لماذا يهمك |
|---|---|---|
| دعم نحاسي | إدارة الحرارة | يتبدد الحرارة بسرعة لمنع الالتواء. |
| تثبيت هيدروليكي | ضغط ثابت | يزيل تباين المشغل في شد المشابك. |
| دبابيس تحديد موضع مقواة | مقاومة التآكل | تتآكل الدبابيس اللينة بعد 100 قطعة، مما يتسبب في انحراف. الدبابيس المقواة تدوم. |
| فتحات تخفيف | خلوص | يضمن أن لا يندمج لحام الخرزة مع التركيبة نفسها. |
كيف أستخدم بيانات فحص المقالة الأولى للتحقق من ادعاءات دقة المورد؟
يطالب عملاؤنا في الولايات المتحدة ببيانات صارمة قبل تفويض الإنتاج الضخم، ونحن نشجع هذا التدقيق. قبول عينة بدون خريطة أبعاد كاملة يدعو إلى الكارثة خلال أول تشغيل بكميات، حيث أن قطعة واحدة محظوظة لا تثبت شيئًا.
استخدم بيانات فحص المقالة الأولى (FAI) لمقارنة أبعاد الجزء المادي بمتطلبات GD&T في رسوماتك الفنية. يجب أن تسلط تقارير FAI التفصيلية الضوء على معايير النجاح/الفشل لكل ميزة، وتحديد انحرافات الاتجاه المحتملة قبل بدء التصنيع على نطاق واسع.
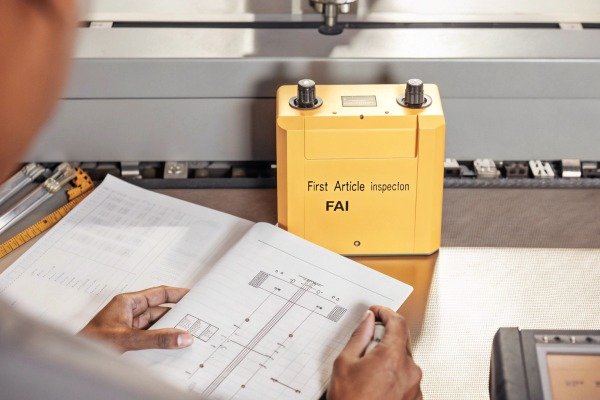
فحص المقالة الأولى (FAI) هو الجسر بين النموذج الأولي والإنتاج الضخم. فحص المقالة الأولى 7 إنها ليست مجرد "عينة ذهبية" للنظر إليها؛ إنها حزمة بيانات. غالبًا ما تتبع الممارسة القياسية تنسيق AS9102 8 تنسيق AS9102 (من مجال الطيران)، والذي يتطلب ترقيم (تحديد ببالون) وقياس كل بُعد وملاحظة وتسمية على الرسم.
فخ "العينة الذهبية"
خدعة شائعة في الصناعة هي العمل يدويًا على عينة واحدة حتى تصبح مثالية وشحنها إلى العميل. يوافق العميل عليها، لكن المصنع لا يستطيع تكرارها في خط الإنتاج. لتجنب ذلك، يجب عليك المطالبة بأن يتضمن تقرير FAI طريقة القياس. هل استخدموا جهاز قياس إحداثيات (جيد) أم شريط قياس (سيء للدقة)؟ علاوة على ذلك، اطلب دراسة قدرة (CpK) للأبعاد الحرجة إذا أنتجوا دفعة تجريبية صغيرة.
تفسير الأبعاد والتفاوتات الهندسية (GD&T) في التقرير
من المحتمل أن يحتوي رسمك على التحديد والتفاوتات الهندسية 9 رموز الأبعاد والتفاوتات الهندسية (GD&T)، مثل الاستواء، والتعامد، أو الموضع. التحديد والتفاوتات الهندسية 10
- الاستواء: ضروري لتركيب الإطارات. إذا اهتز الإطار على الطاولة، فإنه يفشل.
- Position: حاسم لفتحات البراغي.
يجب أن يُظهر تقرير FAI الأرقام الفعلية. إذا كان التفاوت ±0.1 مم، وكانت النتيجة +0.099 مم، فإن الجزء "يجتاز"، ولكنه خطير إحصائيًا. إنه على حافة الفشل. نحن نبحث عن هذه النجاحات الهامشية كعلامات حمراء. إنها تشير إلى أن العملية ليست مركزة ومن المحتمل أن تنتج خردة في المستقبل.
تحليل الاتجاهات
عند مراجعة البيانات، لا تبحث فقط عن "اجتياز". انظر إلى التباين.
- الهدف: 100.00 مم
- العينة 1: 100.02 مم
- العينة 2: 100.03 مم
- العينة 3: 100.04 مم
حتى لو كان التفاوت ±0.1 مم، فإن هذا الاتجاه الصاعد يشير إلى تآكل الأداة أو تراكم الحرارة في المثبت. سيلاحظ المورد الجيد ذلك ويقوم بالتعديل. سيتجاهل المورد السيئ ذلك حتى تفشل العينة 9.
ما يجب المطالبة به في حزمة FAI
- رسم مرقم: نسخة من ملف PDF الخاص بك مع ترقيم كل متطلب.
- تقرير الأبعاد: جدول بيانات يطابق الأرقام، يوضح الاسم الاسمي، والتفاوت، والقيمة الفعلية، والانحراف.
- شهادات المواد (MTRs): دليل على أن الألمنيوم أو الفولاذ من الدرجة الصحيحة.
- شهادات التشطيب: تقارير السماكة للأنودة أو الطلاء بالمسحوق.
- صور: صور الجزء على جهاز قياس الإحداثيات (CMM) أو في أداة القياس.
خاتمة
التحقق من مورد للحام الدقيق يتطلب النظر أعمق من السطح النهائي. يجب عليك تدقيق معداتهم للأتمتة، والتحقق من تجهيزاتهم للإدارة الحرارية، وتحليل بياناتهم لاستقرار العملية. عندها فقط يمكنك الوثوق بأن الجزء سيتناسب.
ملاحظات سفلية
1. خلفية عامة عن دور الأتمتة في تقليل الخطأ البشري في التصنيع. ↩︎
2. دليل تقني حول مزايا التشغيل الآلي بخمسة محاور للأجزاء المعقدة. ↩︎
3. معايير الصناعة لتأهيل أفراد وأنظمة اللحام الروبوتي. ↩︎
4. مورد تعليمي يشرح المبادئ الفيزيائية للتمدد الحراري في المادة. ↩︎
5. دليل NIST الموثوق الذي يحدد منهجية التحكم الإحصائي في العمليات. ↩︎
6. معيار دولي للطرق الإحصائية في إدارة العمليات والتحكم فيها. ↩︎
7. بند رسمي للمشتريات الحكومية الأمريكية يحدد متطلبات فحص المقالة الأولى. ↩︎
8. صفحة معيار SAE الرسمية لمتطلبات فحص المقالة الأولى في مجال الطيران. ↩︎
9. صفحة معيار ASME Y14.5 الرسمية التي تحكم تعريفات GD&T. ↩︎
10. دليل شامل لرموز GD&T ومعايير التفاوت الهندسية. ↩︎
 English
 Español de México
 Deutsch
 Français
 Русский
 العربية