شهد فريقنا في فيتنام نزاعات لا حصر لها تتعلق بالتفاوتات كلفت المشترين الأمريكيين آلاف الدولارات فحص المقال الأول (FAI) 1. السبب الجذري؟ ضعف التواصل بين مواصفات الهندسة الأمريكية وواقع الإنتاج المحلي.
لتوصيل معايير التفاوت الأمريكية بفعالية، يجب عليك تقديم رسومات فنية مفصلة مع مواصفات GD&T 2, ، وإنشاء وثائق ثنائية اللغة تربط إرشادات البلاستيك بالمعايير المكافئة في ISO، ووضع بروتوكولات العينات الذهبية، وإجراء عمليات تدقيق منتظمة للمصانع بمعايير قبول واضحة للتحقق من الأبعاد.
سد الفجوة بين متطلبات الدقة الأمريكية وممارسات التصنيع الفيتنامية يتطلب استراتيجية وصبرًا والأدوات المناسبة التحكم الإحصائي في العمليات (SPC) 3. دعني أرشدك خلال الأساليب المثبتة التي تعمل بالفعل في أرض المصنع.
How do I ensure my Vietnamese supplier understands my specific US engineering tolerances?
عندما بدأنا في إدارة مشاريع القولبة بالنفخ في فيتنام، خسرنا طلبية بقيمة 50,000 دولار أمريكي بسبب تباين سمك الجدار بما يتجاوز الحدود المقبولة. اعتقد المورد أنهم استوفوا المواصفات. اختلفنا. لم يكن لدى أي من الطرفين وثائق واضحة.
ضمان فهم المورد يتطلب ثلاثة عناصر: رسومات مفصلة بوحدات أمريكية عرفية صريحة ورموز GD&T، وأوراق مواصفات ثنائية اللغة تقارن تفاوتات PLASTICS بفئات ISO 20457، وعينات ذهبية مادية تمثل حدود القبول العليا والسفلى موقعة من الطرفين.
يبدأ التواصل الواضح بالوثائق التي لا تترك مجالًا للتفسير. يشير الموردون الفيتناميون عادةً إلى ISO 20457 4 أو معايير DIN 16901، والتي تختلف اختلافًا كبيرًا عن إرشادات PLASTICS 5. الأمريكية. هذا يخلق ارتباكًا قبل بدء الإنتاج.
فهم فجوة المعايير
تتبع تفاوتات القولبة بالنفخ الأمريكية إرشادات PLASTICS (المعروفة سابقًا باسم SPI) و ASME Y14.5 6 للأبعاد الهندسية. غالبًا ما تعتمد المصانع الفيتنامية على تفاوتات ISO Class C الأقل صرامة. يوضح الجدول أدناه الاختلافات النموذجية:
| المواصفات | المعيار الأمريكي (البلاستيك) | الافتراضي الفيتنامي (ISO) | فجوة |
|---|---|---|---|
| تحمل الراتنج | ±0.002 بوصة/بوصة كحد أدنى | ±0.005 بوصة/بوصة. | 2.5x أوسع |
| سمك الجدار | ±0.010–0.020 بوصة. | ±0.030 بوصة. | 1.5x أوسع |
| التمركز | TIR 0.010 بوصة. | TIR 0.020 بوصة. | 2x أوسع |
| الميزات المصنعة | ±0.003 بوصة. | ±0.008 بوصة. | 2.7x أوسع |
إنشاء وثائق فعالة
يقوم مهندسونا الآن بإعداد ثلاثة أنواع من المستندات لكل مشروع. أولاً، تتضمن الرسومات الفنية جميع الأبعاد بالوحدات الإمبراطورية والمترية. ثانيًا، تحدد أوراق مواصفات التفاوت بوضوح المعيار الأمريكي الذي ينطبق. ثالثًا، تعالج ملاحظات تعويض الانكماش المتطلبات الخاصة بالمواد.
يتسبب انكماش المواد في معظم حالات فشل التفاوت في القولبة بالنفخ. ينكمش البولي إيثيلين عالي الكثافة بنسبة 1.5-41٪، بينما ينكمش البولي بروبيلين المتجانس بنسبة 1-3٪. بدون ملاحظات انكماش صريحة على الرسومات، قد لا يقوم الموردون بتعويض القوالب بشكل صحيح.
بروتوكول العينة الذهبية
العينات المادية تتحدث بصوت أعلى من الرسومات. نطلب من الموردين إنتاج دفعات تجريبية وتقديم عينات للقياس باستخدام CMM قبل الإنتاج الكامل. يوقع الطرفان على العينات المقبولة التي تمثل حدود التفاوت العليا والسفلى. تصبح هذه هي المعيار المرجعي طوال فترة الإنتاج.
احتفظ بالعينات الموقعة في كلا الموقعين. يمكن أن يتسبب الشحن في تشويه الأجزاء البلاستيكية، لذا فإن وجود مراجع محلية يمنع النزاعات. التقط صورًا مع تحديد الأبعاد كوثائق احتياطية.
ما هي أفضل طريقة لشرح متطلبات GD&T لفريق الإنتاج المحلي في فيتنام؟
يجري مكتبنا في فيتنام دورات تدريبية شهرية مع فرق الموردين. اكتشفنا أن معظم المشغلين لم يتعلموا أبدًا رموز GD&T. لا يمكنهم قراءة ما لا يفهمونه.
أفضل نهج يجمع بين الوسائل البصرية والتدريب العملي. استخدم رسومات ملونة حيث يشير اللون الأخضر إلى تفاوتات أمريكية صارمة ويظهر اللون الأصفر ما يعادلها في ISO. قدم أدلة رموز GD&T مترجمة، وقم بإجراء ورش عمل باستخدام الأجزاء المرفوضة الفعلية لتوضيح حالات فشل التفاوت.
رموز ASME Y14.5 تربك الفنيين الفيتناميين الذين تعلموا معايير ISO 2768 أو JIS. تبدو الرموز متشابهة ولكنها تعني أشياء مختلفة. على سبيل المثال، يسبب الدوران الدائري مقابل الدوران الكلي سوء تفسير متكرر.
بناء دليل ترجمة GD&T
قم بإنشاء بطاقات مرجعية يمكن للمشغلين الاحتفاظ بها في محطات عملهم. يجب أن يوضح الدليل كل رمز GD&T، ومعناه، وكيفية قياسه، وقيمة التفاوت لمشروعك المحدد. المراجع المرئية البسيطة تعمل بشكل أفضل من الأدلة الطويلة.
| رمز GD&T | المعنى | المصطلح الفيتنامي | أداة القياس |
|---|---|---|---|
| ⌀ | القطر | Diameter | Caliper/CMM |
| ⊥ | التعامد | Perpendicularity | مقياس الارتفاع |
| ∥ | التوازي | Parallelism | لوح السطح |
| ⊚ | التمركز | Concentricity | CMM |
| ⌓ | الدائرية | Circularity | مقياس الاستدارة |
إجراء جلسات تدريبية فعالة
الجلسات القصيرة والمركزة تعمل بشكل أفضل من الندوات الطويلة. نجري ورش عمل مدتها 30 دقيقة تغطي نوعًا واحدًا من التفاوت في كل جلسة. يتعامل المشغلون مع قطع العينات وقياسها وتحديد حالة النجاح أو الفشل. هذا النهج العملي يبني المهارات العملية بشكل أسرع من المحاضرات.
أحضر الأجزاء المرفوضة من دورات الإنتاج السابقة. أظهر بالضبط أين فشلت التفاوتات ولماذا تم رفض الجزء. الأمثلة الحقيقية تخلق فهمًا دائمًا. المفاهيم المجردة تتلاشى بسرعة؛ الأدلة المادية تبقى مع العمال.
معالجة أساليب التواصل الثقافي
يميل التواصل الفيتنامي إلى أن يكون غير مباشر. قد لا يطرح العمال أسئلة حتى عندما يكونون مرتبكين. يتجنبون قول "لا" للحفاظ على الانسجام وتجنب فقدان ماء الوجه. تعلم فريقنا طرح أسئلة التحقق بشكل مختلف.
بدلاً من طرح سؤال "هل تفهم؟" نسأل الآن "هل يمكنك أن تريني كيف ستقيس هذا البعد؟" العرض التوضيحي يؤكد الفهم بشكل أفضل من الإقرار اللفظي. بناء العلاقات من خلال الزيارات المنتظمة والوجبات المشتركة. الثقة تفتح قنوات الاتصال التي لا تستطيع الاجتماعات الرسمية فتحها.
كيف يمكنني التحقق من أن أجزائي المصنوعة بالقولبة بالنفخ تلبي المواصفات البعدية قبل مغادرتها المصنع؟
قمنا بتطبيق عملية تحقق من ثلاث مراحل بعد تجربة 25% فشل في الدفعة الأولى في المشاريع الخارجية. كل مرحلة تلتقط أنواعًا مختلفة من العيوب قبل الشحن.
التحقق من الأجزاء من خلال فحص المقالة الأولى (FAI) مع تقارير CMM كاملة، ومراقبة التحكم الإحصائي في العمليات (SPC) أثناء العملية في العمليات الحرجة، وفحص الدفعة النهائي باستخدام خطط أخذ عينات AQL مع معايير قبول موثقة وصور.
يمثل التحقق عن بعد تحديات فريدة. لا يمكنك لمس الأجزاء من خلال شاشة. يستغرق شحن العينات وقتًا ويسبب تلفًا بسبب المناولة. يتطلب بناء نظام تحقق قوي استثمارًا في الأدوات والتدريب والثقة.
بروتوكول فحص المقالة الأولى
يحدد FAI خط الأساس للإنتاج. يتطلب تقارير أبعاد كاملة لخمس قطع أو أكثر من دفعة الإنتاج الأولى. يجب أن تقع جميع الأبعاد الحرجة ضمن المواصفات. أي حالة خارج التفاوت تتطلب تحليل السبب الجذري واتخاذ إجراء تصحيحي قبل المتابعة.
تشمل قائمة فحص FAI الخاصة بنا:
- تقرير أبعاد CMM كامل مع قياسات فعلية
- صور من ست زوايا مع مرجع مقياس
- شهادة المواد التي توضح رقم دفعة الراتنج
- سجل معلمات العملية (درجة حرارة الذوبان، ضغط النفخ، وقت الدورة)
- قياس الوزن مقارنة بالهدف
المراقبة أثناء العملية باستخدام SPC
يلتقط التحكم الإحصائي في العمليات الانحراف قبل أن يتسبب في عيوب. يتطلب من الموردين قياس الأبعاد الحرجة على فترات منتظمة ورسم النتائج. يجب أن تكون حدود التحكم أضيق من حدود المواصفات لتوفير إنذار مبكر.
| معلمة التحكم | الهدف | حدود المواصفات | حدود التحكم |
|---|---|---|---|
| سمك الجدار | 0.120 بوصة. | ±0.015 بوصة. | ±0.010 بوصة. |
| الطول الكلي | 8.500 بوصة. | ±0.020 بوصة. | ±0.012 بوصة. |
| قطر الرقبة | 1.250 بوصة. | ±0.008 بوصة. | ±0.005 بوصة. |
الاستفادة من التكنولوجيا للتحقق عن بعد
الأدوات الرقمية توسع نطاق وصولك إلى المصانع البعيدة. اطلب مكالمات فيديو أثناء عمليات الفحص الحرجة. اطلب من المشغلين توضيح تقنيات القياس عبر الكاميرا. راجع الصور الفوتوغرافية مع التعليقات التوضيحية للأبعاد قبل الموافقة على الشحنات.
يقدم بعض الموردين المتقدمين الآن تقنية التوأم الرقمي. تحاكي النماذج الافتراضية عملية القولبة بالنفخ وتتنبأ بالنتائج البعدية بناءً على معلمات العملية. بينما تعمل 30% فقط من المصانع الفيتنامية على هذا المستوى، فإن القدرة تنمو بسرعة.
توفر أنظمة الفحص البصري المدعومة بالذكاء الاصطناعي فحوصات جودة متسقة. يؤدي تدريب هذه الأنظمة بعينات ذهبية ومكتبات عيوب إلى تحسين معدلات الكشف بما يتجاوز الفحص اليدوي. الاستثمار الأولي يعود بالفائدة من خلال تقليل معدلات الرفض.
ما هي الخطوات التي يمكنني اتخاذها لمنع سوء تفسير رسوماتي الفنية أثناء مرحلة التسعير؟
خلال مرحلة التسعير، نطلب الآن من الموردين تقديم قائمة مرجعية مكتملة تؤكد أنهم راجعوا كل استدعاء للتفاوت. هذه الخطوة البسيطة قللت من سوء التفسير بنسبة 60%.
Prevent misinterpretation by requiring suppliers to acknowledge each tolerance in writing, providing 3D CAD models with embedded tolerance data, conducting pre-production review meetings to discuss critical dimensions, and including tolerance cost impact tables showing how tight specs affect pricing.
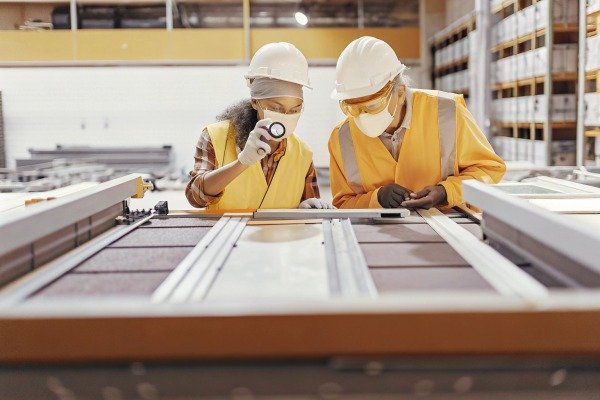
تؤدي عروض الأسعار المقدمة دون فهم متطلبات التفاوت إلى مشاكل لاحقًا. يقلل الموردون من أسعارهم لأنهم يفترضون أن التفاوتات القياسية تنطبق. عندما تتضح مواصفات الولايات المتحدة الضيقة، تنشأ نزاعات حول التسعير والقدرة.
قائمة مراجعة الرسومات
قم بإنشاء قائمة مرجعية إلزامية يكملها الموردون ويوقعونها قبل تقديم عروض الأسعار. تجبر القائمة المرجعية على مراجعة كل بعد حرج واستدعاء للتفاوت. غالبًا ما يشير عدم القيام بهذه الخطوة إلى أن المورد لم يراجع متطلباتك بشكل شامل.
تشمل عناصر القائمة المرجعية الأساسية:
- تأكيد استلام جميع أوراق الرسومات والمراجعات
- التحقق من فهم جميع رموز GD&T
- تحديد جميع الأبعاد ذات التفاوت الضيق
- تأكيد قدرة معدات القياس
- الإقرار بمواصفات المواد والانكماش
تقديم حزم بيانات فنية كاملة
الرسومات غير المكتملة تدعو إلى التفسير. قم بتضمين كل ما يحتاجه المورد للتسعير والإنتاج بدقة. بالإضافة إلى الرسومات ثنائية الأبعاد، قم بتوفير ملفات STEP ثلاثية الأبعاد مع فقاعات التفاوت. أضف نماذج معوضة بالانكماش توضح كيف يجب أن يختلف القالب عن الجزء النهائي.
اكتب المواصفات باللغتين الإنجليزية والفيتنامية باستخدام خدمات ترجمة معتمدة. قم بإنشاء جداول تربط بين تفاوتات PLASTICS الأمريكية وفئات ISO 20457 المكافئة. المراجع المرئية تقلل الأخطاء الناتجة عن حواجز اللغة.
إجراء مراجعات فنية قبل التسعير
جدولة مكالمات الفيديو للمرور على الرسومات قبل استحقاق عروض الأسعار. اطلب من الموردين تحديد أي التفاوتات تمثل تحديات. ناقش طرق القياس لكل بعد حرج. تكشف هذه المحادثات عن فجوات القدرة قبل بدء الإنتاج.
توثيق كل ما تمت مناقشته. إرسال محاضر الاجتماعات باللغتين. طلب إقرار كتابي بالفهم. الاتفاقات الشفهية لا تعني الكثير عند نشوء نزاعات بعد أشهر.
بناء الوعي بتأثير تكلفة التفاوتات
التفاوتات الضيقة تكلف أكثر. يحتاج الموردون إلى فهم هذه العلاقة لتقديم عروض أسعار دقيقة. قدم جداول توضح كيف تؤثر فئات التفاوت على تكاليف الأدوات والمعالجة.
| فئة التفاوت | مضاعف التكلفة | التطبيق النموذجي |
|---|---|---|
| عادي | 1.0x | أجزاء غير حرجة |
| متوسط | 1.7x | منتجات استهلاكية |
| دقيق | 3.0x | طبي/فضاء |
الإفراط في تحديد التفاوتات يزيد تكاليف الأدوات بنسبة 20-50%. راجع متطلباتك بشكل نقدي. هل يحتاج كل بعد حقًا إلى تحكم دقيق؟ يؤدي تخفيف التفاوتات غير الحرجة إلى خفض التكاليف وتحسين معدلات نجاح الموردين.
لغة العقد لإنفاذ التفاوتات
تضمين معايير قبول واضحة في أوامر الشراء. تحديد الانحراف الأقصى المسموح به عن الأبعاد الاسمية. تعريف معايير الرفض وعواقب عدم المطابقة. تضمين شروط جزائية لفشل التفاوتات المتكرر.
يتضمن عقدنا القياسي:
- مصفوفة تحمل كاملة لجميع الأبعاد الحرجة
- عتبة الرفض (عادةً ما لا يزيد الانحراف عن ±0.005 بوصة)
- هيكل عقوبة مالية (5% لكل دفعة مع مشاكل متكررة)
- متطلبات الإجراءات التصحيحية والجداول الزمنية
- حقوق التفتيش من طرف ثالث (SGS، Bureau Veritas)
خاتمة
يتطلب توصيل معايير التحمل الأمريكية للموردين الفيتناميين توثيقًا واضحًا، وتدريبًا عمليًا، وأنظمة تحقق قوية، وعلاقات قوية. استثمر الوقت مقدمًا لمنع النزاعات المكلفة لاحقًا.
ملاحظات سفلية
1. يقدم نظرة عامة شاملة على عملية فحص المقالة الأولى. ↩︎
2. المعيار الرسمي لـ ASME للأبعاد الهندسية والتفاوتات. ↩︎
3. يشرح مبادئ وتطبيق التحكم الإحصائي في العمليات في التصنيع. ↩︎
4. المعيار الدولي للتفاوتات وشروط قبول الأجزاء المقولبة بالبلاستيك. ↩︎
5. استبدل HTTP 404 بدليل ذي صلة وموثوق به حول تفاوتات القولبة بالحقن، مع ذكر معايير SPI (الآن PLASTICS) صراحةً. ↩︎
6. دليل موثوق للأبعاد الهندسية والتفاوتات في الولايات المتحدة. ↩︎
 English
 Español de México
 Deutsch
 Français
 Русский
 العربية