
عند التجول في المناطق الصناعية في فيتنام، غالبًا ما نرى آلات جديدة لامعة، لكن الجودة الموثوقة تكمن في التفاصيل المخفية. يتجاهل العديد من المشترين مؤشرات حرجة على مستوى الأرض تتنبأ بالاتساق طويل الأجل.
عند فحص مصنع لحام فيتنامي، قم بإعطاء الأولوية للتحقق من شهادات اللحامين مقابل مشاريع محددة، ومراقبة استقرار الجهد في الوقت الفعلي لمنع عدم استقرار القوس، وتدقيق ظروف التخزين للمواد الاستهلاكية منخفضة الهيدروجين. والأهم من ذلك، تحقق من أن الاختبارات غير الإتلافية (NDT) يتم إجراؤها داخليًا بواسطة فنيين من المستوى الثاني لضمان سلامة هيكلية متسقة.
دعنا نفحص نقاط الفحص المحددة التي تكشف عن القدرة الحقيقية للمورد.
كيف يمكنني التحقق من أن المصنع يتبع بدقة مواصفات إجراءات اللحام (WPS) أثناء زيارتي؟
يقوم مهندسونا بتصحيح الموردين الذين ينحرفون عن المعلمات المعتمدة لتسريع الإنتاج بشكل متكرر. هذا الإهمال الدقيق غالبًا ما يضر بالقوة الميكانيكية للتجميع النهائي.
يجب عليك مقارنة إعدادات الجهاز على الأرض فعليًا بمستند مواصفات إجراءات اللحام (WPS) المطبوع. على وجه التحديد، تحقق من أن شدة التيار والجهد وسرعة السفر تتطابق مع النطاق المعتمد، وتحقق من أن اللحام يشير إلى هذه المستندات بدلاً من الاعتماد فقط على الذاكرة أو العادة.

الفجوة بين التوثيق والواقع هي واحدة من أكثر نقاط الفشل شيوعًا التي نواجهها في سلسلة التوريد. قد يكون لدى المصنع مجلد ISO 9001 مثالي في غرفة الاجتماعات ISO 9001 1 ISO 9001 2, ، ولكن القصة على أرضية المصنع يمكن أن تكون مختلفة جدًا. عندما تقف بجوار محطة لحام، لا تنظر فقط إلى الشرر؛ انظر إلى الورق.
ظاهرة "النمر الورقي"
في العديد من المنشآت، يتم التعامل مع WPS على أنها ضرورة بيروقراطية بدلاً من تعليمات عمل. تحتاج إلى التحقق من أن WPS متاح للحام. يجب أن يكون مغلفًا ومعلقًا في محطة العمل، وليس محفوظًا في مكتب المشرف. إذا لم يتمكن اللحام من إنتاج WPS للجزء الذي يقوم بتصنيعه حاليًا، فهذه علامة حمراء كبيرة. يشير هذا إلى أنهم يقومون باللحام بناءً على "المعرفة القبلية" أو التفضيل الشخصي، مما يؤدي إلى اختراق غير متسق ومناطق متأثرة بالحرارة متغيرة. المناطق المتأثرة بالحرارة 3
مراقبة المعلمات في الوقت الفعلي
تحسنت شبكة الطاقة الصناعية في فيتنام بشكل كبير، لكن التقلبات لا تزال تحدث، خاصة في المناطق الصناعية القديمة خلال ساعات الذروة. يمكن أن تسبب التقلبات في جهد الإدخال عدم استقرار القوس، مما يؤدي إلى نقص الانصهار أو المسامية.
أثناء جولتك، راقب القراءات الرقمية على مصادر طاقة اللحام أثناء تشغيل القوس. قارن هذه الأرقام بنطاقات WPS. إذا حددت WPS ما بين 120-130 أمبير، ولكن تم ضبط الجهاز على 150 أمبير "للحام بشكل أسرع"، فسيكون إدخال الحرارة مفرطًا. هذا خطير بشكل خاص لأطر أنابيب الألمنيوم المعروضة في سياق منتجك، حيث يؤدي الحرارة المفرطة إلى التشوه وضعف الخواص الميكانيكية.
تتبع المواد في المصنع
يجب أن يحدث التتبع قبل بدء القوس. غالبًا ما نرى ألواح فولاذية أو أنابيب ألمنيوم مكدسة بدون ملصقات. يجب عليك أن تطلب من المشرف في المصنع تتبع قطعة معدنية عشوائية يتم لحامها حاليًا وإعادتها إلى تقرير اختبار المطحنة (MTR). إذا لم يتمكنوا من القيام بذلك على الفور باستخدام رقم حرارة أو رمز دفعة مكتوب على الجزء، فإنك تخاطر باستلام أجزاء مصنوعة من مواد ذات درجة أقل تبدو مطابقة للسبائك المحددة.
| نقطة فحص التفتيش | ما الذي تبحث عنه | العواقب المحتملة للفشل |
|---|---|---|
| إمكانية الوصول إلى WPS | المستند مرئي وفي متناول اللحام. | جودة لحام غير متناسقة بسبب الاعتماد على الذاكرة. |
| الامتثال للمعلمات | الفولت/الأمبير على الشاشة تتطابق مع نطاق WPS. | ضعف هيكلي أو تشوه مفرط. |
| علامات المواد | أرقام الحرارة تنتقل إلى الأجزاء المقطوعة. | استخدام درجة مادة غير صحيحة (على سبيل المثال، Q235 بدلاً من Q345). |
ما هي الأدلة على شهادات اللحامين والتدريب المستمر التي يجب أن أبحث عنها في أرضية المصنع؟
نصر على أن كل عامل يعمل على طلبات عملائنا يحمل شهادات صالحة، ومع ذلك غالبًا ما نجد شهادات منتهية الصلاحية مخبأة في أدراج المكاتب أثناء عمليات التدقيق.
ابحث عن لوحة مصفوفة مهارات مرئية في أرضية الإنتاج تربط بين لحامين محددين وعملياتهم المؤهلة (على سبيل المثال، TIG، MIG) ومجموعات المواد. اطلب رؤية سجل تأهيل اللحام (WQR) للعامل الذي يشغل الجهاز حاليًا وتأكد من أن ختمه على الجزء يتطابق مع السجل.
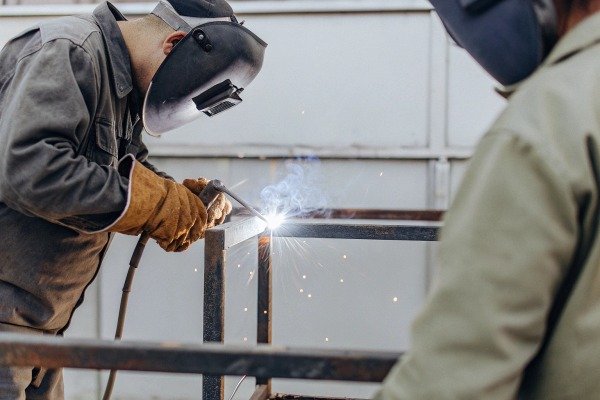
إن تأهيل الأفراد هو العمود الفقري لجودة اللحام. في فيتنام، العمالة الماهرة وفيرة، ولكن معدل دوران الموظفين السريع في بعض المصانع يعني أنه قد يتم وضع عمال جدد غير مدربين على خطوط الإنتاج الحرجة لتلبية جداول التسليم. يجب أن يتحقق تفتيشك من أن الشخص الذي يحمل الشعلة هو بالفعل الشخص المعتمد لاستخدامه.
لوحة مصفوفة المهارات
سيعرض المصنع المُدار جيدًا دائمًا مصفوفة مهارات في منطقة الإنتاج. تسرد هذه اللوحة اسم كل لحام وتشير إلى مستوى تأهيله لمختلف المواضع (1G، 2G، 6G، إلخ) والعمليات (FCAW، GMAW، GTAW). تمنع هذه الشفافية المشرف من تعيين لحام مؤهل فقط لعمليات اللحام المسطحة لأداء لحام عمودي معقد. إذا كانت هذه اللوحة مفقودة أو قديمة أو مغطاة بالغبار، فهذا يشير إلى أن إدارة القوى العاملة تفاعلية وليست استراتيجية.
التحقق من مخاطر "اللحام الوهمي"
مشكلة شائعة في التصنيع من الدرجة الأدنى هي مشكلة "اللحام الوهمي". يحدث هذا عندما يستخدم المصنع وثائق أفضل لحام لديه لتجاوز عمليات التدقيق، ولكن الإنتاج الفعلي يتم بواسطة متدربين غير معتمدين. للقبض على هذا:
- امشِ إلى محطة عمل.
- اطلب من اللحام بطاقة هويته أو رقم ختمه الفريد.
- قارن هذا الرقم بملفات سجل تأهيل اللحام (WQR).
- تحقق من "سجل الاستمرارية". تتطلب رموز مثل AWS D1.1 من اللحامين AWS D1.1 4 أن يكونوا قد لحموا بعملية معينة في الأشهر الستة الماضية للحفاظ على صلاحية شهادتهم. إذا كان السجل فارغًا، فقد انتهت صلاحية شهادتهم تقنيًا.
فخ لحام اللحام المؤقت
لا تتجاهل الأشخاص الذين يقومون بلحام اللحام المؤقت. غالبًا ما يُنظر إلى لحام اللحام المؤقت على أنه مهمة تتطلب مهارة منخفضة ويتم تعيينها للمتدربين. ومع ذلك، تصبح لحامات اللحام المؤقت جزءًا من اللحام النهائي. إذا كان اللحام المؤقت متصدعًا أو مساميًا بسبب تقنية سيئة، فإن هذا العيب يبقى داخل الوصلة النهائية، مما يخلق نقطة ضعف. نتحقق دائمًا من أن لحامات اللحام المؤقت مؤهلة للمواد المحددة التي يربطونها، خاصة بالنسبة لإطارات الألمنيوم حيث تكون الشقوق في اللحامات المؤقت شائعة.
التدريب على الأشكال الهندسية المحددة
الشهادة العامة شيء؛ والتدريب الخاص بالمشروع شيء آخر. إذا كان منتجك يتضمن وصلات أنبوبية معقدة أو ألمنيوم رقيق الجدران (مثل صورة الإطار المقدمة)، فاطلب رؤية دليل على اختبارات النماذج الأولية. هل يتطلب المصنع من اللحامين التدرب على مواد خردة تحاكي هندسة منتجك قبل لمس دفعة الإنتاج؟ هذا "التأهيل قبل الإنتاج" هو سمة من سمات الموردين ذوي الجودة العالية في فيتنام.
ما هي المؤشرات الرئيسية لمعدات اللحام والتركيبات التي تتم صيانتها جيدًا في منشأة فيتنامية؟
خلال عمليات التدقيق لدينا في دونغ ناي، لاحظنا أن الصيانة السيئة للتجهيزات تؤدي مباشرة إلى عدم اتساق الأبعاد في إطارات الألمنيوم المعقدة.
افحص ملصقات المعايرة على آلات اللحام للتأكد من أنها حديثة وتحقق من أن التركيبات خالية من تراكم الرذاذ أو الصدأ. تحقق من أن كابلات التأريض سليمة وأن التوصيلات محكمة، حيث أن التأريض السيئ يسبب عدم استقرار القوس وجودة لحام غير متوقعة في مكونات الألمنيوم الحساسة.
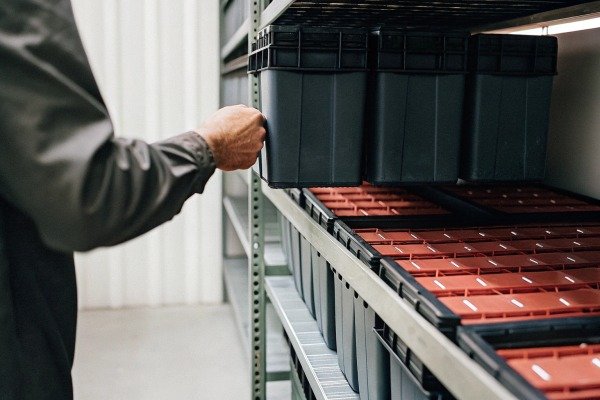
حالة المعدات هي انعكاس مباشر لثقافة الإدارة. في مناخ رطب مثل فيتنام، يظهر الإهمال بسرعة على شكل صدأ وأكسدة وأعطال كهربائية. عند توريد إطارات الألمنيوم أو الأجزاء الدقيقة، فإن صيانة الأدوات لا تقل أهمية عن مهارة المشغل.
نظافة التركيبات والتجهيزات
بالنسبة لمنتجات مثل الإطار المستطيل المعروض، فإن التركيبات (التجهيزات) ضرورية للحفاظ على الاستقامة والتسطيح. ومع ذلك، تتراكم بقع اللحام على التركيبات بمرور الوقت. إذا لم يتم تنظيف هذه البقع بانتظام، فإنها تخلق أسطحًا غير مستوية. ستجلس الأنابيب المعدنية بشكل مائل قليلاً، مما يؤدي إلى عدم محاذاة هندسية في المنتج النهائي.
افحص نقاط تثبيت التركيبات. هل هي نظيفة؟ هل تطبق المشابك الملتوية الضغط بالتساوي؟ إذا رأيت مشغلين يدقون جزءًا لإجباره على الدخول في تركيب، فمن المحتمل أن تكون التركيبة معيبة أو أن تحضير المكون ضعيف. هذا يسبب إجهادًا متبقيًا، مما سيؤدي إلى تمايل الإطار إجهاد متبقي 5 وتشوهه بعد إزالته من التركيبة.
التلوث المتبادل في الورش المختلطة
تقوم العديد من المصانع الفيتنامية بمعالجة كل من الفولاذ الكربوني والفولاذ المقاوم للصدأ / الألمنيوم. هذا يشكل خطرًا شديدًا للتلوث المتبادل.
- فرش الأسلاك: انظر إلى فرش الأسلاك في محطات التنظيف. هل هي مُلصقة؟ يجب ألا تلمس الفرشاة المستخدمة على الفولاذ الكربوني الألمنيوم أبدًا. ستتغلغل جزيئات الحديد في سطح الألمنيوم، مما يؤدي إلى تآكل جلفاني وفشل لاحق. تآكل جلفاني 6
- أقراص التجليخ: وبالمثل، لا ينبغي مشاركة أقراص التجليخ بين المواد.
- مناطق العمل: من الناحية المثالية، يجب أن يتم لحام الألمنيوم في خليج منفصل أو على الأقل خلف ستائر لمنع غبار تجليخ الفولاذ من الاستقرار على بركة لحام الألمنيوم.
تخزين المواد الاستهلاكية: القاتل الخفي
الرطوبة العالية في فيتنام (غالباً ما تتجاوز 80٪) هي عدو المواد الاستهلاكية للحام.
- أقطاب اللحام الكهربائية: يجب تخزين الأقطاب الكهربائية منخفضة الهيدروجين (مثل 7018) في أفران تسخين لمنع امتصاص الرطوبة. إذا رأيت عبوات مفتوحة من الأقطاب الكهربائية موضوعة على طاولة لساعات، فإنها تكون قد تلفت. تؤدي الرطوبة إلى تشقق ناتج عن الهيدروجين (تشقق بارد). تشقق ناتج عن الهيدروجين 7
- بكرات الأسلاك: تحقق من بكرات أسلاك MIG/TIG بحثًا عن الصدأ. بالنسبة لسلك الألمنيوم، تحقق من أنه مغطى عند عدم استخدامه لمنع تراكم الأكاسيد والغبار والزيوت. السلك المتسخ هو السبب الرئيسي للمسامية في لحامات الألمنيوم.
| عنصر المعدات | معايير الفحص | Why It Matters |
|---|---|---|
| آلة اللحام | ملصق المعايرة < 12 شهرًا. | يضمن دقة الفولت/الأمبير المعروضة. |
| مشبك التأريض | اتصال مباشر بقطعة العمل؛ النحاس غير مهترئ. | الأرضية الضعيفة تسبب انحراف القوس والتسخين. |
| فوهة الغاز | نظيفة، خالية من الرذاذ الزائد. | انسداد تدفق الغاز يسبب المسامية. |
| أفران الاحتفاظ | تم التشغيل ودرجة الحرارة مرئية. | يمنع التشققات الهيدروجينية في اللحامات. |
ما هي طرق الاختبار غير الإتلافية (NDT) في الموقع التي يجب أن أشهدها لضمان سلامة اللحام؟
نحن بحاجة إلى الشفافية في اكتشاف العيوب، ولكن العديد من المصانع تستعين بمصادر خارجية للاختبار دون إشراف مناسب، مما يؤدي إلى تأخير وبيانات جودة غير مؤكدة.
إعطاء الأولوية لمشاهدة اختبار الموجات فوق الصوتية (UT) أو الاختبار الإشعاعي (RT) الذي يقوم به فنيون في الموقع لتأكيد سلامة الوصلات الداخلية. بالإضافة إلى ذلك، راقب اختبار اختراق الصبغة (PT) على اللحامات السطحية للكشف عن الشقوق الدقيقة، مما يضمن أن المصنع لديه حلقات تغذية راجعة فورية لتصحيح العيوب دون انتظار نتائج المختبرات الخارجية.

المصنع الذي يعتمد بنسبة 100% على مختبرات الفحص غير الإتلافي الخارجية هو مصنع لديه وقت استجابة بطيء لمشاكل الجودة. في حين أن التحقق من طرف ثالث رائع للقبول النهائي، يجب أن يتم الفحص أثناء العملية في الطابق الأرضي لالتقاط المشكلات النظامية على الفور.
الفحص البصري (VT): خط الدفاع الأول
قبل السؤال عن الأشعة السينية، انظر كيف يقومون بإجراء الاختبار البصري الاختبار البصري 8 (VT). VT هي طريقة الفحص الأكثر استخفافًا بقيمتها.
- الأدوات: هل لدى المفتشين مصباح يدوي ومرايا ومقاييس لحام الزاوية (مثل مقياس كامبريدج)؟ أم أنهم فقط "ينظرون" إليها؟
- الإضاءة: هل منطقة الفحص مضاءة جيدًا؟ لا يمكنك فحص اللحامات في زاوية مظلمة.
- التوحيد القياسي: اطلب رؤية "عينات الحدود" أو صور للحامات المقبولة مقابل غير المقبولة. تعرض المصانع الجيدة هذه في محطات الفحص بحيث يكون الحكم موضوعيًا، وليس ذاتيًا.
اختبار الصبغة المخترقة (PT) للألمنيوم
بالنسبة لإطارات الألمنيوم المشار إليها في سياق منتجك، يعد اختبار الصبغة المخترقة أمرًا بالغ الأهمية. الألمنيوم عرضة لتشققات الحفر والتشقق الساخن التي قد تكون غير مرئية بالعين المجردة.
اطلب من المصنع توضيح اختبار PT. راقب وقت الانتظار (المدة التي يتركون فيها المادة المخترقة). إذا قاموا بمسحها فورًا، فإن الاختبار غير صالح. يجب عليهم اتباع تعليمات الشركة المصنعة (عادةً 10-20 دقيقة). يكشف هذا الاختبار البسيط عن عيوب اختراق السطح التي يفوتها الفحص البصري.
قدرات الاختبار بالموجات فوق الصوتية (UT) والاختبار الإشعاعي (RT)
بالنسبة للحامات الهيكلية الحرجة، تحتاج إلى معرفة ما إذا كان المفصل يحتوي على اندماج داخلي.
- اختبار الموجات فوق الصوتية: هذا أسرع وأكثر أمانًا من الأشعة السينية. تحقق مما إذا كان الفني حاصلًا على شهادة المستوى الثاني (ASNT-TC-1A أو ISO 9712). ASNT-TC-1A 9 اطلب منهم معايرة المعدات باستخدام كتلة معايرة (مثل كتلة IIW) أمامك. إذا واجهوا صعوبة في المعايرة، فقد لا يكونون أكفاء.
- الاختبار الإشعاعي: إذا كان المصنع لديه قبو أشعة سينية، فتحقق من بروتوكولات السلامة. إذا كانوا يستعينون بمصادر خارجية، فراجع الفيلم أو الصور الرقمية. تأكد من أن الصور قابلة للتتبع إلى مواقع محددة في منتجك.
اختبار النقش الكلي للتحقق من صحة العملية
أحد الاختبارات المحددة التي نوصي بها بشدة أثناء فحص القطعة الأولى (FAI) أو مرحلة PPAP هو اختبار النقش الكلي اختبار النقش الكلي 10. يتضمن ذلك قطع مقطع عرضي للحام، وتلميعه، ونقشه بالحمض. يكشف عن عمق الاختراق وعدد تمريرات اللحام.
بينما هذا اختبار تدميري، فإن طلبه يظهر للمورد أنك جاد. إنها الطريقة الوحيدة للتحقق حقًا من أن اختراق الجذر يلبي متطلبات الرسم دون تخمين.
| طريقة الاختبار غير الإتلافي | الأفضل لـ… | ما يجب الانتباه إليه أثناء الفحص |
|---|---|---|
| بصري (VT) | المظهر السطحي، الحجم، التآكل، الشرر. | الفاحصون يستخدمون مقاييس فعلية، وليس مجرد أعين. |
| صبغة اختراق (PT) | شقوق السطح، المسامية (المعادن غير المغناطيسية). | وقت بقاء كافٍ؛ تنظيف صحيح قبل المطور. |
| الموجات فوق الصوتية (UT) | عيوب داخلية (خبث، نقص في الاندماج). | شهادة الفني (المستوى الثاني) وكتل المعايرة. |
| التنميش الكلي (Macro-Etch) | التحقق من عمق الاختراق (تدميري). | تصور واضح لكتلة اللحام والجذر. |
خاتمة
عمليات فحص الأرضية الشاملة تمنع إعادة العمل المكلفة. من خلال التحقق من هذه التفاصيل المحددة - من مصفوفات الشهادات إلى بروتوكولات الاختبار غير الإتلافي - فإنك تضمن أن أجزائك المخصصة تلبي المعايير العالمية بشكل موثوق.
ملاحظات سفلية
1. صفحة المعيار الرسمية لنظام إدارة الجودة المذكور. ↩︎
2. صفحة ISO الرسمية لمعيار إدارة الجودة المذكور في سياق تدقيق المصنع. ↩︎
3. التعريف الفني الموثوق للعيب المعدني المذكور. ↩︎
4. صفحة النشر الرسمية لرمز اللحام الهيكلي المذكور. ↩︎
5. Wikipedia entry explaining how residual stress affects mechanical components after fabrication. ↩︎
6. Definition from the leading authority on materials protection and corrosion. ↩︎
7. Technical explanation of the specific welding defect caused by moisture. ↩︎
8. Wikipedia overview of visual inspection techniques used as the primary NDT method. ↩︎
9. Official standard page for the NDT personnel qualification cited. ↩︎
10. Purdue University resource on metallographic macro-etching for weld penetration analysis. ↩︎
 English
 Español de México
 Deutsch
 Français
 Русский
 العربية