غالبًا ما نرى تصميمات معقدة تصل إلى مكتبنا في فيتنام تفشل لأن المورد السابق لم يتمكن من تنسيق سير العمل.
لتقييم مورد للطلبات متعددة العمليات، يجب عليك تقييم نظام إدارة الجودة بأكمله بدلاً من مجرد مهارات اللحام الخاصة بهم. AWS D1.2 1. تشمل المؤشرات الرئيسية شهادات ISO صالحة، وسجل موثق للتعامل مع الأشكال الهندسية المعقدة المماثلة، وأنظمة تتبع قوية تتتبع الأجزاء عبر اللحام والتشغيل والتجميع دون فقدان الدقة الأبعاد.
دعنا نلقي نظرة على نقاط الفحص المحددة التي تحتاج إلى التحقق منها لتجنب التأخير المكلف.
كيف أتحقق من قدرتهم الهندسية على تفسير رسومات اللحام والتشغيل المعقدة؟
يكتشف فريق الهندسة لدينا بشكل متكرر أن عدم قدرة المورد على قراءة GD&T يؤدي إلى فشل فوري. GD&T 2 على الهياكل الشبيهة بالشبكة.
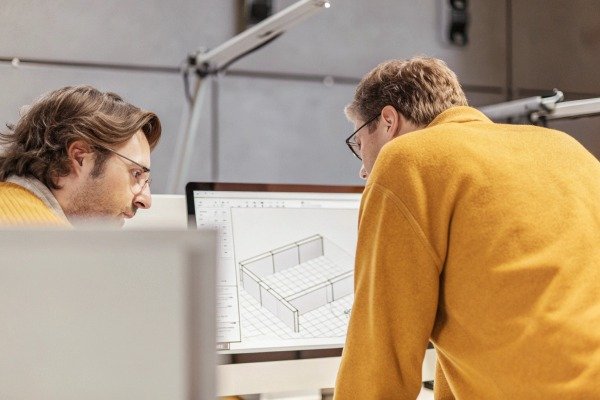
تحقق من القدرة عن طريق طلب مراجعة التصميم للتصنيع وأمثلة للمشاريع السابقة حيث قاموا بحل تراكب التفاوتات. تحقق مما إذا كانوا يستخدمون برامج CAD متقدمة لمحاكاة سير العمل وتحديد نقاط الاصطدام المحتملة أو مشاكل الالتواء قبل قطع قطعة واحدة من المعدن.
عندما تقوم بتوريد عنصر معقد مثل إطار ألومنيوم هندسي مع دعامات متعددة، فإن القوة الهندسية للمورد لا تقل أهمية عن شعلة اللحام الخاصة به. العديد من الموردين هم في الأساس "ورش عمل" تقوم بالقطع واللحام. ورش عمل 3 بالضبط ما تم رسمه، حتى لو كان الرسم يحتوي على تناقضات متأصلة. الشريك القادر على الطلبات المعقدة سيعمل كمرشح، ويلتقط الأخطاء قبل بدء الإنتاج.
دور التصميم للتصنيع (DFM)
المورد الحقيقي متعدد العمليات لا يقبل الرسم فحسب؛ بل يستجوبه. عندما نراجع مشروعًا جديدًا، نبحث عن "تراكم التفاوتات". يحدث هذا عندما تضيف التفاوتات المسموح بها في القطع واللحام والتشغيل الآلي إلى نتيجة جزء نهائي لا يتناسب. يجب عليك أن تطلب من موردك المحتمل تقديم تقرير DFM على رسمك الأولي. إذا أعادوا عرض الأسعار فورًا دون طرح أسئلة أو تقديم اقتراحات، فهذه علامة حمراء. سيقترح المورد القادر تعديلات على تصميم الشبكة لاستيعاب تشوه الحرارة النموذجي لمقاطع الألمنيوم المبثوقة.
البرمجيات والمحاكاة
اسأل المورد عن البرامج التي يستخدمونها لتخطيط العمليات. يستخدم الموردون رفيعو المستوى أنظمة يمكنها محاكاة تسلسل اللحام. بالنسبة لإطارات الألمنيوم، يؤثر ترتيب لحام المفاصل على الشكل النهائي. إذا قاموا بلحام جميع الدعامات الرأسية أولاً، فقد يلتوي الإطار. يخطط المهندسون القادرون لتسلسل لحام "متوازن" لتوزيع الحرارة.
قائمة تدقيق الكفاءة الهندسية
يمكنك تقييم مستوى تطورهم بسؤالهم عن كيفية التعامل مع البيانات. هل يقبلون نماذج ثلاثية الأبعاد مباشرة في آلات CNC الخاصة بهم، أم يعيدون إدخال البيانات يدويًا؟ يؤدي الإدخال اليدوي إلى أخطاء بشرية. أدناه مقارنة للسلوكيات الهندسية.
مستويات نضج المورد الهندسي
| الميزة | مورد ذو قدرة منخفضة | مورد ذو قدرة عالية |
|---|---|---|
| مراجعة الرسم | عروض أسعار بناءً على أبعاد تقريبية فقط. | يقوم بمراجعة GD&T مفصلة وتحليل DFM. |
| البرمجيات | عارضات ثنائية الأبعاد أساسية أو ورق مطبوع فقط. | CAD/CAM ثلاثي الأبعاد مع أدوات محاكاة (مثل SolidWorks، Mastercam). |
| تخطيط التفاوتات | يتجاهل التراكم؛ يلوم التصميم على مشاكل الملاءمة. | يحسب التراكم ويصمم تجهيزات للتعويض. |
| حل المشكلات | يتفاعل مع المشاكل بعد تصنيع الأجزاء. | يقترح بشكل استباقي تغييرات في التصميم لمنع الالتواء. |
| تنسيقات الملفات | يطلب ملفات PDF بسيطة فقط. | يعمل مع ملفات STEP/IGES لتشغيل معدات CNC. |
ما هي خطوات مراقبة الجودة التي يجب أن أتحقق منها لضمان الحفاظ على التفاوتات الضيقة عبر عمليات متعددة؟
لقد وجدنا أن الفحص في نهاية الخط فقط هو وصفة لكارثة مع الهياكل المصنوعة من الألومنيوم.
يجب عليك التأكد من أن المورد ينفذ عمليات فحص أثناء العملية عند كل نقطة انتقال حرجة، وليس فقط فحوصات نهائية. ابحث عن استخدام آلات القياس بالإحداثيات والمقاييس الثابتة التي تتحقق من الدقة البعدية بعد اللحام ولكن قبل التشغيل الآلي لالتقاط التشوه مبكرًا والحفاظ على التفاوتات الصارمة.
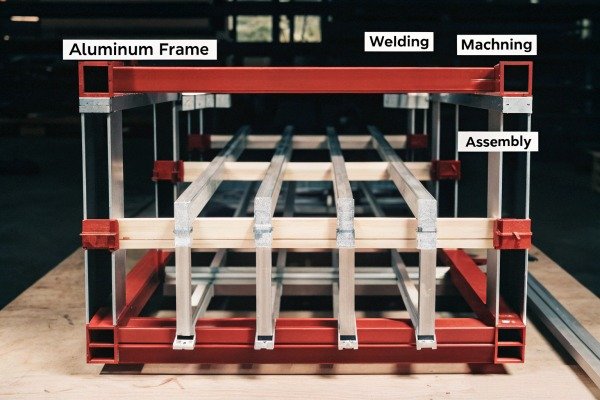
بالنسبة لمنتج مثل إطار الألومنيوم الخاص بك ذي اللون الفضي، فإن الحفاظ على هندسة الشبكة أمر صعب لأن اللحام يولد حرارة، والحرارة تسبب الحركة. إذا انتظر المورد حتى يتم تجميع الإطار بالكامل للتحقق من الأبعاد، فمن المحتمل أن يجد أنه قد التوى خارج التفاوت. في تلك المرحلة، يكون خردة.
أهمية "المسافر"
عندما نقوم بمراجعة الموردين، فإن أول مستند نطلبه هو "المسافر" أو "الموجه". هذه وثيقة مادية أو رقمية تسافر مع دفعة الأجزاء. يجب أن تسرد كل خطوة: القطع -> الفحص -> اللحام الموضعي -> الفحص -> اللحام النهائي -> تخفيف الإجهاد -> التشغيل الآلي -> الفحص النهائي.
إذا لم يتمكن المورد من إنتاج مسافر يوضح إلزامي نقاط توقف للفحص، فهم لا يديرون العملية؛ إنهم يأملون في الأفضل. تحتاج إلى رؤية "بوابة" بين اللحام والتشغيل الآلي. يجب قياس الجزء بعد اللحام للتأكد من وجود مادة كافية متبقية لعملية التشغيل الآلي لتنظيف الأسطح.
قدرات التجهيز و CMM
لا يمكن قياس تصميمات الشبكة المعقدة بدقة باستخدام شريط قياس. تحتاج إلى التحقق مما إذا كان المورد لديه آلة قياس بالإحداثيات (CMM) كبيرة بما يكفي آلة القياس الإحداثي 4 لمعالجة إطارك. تقوم آلة قياس الإحداثيات (CMM) بفحص الجزء في الفضاء ثلاثي الأبعاد للتحقق من موضع الدعامات الرأسية والأفقية بالنسبة لبعضها البعض.
علاوة على ذلك، اسأل عن استراتيجية التثبيت الخاصة بهم. يقوم المورد الكفء بتصميم مثبتات مخصصة (قوالب) تثبت مقاطع الألمنيوم في مكانها أثناء اللحام. يجب أن تكون هذه المثبتات قوية بما يكفي لمقاومة سحب معدن اللحام المبرد. إذا تجولت في ورشتهم ورأيت لحامين يثبتون الأجزاء على طاولة عامة بمشابك حرف C لطلب معقد، فمن المحتمل أنهم غير قادرين على الحفاظ على تفاوتات دقيقة باستمرار.
المعايرة والمعدات
يجب عليك أيضًا التحقق من ملصقات المعايرة على أدوات القياس الخاصة بهم. يبدو الأمر أساسيًا، ولكن في العديد من الورش ذات المستوى الأدنى، نادرًا ما تتم معايرة الفرجار ومقاييس الارتفاع. بالنسبة للطلبات متعددة العمليات حيث يؤدي الانحراف في الخطوة الأولى إلى إتلاف الخطوة الأخيرة، فإن أدوات القياس الدقيقة أمر لا غنى عنه.
نقاط الفحص الحرجة لإطارات الألمنيوم
| المرحلة | ما يجب فحصه | لماذا يهم | المعدات |
|---|---|---|---|
| المواد الخام | استقامة البثق ونوع السبيكة. | المواد الخام الملتوية تؤدي إلى إطارات ملتوية. | حافة مستقيمة، مطياف. |
| بعد التثبيت | الاستقامة والمحاذاة. | من الأسهل إصلاح تثبيت سيء بدلاً من لحام كامل. | مربعات، مثبتات مخصصة. |
| بعد اللحام | التشوه واختراق اللحام. | يضمن أن الإطار مستقيم قبل التشغيل الآلي المكلف. | آلة قياس الإحداثيات (CMM)، مرئي، اختبارات غير مدمرة (NDT). |
| ما بعد التشغيل | مواقع الثقوب وتسطيح السطح. | يتحقق من الملاءمة النهائية للتجميع. | CMM، مقاييس Go/No-Go. |
| اللمسة النهائية | توحيد السطح (لون فضي). | يضمن الامتثال الجمالي. | مقياس اللمعان، بصري. |
كيف يمكنني تحديد ما إذا كانوا يديرون العمليات الثانوية مثل المعالجة السطحية والتجميع بفعالية؟
في تجربتنا في إدارة سلاسل التوريد، يحدث أكبر قدر من الإحباط عندما يتم إتلاف جزء ملحوم بشكل مثالي بسبب تشطيب سيء.
تحديد فعاليتها من خلال تدقيق بروتوكولات إدارة الموردين الفرعيين لديهم وطلب خطط جودة محددة للمعالجات السطحية. سيمنع المورد الكفء الاستعانة بمصادر خارجية غير مصرح بها ويجري اختبارات الالتصاق النهائية واختبارات الرذاذ الملحي الخاصة به لضمان تلبية التشطيب لمعايير المتانة والجماليات الخاصة بك.
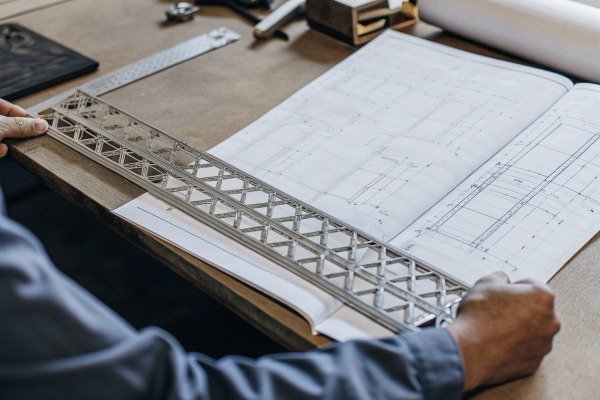
بالنسبة لإطارك ذي اللون الفضي، فإن التشطيب السطحي ليس مجرد تجميلي؛ إنه أول ما يراه عميلك. العمليات الثانوية مثل الأنودة، أو الطلاء بالمسحوق، أو الطلاء الأنودة 5 غالبًا ما يتم الاستعانة بمصادر خارجية من قبل ورش اللحام. هذا هو المكان الذي يتم فيه فقدان السيطرة بشكل متكرر.
شفافية سلسلة التوريد
يجب عليك تحديد ما إذا كان المورد يقوم بهذه العمليات داخليًا أم يستعين بمصادر خارجية لها. إذا كانوا يستعينون بمصادر خارجية، فأنت بحاجة إلى معرفة who يستخدمونها. غالبًا ما نجد أن ورش اللحام الممتازة تستخدم أرخص ورشة طلاء متاحة في الشارع. يجب أن تطلب من مورد اللحام استخدام موردين فرعيين معتمدين فقط. اسألهم: "كيف تؤهلون بائع الطلاء الخاص بكم؟" إذا أجابوا: "لقد استخدمناهم لسنوات"، فهذا غير كافٍ. يجب أن يجيبوا: "نقوم بتدقيقهم سنويًا ونطلب شهادة امتثال (CoC) مع كل دفعة شهادة امتثال 6."
التحكم في "التسليم"
يعد الانتقال من أرضية اللحام إلى خط التشطيب أمرًا بالغ الأهمية. غالبًا ما يترك لحام الألومنيوم بقايا أو طبقات أكسيد أو شظايا صغيرة. إذا لم يتم تنظيف هذه المواد تمامًا قبل دخول الجزء إلى خزان الأنودة، فإن التشطيب الفضي سيكون به بقع أو حفر.
سيكون لدى المورد الكفء محطة تحضير "ما قبل التشطيب" محددة. سيقومون بتسوية خرزات اللحام (إذا كان تصميمك يتطلب ذلك) وتنظيف الهيكل الشبكي ميكانيكيًا. اطلب رؤية إجراء التشغيل القياسي (SOP) الخاص بالتنظيف. إذا كانوا يعتمدون فقط على الحمام الكيميائي في ورشة الطلاء لتنظيف الجزء، فهم يخاطرون.
التجميع والاختبار الوظيفي
إذا كان طلبك يتضمن التجميع (على سبيل المثال، إدخال البطانات أو ربط الأقواس بالإطار)، فيجب عليك التحقق من منطقة التجميع الخاصة بهم. هل هي نظيفة؟ هل هي منفصلة عن بيئة اللحام المتسخة؟ منفصلة عن اللحام المتسخ 7 لقد رأينا حالات تلوثت فيها الأتربة المعدنية الناتجة عن التجليخ بالتجميع النهائي لأن المنطقتين لم تكونا منفصلتين.
علاوة على ذلك، اطلب دليل "فحص الملاءمة". يجب أن يكون لدى المورد مقياس "معيار ذهبي" أو أداة فحص تحاكي الجزء المتزاوج الذي يتصل به إطارك. يجب وضع كل إطار في هذه الأداة لضمان ملاءمته في العالم الحقيقي.
مخاطر العمليات الثانوية الشائعة
| نوع العيب | السبب | طريقة الوقاية |
|---|---|---|
| Surface Pitting | سوء التنظيف المسبق أو مسامية اللحام. | التلميع الميكانيكي ومراقبة جودة اللحام الصارمة قبل الطلاء. |
| تباين الألوان | عدم اتساق وقت الحمام الكيميائي. | ضوابط توقيت آلية وعينات ألوان رئيسية. |
| عدم محاذاة التجميع | Drilling holes before welding (thermal shift). | Machine critical holes after welding and stress relief. |
| الأضرار المادية | Poor packaging during transport to plater. | Dedicated dunnage/racks for transport between factories. |
ما هي الأدلة المحددة التي يجب أن أطلبها للتحقق من مواصفات إجراءات اللحام الخاصة بهم ومؤهلات اللحامين؟
We maintain strict files on every welder because we know that skill fades if not used regularly on specific alloys.
Request copies of their Welding Procedure Specifications (WPS) and the corresponding Procedure Qualification Records (PQR) for your specific material type. Additionally, ask for current welder continuity logs to verify that their staff has actively performed these specific weld types within the last six months, ensuring their skills remain sharp and compliant.
Many buyers assume that if a supplier says they are "certified," they are covered. However, in the welding world, certification is extremely specific. A welder certified to weld thick structural steel bridges may be completely unqualified to weld your thin-wall aluminum lattice frame.
WPS and PQR: The Recipe and the Proof
You must ask for two distinct documents. The مواصفات إجراء اللحام (WPS) is the "recipe" used on the shop floor. It tells the welder what amperage, voltage, travel speed, and filler metal to use. The سجل تأهيل الإجراء (PQR) is the lab report that proves this recipe actually works.
For your aluminum frame, the WPS should likely reference WPS 8 AWS D1.2 (Structural Welding Code – Aluminum). Structural Welding Code – Aluminum 9 If they send you a WPS for steel (AWS D1.1), they do not understand the metallurgical differences. Aluminum requires specific cleaning methods (stainless steel brushes only) and specific alternating current (AC) settings for TIG welding. لحام TIG 10
تأهيل أداء اللحام (WPQ)
بينما يؤهل WPS الشركة العملية، يؤهل WPQ الشخص. تحتاج إلى رؤية الشهادات للأفراد المحددين الذين سيتعاملون مع أجزائك. بشكل حاسم، تنتهي صلاحية هذه الشهادات.
في الولايات المتحدة والمصانع الآسيوية المتوافقة، يجب على اللحام الحفاظ على "سجل استمرارية". هذا سجل موقع من قبل مشرف يذكر أن اللحام قد استخدم هذه العملية المحددة في الأشهر الستة الماضية. إذا حصل اللحام على شهادة قبل ثلاث سنوات ولكنه لم يلحم الألمنيوم منذ ذلك الحين، فإن شهادته تعتبر باطلة فعليًا. يجب عليك أن تسأل صراحة: "يرجى إرسال سجلات الاستمرارية للحامين المعينين لمشروعي."
معايير بصرية وجودة العمل
أخيرًا، اسأل عن "معايير القبول" التي يستخدمونها. "اللحام الجيد" أمر ذاتي. "AWS D1.2 Class B" أمر موضوعي. يحدد المعيار بالضبط مقدار المسامية المسموح بها، ومقدار التآكل المسموح به، والحد الأقصى لحجم شق الحفرة (عادة صفر).
سيكون لدى المورد الكفء وسائل بصرية أو "عينات حدودية" في أرض الإنتاج. هذه أمثلة مادية أو صور توضح الحد الأدنى لجودة اللحام المقبولة. اطلب منهم أن يوضحوا لك عينات الحدود الخاصة بهم للحام الألمنيوم. إذا لم يكن لديهم، فإن مراقبة الجودة لديهم تعتمد على مزاج المفتش في ذلك اليوم.
خاتمة
يتطلب الحصول على أجزاء معقدة ومتعددة العمليات النظر إلى ما هو أبعد من السعر. من خلال التحقق من صحة برامج الهندسة الخاصة بالمورد، وتدقيق عمليات الفحص "التسليم"، وفرض ضوابط صارمة على الموردين الفرعيين، والتحقق من سجلات اللحام المحددة، فإنك تحمي سلسلة التوريد الخاصة بك من الفشل المكلف. يضمن التقييم الشامل المسبق أن المنتج النهائي يناسب مواصفاتك في كل مرة.
ملاحظات سفلية
1. الصفحة الرسمية لجمعية اللحام الأمريكية للكود المحدد المشار إليه. ↩︎
2. الهيئة الرسمية للمعايير (ASME) للأبعاد الهندسية والتفاوتات. ↩︎
3. يحدد نموذج إنتاج التصنيع المحدد على عكس الموردين ذوي الخدمة الكاملة. ↩︎
4. مصدر حكومي موثوق (NIST) يشرح تقنية CMM. ↩︎
5. سلطة الصناعة (مجلس مصنعي الألومنيوم) تشرح عملية الأنودة. ↩︎
6. International Standards Organization explaining conformity assessment and certification documents. ↩︎
7. OSHA safety standards regarding the environmental requirements for welding and assembly areas. ↩︎
8. Major technical institute providing the standard definition for Welding Procedure Specifications. ↩︎
9. Official AWS standard for aluminum welding, ensuring the supplier follows correct metallurgical procedures. ↩︎
10. Miller Welds’ technical guide on TIG welding settings and techniques for aluminum. ↩︎
 English
 Español de México
 Deutsch
 Français
 Русский
 العربية