عندما بدأ فريقنا لأول مرة في إدارة موردي الأجزاء المقولبة بالنفخ 1 للعملاء في الولايات المتحدة، تعلمنا بسرعة أن الوثائق غير المكتملة تؤدي إلى تأخيرات مكلفة وشحنات مرفوضة. لا يزال ألم شرح سبب فشل مورد خزان الوقود في الحصول على الموافقة للعميل مؤلمًا.
تشمل عمليات مراقبة الجودة المتوافقة مع PPAP للأجزاء المقولبة بالنفخ البلاستيكية الفحص البعدي عبر CMM أو المسح الضوئي البصري، واختبار المواد للتحقق من الراتنج، ودراسات قدرة العملية التي تستهدف CpK ≥1.33، واختبار التسرب للأجزاء المجوفة، وتوثيق PFMEA، وخطط تحكم شاملة تغطي مراقبة سمك الجدار.
دعني أرشدك خلال كل عملية مراقبة جودة حرجة تضمن أن مورد الأجزاء المقولبة بالنفخ الخاص بك يلبي متطلبات PPAP آلات القياس التنسيقي (CMM) 2. تأتي هذه الرؤى من سنوات من إدارة مؤهلات الموردين في فيتنام والصين.
ما هي طرق الفحص المحددة التي يجب أن أطلبها للتحقق من صحة الأجزاء المصنوعة بالنفخ؟
قام مهندسونا بتقييم عشرات طرق الفحص عبر مرافق الموردين في آسيا قياس سمك الموجات فوق الصوتية 3. يدعي العديد من الموردين الامتثال ولكنهم يفتقرون إلى المعدات المناسبة. هذه الفجوة تخلق هروبًا في الجودة يضر بالعلاقات بين المشترين والموردين ضمان تقديم الجزء 4.
For blow-molded parts validation, require coordinate measuring machines (CMM) for critical dimensions, optical scanning for complex geometries, ultrasonic thickness gauging for wall uniformity, automated leak testing systems, and First Article Inspection reports comparing all measurements against engineering specifications.
تقنيات الفحص البعدي
تمثل الأجزاء المقولبة بالنفخ تحديات فريدة مقارنة بالمكونات المقولبة بالحقن. الطبيعة المجوفة وسمك الجدار المتغير يتطلبان أساليب فحص متخصصة. في منشأتنا في فيتنام، نقوم بتدريب المدققين على التحقق من أن الموردين يستخدمون المعدات المناسبة لكل نوع من الخصائص.
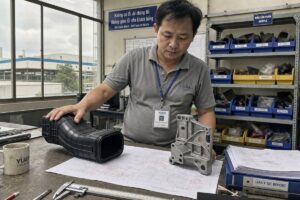
يعمل فحص CMM بشكل أفضل للعنق، والميزات الملولبة، والواجهات الحرجة. يلتقط المسح الضوئي الشكل العام ويكشف عن الالتواء عبر الأسطح الكبيرة. بالنسبة لخزانات وقود السيارات أو الحاويات الصناعية، نصر على أن تعمل الطريقتان معًا.
يحدد عنق الزجاجة في الزجاجة المقولبة بالنفخ سلامة الختم. سيفوت المورد الذي يستخدم الفرجار فقط التفاصيل الهامة. نطلب من الموردين إظهار برامج CMM الخاصة بهم أثناء عمليات تدقيق التأهيل.
أساليب قياس سمك الجدار
سماكة الجدار المنتظمة تفصل قوالب النفخ الجيدة عن الرائعة. الفحوصات الموضعية البسيطة تفوت المناطق الرقيقة التي تسبب فشلًا في الميدان. إليك كيف تقارن طرق القياس المختلفة:
| طريقة القياس | منطقة التغطية | السرعة | Accuracy | Best Application |
|---|---|---|---|---|
| مقياس الموجات فوق الصوتية (يدوي) | نقطة بنقطة | بطيء | ±0.001" | التحقق الموضعي |
| ماسح الموجات فوق الصوتية (آلي) | رسم خرائط السطح بالكامل | متوسط | ±0.001" | الحاويات الحرجة |
| التصوير الحراري بالأشعة تحت الحمراء | الأنماط الحرارية | سريع | نسبي فقط | مراقبة العملية |
| القطع التدميري | عينة مقطوعة | بطيء | ±0.0005 بوصة" | مؤهلات فقط |
| التصوير المقطعي المحوسب | ثلاثي الأبعاد كامل | بطيء جداً | ±0.0005 بوصة" | هندسة معقدة |
توصيتنا هي المسح بالموجات فوق الصوتية الآلي للتحقق من الإنتاج مع فحوصات دورية مدمرة. هذا يلتقط انحراف العملية التدريجي قبل أن يؤثر على الشحنات.
متطلبات اختبار التسرب
تتطلب الأجزاء المقولبة بالنفخ المجوفة اختبار التسرب كخطوة فحص غير قابلة للتفاوض. يكشف اختبار انخفاض الضغط عن الثقوب والبقع الرقيقة التي تسبب فشلًا في الميدان. يوفر اختبار تدفق الكتلة حساسية أعلى للتطبيقات الحرجة.
نقوم بمراجعة سجلات معايرة معدات اختبار التسرب شهريًا. ينتج المورد ذو المعايرة القديمة بيانات مشكوك فيها. يحتفظ فريقنا في فيتنام بقائمة مرجعية مخصصة للتحقق من محطة اختبار التسرب.
بالنسبة للحاويات الطبية أو مكونات نظام الوقود، يعد اختبار التسرب بنسبة 100% إلزاميًا. قد تستخدم زجاجات المستهلك أخذ العينات الإحصائية. يجب أن يحدد مخطط التحكم بوضوح تكرار الاختبار بناءً على مستوى مخاطر الجزء.
كيف أتأكد من أن خطة تحكم المورد تتماشى مع معايير PPAP الصارمة؟
خلال آخر تدقيق للموردين في فيتنام، اكتشفنا مخطط تحكم بدا مثاليًا على الورق ولكنه لم يكن له أي اتصال بممارسات أرضية المصنع الفعلية. لم ير العمال الوثيقة قط. يحدث هذا الانفصال أكثر مما يدرك المشترون.
Ensure control plan alignment by verifying it references actual inspection equipment, matches operator work instructions, includes reaction plans for out-of-spec conditions, covers all special characteristics, and demonstrates statistical control methods like SPC charts for critical dimensions including wall thickness.
هيكل خطة التحكم للقولبة بالنفخ
تتبع خطة التحكم المناسبة تدفق العملية من استلام المواد الخام إلى التعبئة النهائية. تسرد كل خطوة من خطوات العملية ما يتم قياسه، وكم مرة، وماذا يحدث عند حدوث مشاكل. تضيف القولبة بالنفخ عناصر محددة غير موجودة في عمليات البلاستيك الأخرى.
تمثل برمجة الباريسون نقطة تحكم حرجة فريدة للقولبة بالنفخ. يجب أن تحدد خطة التحكم كيفية توثيق إعدادات ملف تعريف الباريسون والتحقق منها. تتطلب مناطق درجة حرارة القالب المراقبة لأن التبريد يؤثر على توزيع سمك الجدار.
نطلب من الموردين أن يوضحوا لنا خطط التحكم الخاصة بهم أثناء جولات المرافق. يجب أن تكون الوثيقة متاحة في كل محطة عمل. إذا لم يتمكن المشغلون من شرح الضوابط، فإن الخطة موجودة فقط للمدققين.
ربط PFMEA بخطط التحكم
ال تحليل نمط فشل العملية وآثارها 5 يحدد المخاطر. تعالج خطة التحكم تلك المخاطر بإجراءات محددة. يجب أن ترتبط هاتان الوثيقتان منطقياً.
| عنصر مخاطر PFMEA | الشدة | استجابة خطة التحكم | طريقة الكشف |
|---|---|---|---|
| قسم الجدار الرقيق | 8 | مسح بالموجات فوق الصوتية 100% | مقياس آلي |
| تلوث في الراتنج | 7 | فحص الدفعة + شهادة تحليل | مراجعة بصرية + شهادة |
| تشذيب غير مكتمل | 5 | فحص بصري | فحص المشغل |
| تسرب عند خط الفصل | 9 | انخفاض ضغط 100% | مختبر مضمن |
| تباين الألوان | 4 | الموافقة على القطعة الأولى | فحص كشك الإضاءة |
عند مراجعة وثائق المورد، نتتبع كل عنصر PFMEA عالي الخطورة إلى ضابط مطابق. تشير الروابط المفقودة إلى إدارة مخاطر غير مكتملة. يستغرق هذا التحقق وقتًا ولكنه يمنع تسرب الجودة.
خطط الاستجابة والتصعيد
تتضمن خطط التحكم الجيدة إجراءات استجابة واضحة. ماذا يفعل المشغل عندما يقع القياس خارج التفاوت؟ من يتم إخطاره؟ كيف يتم عزل الأجزاء المشبوهة؟
يختبر مدققونا خطط الاستجابة عن طريق طرح أسئلة افتراضية على المشغلين. يشرح المشغل المدرب خطوات الاحتواء والإخطار دون تردد. تشير الارتباك إلى تدريب غير كافٍ أو إجراءات غير واضحة.
مسارات التصعيد الموثقة مهمة لاستقرار سلسلة التوريد الخاصة بك. سيتعامل المورد الذي لديه خطط استجابة غامضة مع المشاكل بشكل خاطئ. ينتهي بك الأمر بأجزاء متوافقة وغير متوافقة مختلطة. الإجراءات الواضحة تحمي الطرفين.
ما هي المستندات الأساسية التي يجب علي مراجعتها لتأكيد الامتثال المادي والأبعاد؟
غالبًا ما تكشف مراجعات وثائقنا عن فجوات أغفلتها التقييمات الأولية. قدم أحد الموردين تقارير أبعاد مثالية ولكنه لم يكن لديه شهادات مواد. كان مصدر الراتنج الخاص به غير متحقق منه تمامًا. لم يتم ملاحظة هذه المخاطرة حتى اكتشفتها عملية المراجعة المنهجية لدينا.
مراجعة سجلات التصميم، وتقارير التخطيط البعدي التي توضح القيم الفعلية مقابل القيم الاسمية، وتقارير اختبار المواد مع شهادات الراتنج، ونتائج فحص القطعة الأولى، ودراسات تحليل نظام القياس، وتقارير الموافقة على المظهر للأسطح التجميلية، ووثيقة تقديم القطعة التي تلخص حالة الامتثال العامة.
حزمة الوثائق الأساسية
تتطلب تقديمات PPAP المستوى 3 حزمة وثائق كاملة. بالنسبة للبلاستيك المصنوع بالنفخ، تحمل بعض المستندات وزنًا إضافيًا. الامتثال للمواد مهم لأن خصائص الراتنج تؤثر بشكل مباشر على أداء الجزء.
تحدد سجلات التصميم خط الأساس. تشمل هذه الرسومات الهندسية مع استدعاءات GD&T ومواصفات المواد. يجب على المورد إظهار فهم لكل متطلب. يؤدي التفسير المفقود للتفاوت الحرج إلى مشاكل في الإنتاج لاحقًا.
تُظهر تقارير تخطيط الأبعاد كل ميزة مقاسة مقارنة بالمواصفات. قد تحتوي الأجزاء المصنوعة بالنفخ على 50+ بُعدًا تتطلب التحقق. نستخدم تقارير مرمزة بالألوان حيث يعني اللون الأخضر اجتياز الاختبار ويعني اللون الأحمر خارج التفاوت. هذا التنسيق المرئي يسرع المراجعة.
وثائق اختبار المواد والأداء
يمنع التحقق من الراتنج مشاكل استبدال المواد. يجب أن تتتبع سلسلة الوثائق من شهادات مورد المواد الخام عبر سجلات الفحص الواردة إلى نتائج اختبار الجزء النهائي.
| نوع المستند | ما الذي يتحقق منه | التردد المطلوب | فترة الاحتفاظ |
|---|---|---|---|
| شهادة تحليل الراتنج (COA) | درجة المادة، الدفعة، الخصائص | كل دفعة | 3+ سنوات |
| فحص الوارد | القيم الفعلية مقابل القيم المعتمدة | حسب خطة أخذ العينات | 3+ سنوات |
| اختبار تدفق الذوبان | اتساق المعالجة | الحد الأدنى الأسبوعي | سنة واحدة + |
| فحص الكثافة | هوية المادة | لكل دفعة | 3+ سنوات |
| اختبار وظيفي | أداء الجزء | لكل خطة تحكم | دورة البرنامج |
يثبت اختبار الأداء أن الأجزاء تعمل كما هو مقصود. بالنسبة للحاويات، يشمل ذلك اختبارات ضغط الانفجار، والحمل العلوي، وتأثير السقوط. غالبًا ما يحدد عملاؤنا بروتوكولات اختبار مخصصة بناءً على ظروف الاستخدام النهائي. يجب على المورد إثبات القدرة على تنفيذ هذه الاختبارات بدقة.
متطلبات تحليل نظام القياس
تثبت دراسات تحليل نظام القياس أن أنظمة القياس تنتج بيانات موثوقة. تحدد دراسات تكرار القياس وتناسقه (Gage R&R) التكرار وقابلية التكرار. دراسات تحليل نظام القياس 6 نظام القياس الذي يستهلك أكثر من 10% من نطاق التفاوت يحتاج إلى تحسين.
بالنسبة للأجزاء المصنوعة بالنفخ، نركز اهتمام تحليل نظام القياس على مقاييس سمك الجدار واختبارات التسرب. تقود هذه القياسات قرارات القبول/الرفض يوميًا. مقياس غير موثوق به يمرر الأجزاء السيئة ويرفض الأجزاء الجيدة.
يتحقق مدققونا من وجود دراسات تحليل نظام القياس لكل جهاز قياس مدرج في خطة التحكم. تشير الدراسات المفقودة إلى عدم اكتمال إعداد PPAP. يتجاهل الموردون أحيانًا هذا المطلب لأن تحليل نظام القياس يتطلب جهدًا لتنفيذه بشكل صحيح.
كيف يمكنني التحقق من قدرة العملية لضمان سمك جدار ثابت؟
يفصل اتساق سمك الجدار بين مصنعي القوالب بالنفخ الممتاز والمتوسطين. ورثنا ذات مرة موردًا بدت أجزاؤه جيدة ولكن بها بقع رقيقة مخفية. بدأت حالات الفشل الميداني في الظهور بعد ستة أشهر. كانت بيانات قدرة العملية ستكشف الخطر أثناء التأهيل.
تحقق من قدرة العملية من خلال دراسات عملية أولية تُظهر قيم CpK تبلغ 1.33 أو أعلى لسماكة الجدار، ومخططات مراقبة العمليات الإحصائية (SPC) التي تُظهر التحكم الإحصائي، وسجلات برمجة الباريسون، وبيانات مراقبة درجة حرارة القالب، واتجاهات القدرة المستمرة التي تثبت أن العملية تحافظ على استقرارها على مدار دورات الإنتاج.

فهم متطلبات CpK
تحدد مؤشرات قدرة العملية مدى جودة تمركز العملية ضمن حدود التفاوت. يأخذ CpK في الاعتبار كلاً من التباين والتمركز. يعني CpK بقيمة 1.33 أن العملية تنتج حوالي 63 عيبًا لكل مليون فرصة في أسوأ الأحوال. قيم CpK بقيمة 1.33 7
بالنسبة لسمك الجدار في القولبة بالنفخ، يتطلب تحقيق CpK بقيمة 1.33 تحكمًا ممتازًا في الباريسون وتبريدًا ثابتًا. يكافح العديد من الموردين للوصول إلى هذا الهدف. نعمل مع الموردين لتحديد الأسباب الجذرية عندما تكون القدرة أقل من المطلوب.
قد تظهر دراسات القدرة قصيرة المدى أثناء PPAP قيم CpK متضخمة. تظهر القدرة الحقيقية على مدى الإنتاج الممتد. نطلب تحديثات القدرة بعد 90 يومًا من الإنتاج للتحقق من أن النتائج الأولية لا تزال قائمة.
متغيرات العملية التي تؤثر على سمك الجدار
يتضمن القولبة بالنفخ متغيرات متعددة تتفاعل مع بعضها البعض. التحكم في كل منها يساهم في القدرة الإجمالية. فهم هذه العلاقات يساعد المشترين على طرح أسئلة أفضل أثناء تأهيل الموردين.
يحدد برمجة الباريسون توزيع المواد قبل النفخ. تؤثر درجة حرارة القالب على سرعة تجمد البلاستيك. يؤثر ضغط النفخ والتوقيت على الشكل النهائي. يضيف تباين دفعة الراتنج مصدرًا آخر للتباين.
يتحكم الموردون الذين لديهم عمليات منفصلة في هذه المتغيرات بشكل مستقل. يسمح هذا النهج باستكشاف الأخطاء وإصلاحها بشكل منهجي عند حدوث مشاكل. تجعل العمليات المقترنة تحليل السبب الجذري صعبًا لأن كل شيء يتغير معًا.
تنفيذ مراقبة العمليات الإحصائية
توفر مخططات مراقبة العمليات الإحصائية تحذيرًا مبكرًا عندما تنحرف العمليات. تحدد حدود التحكم المستندة إلى البيانات التاريخية التباين غير العادي. تمنع مراقبة العمليات الإحصائية المنفذة بشكل صحيح الأجزاء خارج المواصفات من الوصول إلى العملاء.
نبحث عن استخدام حقيقي لمراقبة العمليات الإحصائية أثناء عمليات تدقيق الموردين. توضح المخططات المحدثة في الوقت الفعلي مع ردود فعل المشغل على الإشارات التنفيذ الحقيقي. تشير المخططات التي تم ملؤها في نهاية المناوبة إلى الامتثال المسرحي بدلاً من التحكم الفعلي في العملية.
توفر أنظمة مراقبة العمليات الإحصائية الرقمية مزايا مقارنة بالرسم اليدوي. تنبه التنبيهات التلقائية المشرفين فورًا عند حدوث إشارات. يتيح تخزين البيانات تحليل الاتجاهات عبر المناوبات والمشغلين. نوصي الموردين بالاستثمار في أنظمة قياس متصلة تغذي برامج مراقبة العمليات الإحصائية مباشرة.
المراقبة المستمرة للقدرة
تمثل دراسات القدرة الأولية لقطة. تتغير العمليات بمرور الوقت بسبب تآكل الأدوات وتباين المواد وتغييرات المشغل. تلتقط المراقبة المستمرة التدهور قبل أن تؤثر على الأجزاء.
يجري فريقنا في فيتنام مراجعات قدرة ربع سنوية مع الموردين الرئيسيين. نقارن القدرة الحالية بقيم خط الأساس لعملية الموافقة على جزء الإنتاج (PPAP). تؤدي الاتجاهات المتدهورة إلى اتخاذ إجراءات تحسين قبل أن يلاحظ العملاء المشاكل.
بالنسبة للتطبيقات الحرجة مثل قطع غيار السيارات أو الأجهزة الطبية، قد تتجاوز متطلبات القدرة 1.33. تتطلب بعض المواصفات CpK بقيمة 1.67 أو أعلى. يجب أن يعكس خطة التحكم هذه المتطلبات المعززة بترددات قياس مناسبة.
خاتمة
يتطلب تلبية متطلبات PPAP للأجزاء المصنوعة بالقولبة بالنفخ طرق فحص منهجية وخطط تحكم متوافقة ووثائق كاملة وقدرة عملية تم التحقق منها. يساعد فريقنا العملاء على التنقل في هذه المتطلبات بنجاح.
ملاحظات سفلية
1. يوفر فهمًا أساسيًا لعملية التصنيع لهذه الأجزاء. ↩︎
2. يحدد CMM كطريقة فحص رئيسية للتحقق من الأبعاد. ↩︎
3. يشرح مبدأ العمل لقياس سمك الموجات فوق الصوتية لتقييم المواد. ↩︎
4. تم استبداله بمقالة ويكيبيديا حول عملية الموافقة على جزء الإنتاج (PPAP) والتي تتضمن شرحًا مفصلاً لوثيقة تقديم الجزء (PSW) كمصدر موثوق. ↩︎
5. تم الاستبدال بدليل شامل لتحليل أنماط فشل العمليات وتأثيراتها (PFMEA) من SafetyCulture، وهو مصدر موثوق. ↩︎
6. يشرح دراسات MSA وأهميتها في ضمان موثوقية بيانات القياس. ↩︎
7. يوضح معنى وأهمية قيم CpK في تقييم قدرة العملية. ↩︎
 English
 Español de México
 Deutsch
 Français
 Русский
 العربية